游标尺最小分度值是很多人用卡尺多年却没有真正吃透的概念:有人把它当成精度,有人把它与量程混为一谈。这篇内容从分度值的定义讲起,把游标读数“差一格”的数学原理拆开算清楚,说明零点一、零点零五、零点零二毫米三类常见分度值的刻线规律与读数方法,并进一步讲清分度值与示值误差、测量能力的关系,给出按公差选卡尺的常规原则与读数操作要点,供一线操作与计量人员参考。
一、最小分度值的定义与由来
1、游标尺最小分度值,指游标装置能够直接读出的被测尺寸的间隔,也就是游标刻度上相邻两格代表的量值差。主尺刻线间隔通常是一毫米,如果只有主尺,读数只能估读到半毫米量级;游标的作用,就是在主尺一格以内再细分出更小的读数间隔。分度值零点一毫米、零点零五毫米、零点零二毫米,说的都是这个细分能力。
2、分度值由主尺与游标尺的刻线间隔差决定,可以严格算出来。以零点一毫米分度值为例:主尺一格是一毫米,游标上刻十格,总长做成九毫米,每格零点九毫米,比主尺一格小零点一毫米;当游标第十格与主尺某格对齐时,游标零线相对主尺刻线移动了整整一毫米,中间每错开一格,游标零线就移动零点一毫米。格差多少,分度值就是多少,这是游标构造的核心逻辑。
3、分度值与精度不是一个概念,这一点要先分清。分度值说明读数能细分到什么程度,是刻线设计决定的先天属性;精度说的是读数与真值的接近程度,由制造、装配、磨损共同决定,工程上用示值误差表达。一把分度值零点零二毫米的卡尺,示值允许误差同样是零点零二毫米量级,读得细不代表测得准。把分度值当精度宣传或当精度理解,是采购与使用中常见误区。
二、游标读数原理:差一格为什么能读出小数
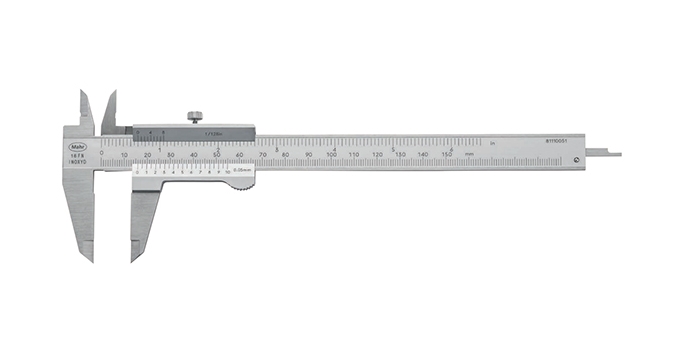
1、游标读数建立在“刻线对齐”这个现象上。游标是一根可以沿主尺移动的短尺,两把尺的刻线间隔做了刻意设计:游标每格比主尺每格短一个分度值。游标零线停在主尺两格之间时,两把尺的刻线中必有一条几乎完全对齐,这条对齐刻线在游标上的序号,乘以分度值,就是游标零线越过左侧主尺刻线的那段小数。
2、完整的读数分两段拼起来。整数段:游标零线左侧最近的主尺刻线,读出毫米整数;小数段:找到游标上与主尺对齐的那条刻线,取其序号乘以分度值;两段相加即为读数。分度值零点零二毫米的卡尺,游标第五条线对齐,小数段就是零点一毫米;分度值零点零五毫米的卡尺,游标第三条线对齐,小数段就是零点一五毫米。对齐判断宁取清晰的一条,两条看似都对齐时取读数居中的判断。
3、几类分度值的刻线设计各有规律。零点一毫米分度值:游标十格对应主尺九毫米;零点零五毫米分度值:游标二十格对应主尺十九毫米,另有游标二十格对应三十九毫米的长刻设计,读法相同;零点零二毫米分度值:游标五十格对应主尺四十九毫米,每格零点九八毫米。分度值越小,游标格数越多、刻线越密,对刻线加工与对齐判断的要求越高,这也是零点零二毫米规格对制造水平的考验所在。
三、常见规格与对应读数方式
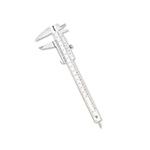
1、游标卡尺按分度值分三类,配套量程形成系列。零点零二毫米分度值常见量程为零至一百五十毫米、零至二百毫米、零至三百毫米,属于车间里的主力规格;零点零五毫米分度值多见于零至三百毫米以上量程,长量程卡尺刻线密度与加工难度限制了更细分度值的经济性;零点一毫米分度值多见于教学用量具与粗测场合,实际生产中已不多用。
2、带表卡尺的分度值看表盘。表盘上小指针指示毫米整数,大指针每格代表表盘分度值,常见有零点零一毫米与零点零二毫米两类,大指针转一圈对应主尺移动一段固定行程。带表卡尺读数比游标直观,避免了对齐判断的主观差异,但表盘怕冲击、测力靠手感,使用时对齿条清洁度的要求更高,切屑粉尘进入齿条会直接反映为读数跳变。
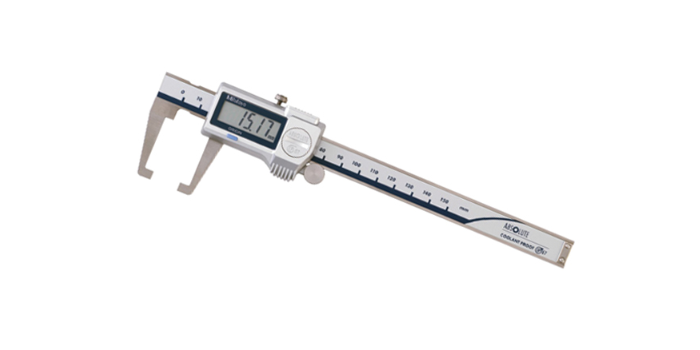
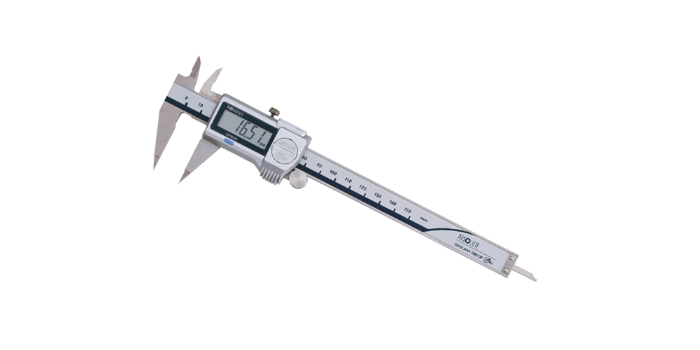
3、数显卡尺的“分辨力”与游标分度值含义相近。数显卡尺分辨力常见为零点零一毫米,屏显直接给出数值,读数环节的视差与人为判断误差被消除;但分辨力与允许误差同样是两回事,零点零一毫米分辨力的数显卡尺,示值允许误差仍为正负零点零二毫米量级。深度游标卡尺、高度游标卡尺的分度值系列与游标卡尺一致,齿厚游标卡尺分度值多为零点零二毫米,用于齿轮齿厚测量。
四、分度值与测量能力:按公差选卡尺
1、选量具的常规原则是公差的 三分之一 至 十分之一。计量领域的通行做法,是让测量器具的不确定度占被测尺寸公差的三分之一以内,公差越紧,这个比例要求越高。分度值零点零二毫米的卡尺,示值误差加操作分散,实际测量能力通常按正负零点零三毫米左右评估,照此反推,适合测公差不小于零点一毫米的尺寸;公差零点零五毫米以内的尺寸,应改用外径千分尺、杠杆千分尺或测微仪。
2、用低分度值卡尺测紧公差是常见的现场误区。有人拿零点零五毫米分度值的长量程卡尺测公差正负零点零二毫米的台阶尺寸,读数看似在公差内,实际真值早已越界,误判方向随机出现,超差件流入下道工序后,追查难度远高于一开始就换对量具。判断工具够不够,不看读数位数,看公差与量具允许误差的比值。
3、高精度量具的分度值参照着看。外径千分尺分度值零点零一毫米,允许误差按量程通常在正负零点零零二至零点零零四毫米区间;指示表类量具按分度值零点零零一毫米或零点零零零五毫米划档,配比较仪或扭簧表使用。这一组数字摆在一起能看清卡尺的位置:它是通用量具里的中间档,快捷够用,但不是精度工具,用它测量的尺寸应留出与公差匹配的余量。
五、读数操作要点与常见错误
1、读数动作有固定规范。视线垂直于刻线面,游标卡尺的游标刻线面与主尺刻线面存在高度差,斜视读数时视差能达到半格量级,分度值越小视差影响越大;对齐判断找清晰对齐的那条线,不要凭感觉取中间值;读数前固定紧固螺钉再移开视线,避免量爪位移改变读数;同一尺寸测量两到三次,读数不一致时以重复值为准。
2、常见读数错误集中在三类。整数段读错:游标零线恰好压在主尺刻线上,游标零线左边最近刻线读作整数,零线正好对齐时小数段为零,此时容易多读或少读一毫米;小数段算错:分度值零点零五毫米的卡尺按零点零二毫米去乘序号,或者长刻设计(二十格对应三十九毫米)按短刻读法换算;错把分度值当精度下结论:读数显示合格就判合格,没有考虑示值误差与公差的匹配。
3、保持读数可靠要靠日常动作。量爪测量面与刻线面保持清洁,油污在刻线面上会干扰对齐判断;卡尺用后擦净涂薄防锈油,量爪留缝存放;发现两量爪合并时游标零线与主尺零线不重合,先查量爪间有无杂物与磨损,零位偏差超过分度值一半时送计量部门检修,现场强行记住零位偏差去人为加减,操作人员一换班就会出错;周期校准按六个月至一年安排,使用频繁的岗位适当缩短。
以下是您可能还关注的问题与解答:
Q:分度值越小,卡尺就越准吗?
A:不是。分度值只说明刻线的细分能力,准确度由示值误差决定。分度值零点零一毫米的数显卡尺与分度值零点零二毫米的游标卡尺,示值允许误差在同等量程下基本处于同一量级。判断一把卡尺准不准,看检定证书上的示值误差,不看分度值数字。
Q:分度值零点零二毫米的卡尺,能读出零点零一毫米的尺寸吗?
A:刻线读不出来,也不建议估读。游标刻线只能给出分度值整数倍的小数段,零点零二毫米分度值的卡尺在零点零一毫米位置没有对齐刻线;靠目测估读半格的操作不可靠,不同人估读结果不同。需要分辨零点零一毫米的尺寸,应选数显卡尺或千分尺,并确认其允许误差与公差匹配。
Q:游标卡尺和千分尺的分度值差在哪,怎么配合使用?
A:游标卡尺分度值常见为零点零二、零点零五毫米,允许误差正负零点零二毫米量级;外径千分尺分度值零点零一毫米,允许误差可到正负零点零零二至零点零零四毫米,精度高一个量级。常规分工是卡尺做毛坯与粗加工尺寸、工序间巡查,千分尺做精加工尺寸与终检,公差紧的关键尺寸一律不用卡尺判定。
Q:带表卡尺与数显卡尺的分度值怎么理解?
A:带表卡尺的分度值指表盘上一格代表的量值,常见零点零一与零点零二毫米,指针位置代替游标对齐判断;数显卡尺的对应概念是分辨力,常见零点零一毫米,屏显末位就是它能给出的读数间隔。两种读数方式都消除了视差,但允许误差仍按各自规程执行,不因读数方便而提高精度等级。
游标尺最小分度值这个概念,往下挖一层就是刻线间隔差的数学设计,往上连着量具选择与公差判定的工程决策。分度值说明能读多细,示值误差说明能测多准,测量能力说明能管多大的公差带,三件事分开看、合起来用,卡尺这类基础量具的价值才能发挥到位。把读数规范当固定动作执行,把量具选择当技术决策对待,车间里的尺寸争议自然会少很多。