刀柄在数控加工链路里处在一个容易被低估的位置:它一端连接主轴,一端连接刀具,刚性、跳动、动平衡都经过它传递,选型不当会让高价刀具和机床的性能发挥不出来。锥度规格与机床匹配的关系、常见夹持方式的结构特点与精度水平、按加工任务选型的思路、高速高精度场景的进阶考量,以及刀柄使用维护与采购管理方法分层讲清,给出行业常规的跳动数据与适用边界,供工艺与采购人员对照参考。
一、锥度规格:刀柄与机床匹配的起点
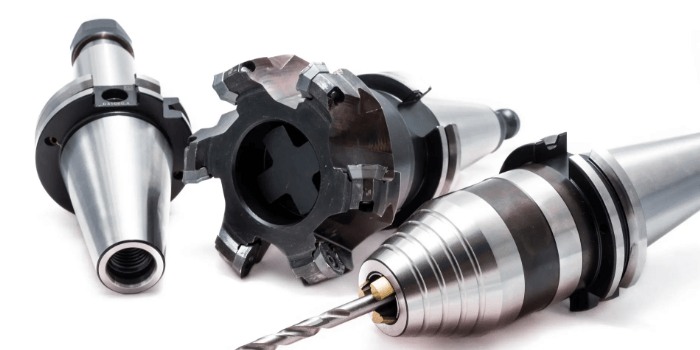
1、锥度规格是刀柄选型的硬约束,由机床主轴锥孔决定,没有商量余地。数控铣床与加工中心的主流锥柄是7:24圆锥结构,按锥体大小分为30号、40号、50号等系列,同属7:24锥度但分属不同国家标准的系列之间,法兰厚度、拉钉孔、键槽细节存在差异,采购时要按机床说明书核对,不能只看锥号。另一种主流结构是1:10空心短锥刀柄,依靠锥面与法兰端面同时接触定位,主要用于高速切削领域,型式同样必须与主轴结构成对匹配。
2、锥号大小对应功率与转速的取舍。40号锥柄是通用规格,功率与刚性适中,覆盖多数模具、零件加工场景;50号锥柄法兰大、锥体粗,抗弯刚性与传扭能力强,适合重载铣削与大型模具开粗;30号锥柄质量小、换刀快,多用于小型高速机床。空心短锥结构靠端面贴合抵抗离心力,转速适应性优于7:24结构,高速机型的主轴多按此设计。
3、拉钉与清洁是匹配之外的两个易错点。拉钉把刀柄固定在主轴拉刀机构内,其型式、螺纹规格、头部角度必须与机床拉爪一致,混装会出现夹持不到位或拉爪磨损;锥面与主轴端面的清洁度直接影响定位精度,一根铁屑粘在锥面上,跳动立刻放大,还可能压伤锥面。车间里相当比例的“机床精度问题”,追查到结束发现是刀柄锥面磕伤或杂物污染。
二、常见夹持方式的结构特点与精度水平
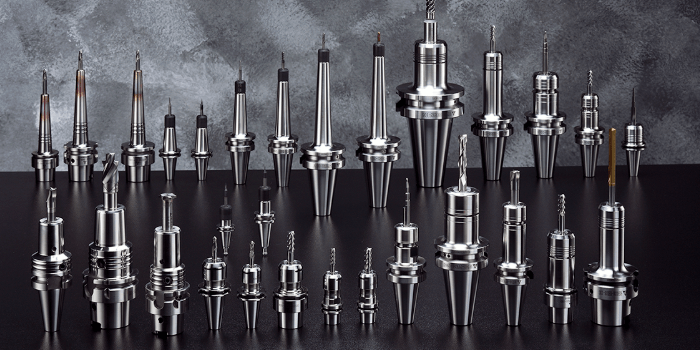
1、弹簧夹头刀柄靠夹头的弹性变形抱紧直柄刀具,是应用面较广的通用方案。标准锥孔配合高精度弹簧夹头,装夹范围靠更换不同孔径的夹头覆盖,换刀准备时间短,成本适中。行业常规数据:普通精度弹簧夹头装夹后靠近刀具端的径向跳动多在零点零一至零点零三毫米;高精度夹头与优质刀柄配合可将跳动控制在零点零一毫米以内。适用范围从钻孔、铰孔延伸到半精铣,夹持力随转速升高会因离心力有所下降,超高转速场合需谨慎。
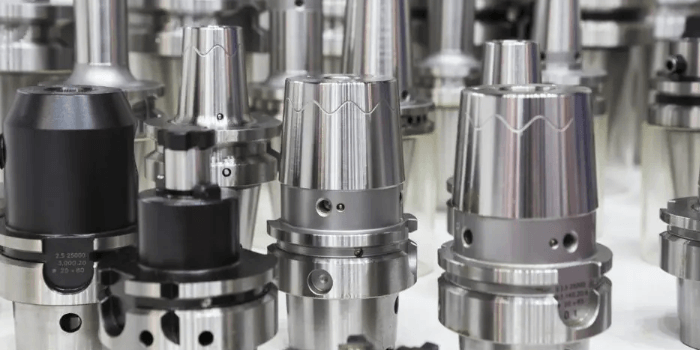
2、液压刀柄在刀柄与刀具之间设环形油腔,拧紧加压螺钉后油腔受压,薄壁套均匀胀紧刀具柄部。它的特点是夹持力均匀、跳动小,行业常规水平可控制在零点零零三至零点零零五毫米,且随刀具伸出长度增加变化平缓;阻尼性能好,对抑制细长刀具振动有利,适合精铣、镗孔与深槽加工。使用时要注意禁止空腔加压,空夹状态下胀紧会使薄壁套产生永久变形,刀柄报废。
3、热胀刀柄利用刀柄材料的热胀冷缩装刀:感应加热装置在数秒内将刀柄孔加热膨胀,刀具插入后冷却收缩,形成均匀的抱紧力。它的跳动水平与液压刀柄相当,行业常规控制在零点零零三至零点零零五毫米,结构对称、动平衡性能好,适合高速精加工。限制条件是刀具柄部必须是光洁的硬质合金直柄,柄部公差与表面质量直接影响抱紧效果,涂层刀具柄部与柄部有切削液残留的刀具不宜热装。
4、侧固式与专用刀柄各有定位。侧固式铣夹头用侧向螺钉顶紧刀具平面,结构简单、夹持力大、成本低,跳动一般,多用于开粗工序;钻夹头刀柄连接莫氏锥柄钻头,攻丝刀柄带扭矩保护机构,防止丝锥折断;面铣刀柄通过端面键传递扭矩,用于大盘铣刀;增速刀柄与角度头属于功能扩展,按具体工序需要选配。
三、按加工任务选择夹持方式的思路
1、开粗工序优先考虑扭矩传递与抗冲击能力。大切深、大进给工况下,刀具承受的切削扭矩与冲击载荷大,侧固式、强力夹头类结构传动可靠,跳动指标可以适当放宽,此时选型重点在锥号与刀柄强度,用50号锥柄配套重载铣削是常规组合。开粗阶段片面追求低跳动意义不大,工件余量本身就有波动。
2、半精加工与精加工按跳动与刚性排序。半精铣兼顾效率与精度,高精度弹簧夹头通常够用;轮廓精铣、精镗、铰孔这类对尺寸一致性敏感的工序,液压与热装结构的低跳动优势开始体现,跳动每降低一半,刀具磨损均匀性与表面质量都会改善。细长刀具加工深腔时,刀柄的阻尼与悬伸设计比夹持精度更值得投入,适当加大刀柄直径缩短悬伸,效果立竿见影。
3、孔加工与攻丝按功能匹配。钻头优先用钻夹头或弹簧夹头,刚性要求高的场合用整体式钻刀柄;铰孔与镗孔对跳动敏感,建议液压或热装;攻丝必须用带扭矩保护的攻丝刀柄,普通夹头直攻丝锥一旦过载就会折断在孔里,取断锥的时间远比省下的刀柄差价多。小孔、微细加工还应关注夹持后刀具的总长,能短则短。
四、高速与高精度场景的进阶考量
1、转速上去之后,动平衡从次要因素变成主要因素。7:24锥柄在每分钟一万五千转以上时,离心力使锥孔与锥柄之间产生径向扩张,端面分离,刚性下降,同时不平衡量引起的振动会加速轴承磨损并恶化表面质量;空心短锥结构靠端面始终贴合维持刚性,高速场合是常规选择。刀柄出厂时会标注平衡精度等级,数值越小剩余不平衡量越小,常规加工与高速加工对等级的要求不同,采购时要看标注而不是只看外观。
2、高精度场景要看跳动随转速的变化。刀柄静态跳动合格不代表高速状态下合格,夹头式结构在离心力下夹持力下降,跳动会随转速上升而变大;液压与热装结构对称性好,高速下的稳定性优于机械夹持类。评估时可以要求供应商提供高速状态下的测试数据,只给静态数据的,高速应用前自己复核一次。
3、内冷与出液方式按刀具配置。深孔加工与难加工材料普遍使用内冷刀具,刀柄需带密封内冷通道,耐压能力与主轴中心出水压力匹配,常规加工中心中心出水压力在每平方毫米数牛顿量级,高压机型更高;外冷工序则不必为内冷通道支付额外成本。锥面密封圈、螺钉堵头这些小部件的完整性,决定了内冷压力能否真正传递到切削区。
五、使用维护与采购管理
1、日常使用围绕清洁与检查展开。装刀前擦净刀柄锥面、主轴锥孔与端面,用无尘布配合无水乙醇,不要用手直接摸锥面;换刀过程中刀柄跌落或磕碰后,必须检查锥面与法兰面有无压痕,肉眼难辨的要用着色法或对比量规确认;拉钉按厂家规定力矩拧紧,力矩不足换刀时会脱落,力矩过大损伤螺纹孔;刀柄使用一段时间后锥面出现拉毛,及时送计量部门评估修复,锥面损伤直接破坏定位。
2、热装与液压刀柄的维护各有要点。热装刀柄的加热温度与冷却次数影响孔径精度,行业常规做法是控制单刀柄累计加热次数并记录,超次数后孔径胀大、抱紧力下降,继续使用存在甩刀风险;液压刀柄的加压螺钉行程有限,加压到位即停,密封圈老化后会出现泄压,表现为刀具打滑,应整体返厂维修而不是自行拆解。
3、采购管理看通用化与可追溯。同一车间的锥号、夹头规格尽量统一,减少库存种类与错装概率;每把刀柄建立档案,记录入库跳动检测值、累计使用时长、维修记录,精度临界件淘汰时凭数据说话;关键工序的精加工刀柄与开粗刀柄分开放置标识,避免混用。刀柄属于消耗性资产,按批次周期性抽检测跳动,把异常刀柄在损坏工件之前筛出来。
以下是您可能还关注的问题与解答:
Q:40号锥柄和50号锥柄怎么选?
A:看机床主轴规格和加工负载。主轴锥孔是40号就只能用40号系列,这是硬约束;同型号新购机床时,做重载铣削、开粗比例高的选50号,通用零件与模具加工选40号,小型高速机选30号或空心短锥结构。锥号大意味着刚性与传扭能力强,同时换刀速度与允许转速略低。
Q:热胀刀柄反复加热会不会损伤刀具?
A:正常操作下加热时间短、热量集中在刀柄孔口,对硬质合金刀具性能影响有限。需要注意的是柄部有涂层、有切削液残留、表面粗糙的刀具不宜热装,抱紧力不可靠;每把刀柄累计加热次数要记录,行业常规控制在一个有限次数内,超次后孔径精度下降,应降级使用或报废。
Q:弹簧夹头刀柄能不能做精加工?
A:可以,但有条件。高精度夹头与优质刀柄配合,装夹跳动可控制在零点零一毫米以内,满足多数轮廓半精铣与一般精铣要求;对尺寸一致性要求苛刻、刀具细长或转速高的工序,液压与热装结构更稳。用弹簧夹头做精加工时,夹头与锥孔的清洁度、螺母拧紧力矩必须规范,这两项做不好,精度再好的夹头也发挥不出来。
Q:不同品牌的刀柄可以混用吗?
A:锥度规格一致、拉钉型式匹配的前提下可以混用,但精度与动平衡水平会随所选品牌浮动,关键工序建议固定品牌并留存检测数据。混用要避开两个坑:拉钉与拉爪机构不匹配导致的夹持隐患;同一把刀具在不同刀柄间跳动不一致,换刀柄后需重新对刀或试切确认。
刀柄选型的逻辑并不复杂:锥度规格跟着机床走,夹持方式跟着工序走,转速与精度指标决定投入档位。开粗用结构结实的,精加工用跳动低的,高速场景认动平衡,热装液压按规范维护。把这四句话落成车间的选型清单与保养制度,刀柄这笔投入就能稳定转化为加工质量和刀具寿命,而不是变成一柜子规格混乱、状态不明的库存。