卡尺是车间里使用频率很高的量具,关于它的误差范围,很多人的印象停留在“误差零点零二毫米”这一句上,实际上一把卡尺的允许误差与分度值、测量范围、结构型式都有关系,检定项目也不止示值误差一项。卡尺误差的标准依据、不同规格的允许误差数值、误差产生的具体来源、校准检定的操作方法与判定规则,以及日常使用维护中控制误差的做法逐层讲清,方便计量人员和一线操作者对照执行。
一、卡尺误差范围的来源与标准依据
1、卡尺的允许误差不是厂家随意标注的数字,而是由产品标准和计量检定规程共同规定的。游标类卡尺的执行标准规定了分度值、测量范围、测量面质量等技术要求,通用卡尺检定规程规定了检定项目、检定条件、标准器要求和示值最大允许误差。厂家在铭牌或说明书上标注的精度,本质上是对这两份文件的引用,采购验收与周期检定都以文件中的数值作为判定依据。
2、检定规程把检定项目分得比较细,不只看示值。外观与各部分相互作用、示值重复性、示值误差、外量爪测量面的平面度与平行度、两测量面合并后的间隙、刀口内量爪的尺寸与平行度,都属于要检的内容。一台卡尺示值误差合格,但量爪合并间隙超标,测量小尺寸时依然会产生明显偏差,这类问题在只看示值的验收方式下容易被漏掉。
3、标准里的“误差”指的是示值最大允许误差,是一个上下对称的区间,通常写作正负若干毫米。它与“精度”这个口语说法并不等价,与“分辨力”更不是一回事。分辨力只说明读数能读到多少,允许误差说明读数和真值之间允许偏离多少,一把分辨力零点零一毫米的数显卡尺,允许误差仍然是零点零二毫米级别,读数位数多并不代表准确度更高。
二、不同规格卡尺的示值误差区间
1、分度值零点零二毫米的游标卡尺是最常见的规格。测量范围零至一百五十毫米,示值最大允许误差通常为正负零点零二毫米;零至二百毫米为正负零点零三毫米;零至三百毫米为正负零点零四毫米;零至五百毫米为正负零点零五毫米;量程再往上到一千毫米,允许误差放宽到正负零点零七毫米左右。量程越大,尺身越长,弯曲变形与温度影响越明显,允许误差随之放宽是合理的工程处理。
2、分度值零点零五毫米的游标卡尺,允许误差区间更宽。零至一百五十毫米与零至二百毫米规格多为正负零点零五毫米,零至三百毫米为正负零点零八毫米,零至五百毫米为正负零点一毫米。这类卡尺适合对精度要求不高的粗测量场合,用它去判定公差带只有零点零几毫米的尺寸,测量能力本身就不够。
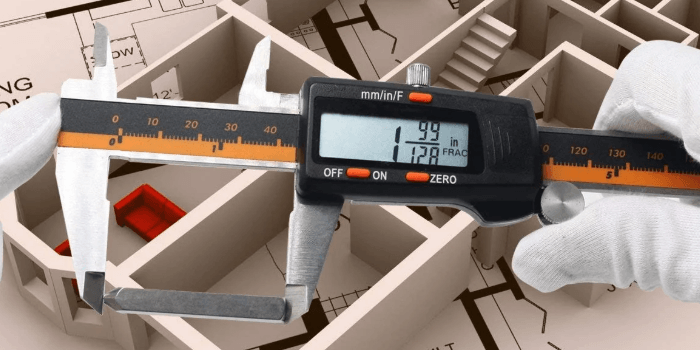
3、数显式与带表式卡尺常见分度值为零点零一毫米,允许误差与同量程的零点零二毫米游标卡尺基本一致:零至一百五十毫米为正负零点零二毫米,零至二百毫米为正负零点零三毫米,零至三百毫米为正负零点零四毫米。深度卡尺、高度卡尺的允许误差按各自规程取值,不能直接套用外径卡尺的数值,刀口内量爪的尺寸偏差也有单独的允许范围。
4、允许误差的判定要看全部受检点。检定时在测量范围内均匀选取不少于三个受检点,量程较大的规格受检点更多,各点示值误差均落在允许区间内才判为合格。有一个受检点超差,即使超出的量很小,也应按不合格处理,因为超差点对应的尺身区段通常存在局部磨损或刻度损伤,后续使用会持续复现这个偏差。
三、误差产生的具体来源
1、量爪磨损是使用中最主要的误差来源。外量爪测量面在长期开合与工件摩擦下,靠近根部的区域磨损更快,磨损后测量面不再平行,测量小尺寸时接触位置靠近根部,误差被放大;测量大尺寸时接触位置靠外端,误差方向相反。这类误差表现为“小尺寸偏小、大尺寸偏大”或相反的趋势,用单一量块核查往往发现不了,需要用不同尺寸的量块分段核查。
2、结构间隙与变形带来另一类偏差。游标框与尺身之间存在导向间隙,测量时如果推力偏向一侧,游标框会产生微小倾斜,量爪随之偏摆,读数偏大;尺身细长,测量大尺寸时自身重力与测量力会引起弯曲;量爪合并后如果存在间隙,零位虽然调好了,实际测量时两测量面并未真正贴合。这些问题的共同特征是重复性差,同一尺寸多次测量数值分散。
3、人为与环境因素不可忽略。读数时视线未与刻度面垂直会产生视差,游标卡尺的刻线面与尺身面存在高度差,斜视读数偏差更明显;测量力靠手感控制,力度偏大时量爪与工件产生弹性变形,测软材质时偏差尤其明显;工件与卡尺温差较大时,钢件的线膨胀在百毫米量级上就会带来微米级偏差,刚从磨床下来还带着温度的工件直接测量,数值往往偏大。使用内测量爪时忘记加上量爪厚度,属于典型的操作遗漏。
四、校准与检定的操作方法
1、检定前的准备有固定要求。卡尺需清洁测量面与尺身,检查各部件相互作用是否顺畅、有无卡滞与异响;检定室温度常规控制在二十摄氏度上下五摄氏度,卡尺在室内平衡温度的时间不少于两小时,量块与卡尺同温放置;标准器采用相应等级的量块,配专用量块夹持装置,量块本身在检定有效期内。
2、示值误差的检定按受检点逐一进行。用专用夹具夹持量块,分别夹持在量爪的根部与外端位置测量,读取示值并与量块实际尺寸比对,得到该点的示值误差;每个受检点重复测量若干次,观察示值重复性;外量爪测量面的平面度用刀口尺配合量块以光隙法判定,两测量面合并后的间隙用光隙法或塞尺判定,分度值零点零二毫米的卡尺,合并间隙常规要求不超过零点零二毫米。刀口内量爪尺寸用杠杆千分尺或专用检具测量。
3、判定与周期管理要落地。全部检定项目合格,出具检定证书;示值误差超差但可通过调整或研磨修复的,修复后重新检定;量爪严重磨损、尺身弯曲、刻度模糊的,做报废处理,不宜继续流入生产现场。校准周期常见为六个月至一年,使用频次高、环境粉尘大、测量粗糙毛坯的岗位可缩短到三个月至六个月;日常班前用一块接近常用尺寸的量块做核查,发现偏差立即送检,比等到周期到期更有效。
五、使用与维护中控制误差的做法
1、测量动作要养成固定习惯。测量外径时量爪与被测面保持垂直,量爪整个测量面尽量与工件母线接触,避免只用爪尖接触;推力以量爪刚好贴合工件为准,凭手感反复轻推,取多次读数的一致值;测量圆柱件在最大直径方向读数,缓慢转动工件并观察示值变化,读到的转折点即为直径;内径测量加上量爪厚度修正,深度测量保持尺身与孔轴线平行。
2、使用禁忌要明确。卡尺不能当划线工具、不能当撬棍、不能夹持旋转中的工件,测量毛坯面与带砂粒的铸件会加速量爪磨损;不测量带磁性的工件后立即测量其他件,磁化会吸附铁屑;不把卡尺与刀具、扳手混放在工具盒里,量爪磕碰后的毛刺用手摸不出来,却会直接反映在测量结果上;存放时两测量面留出零点一至零点二毫米间隙,避免长期贴合产生锈蚀与吸附。
3、保养动作简单但要坚持。每次使用后用洁净软布擦净测量面与尺身,涂薄层防锈油,数显式的电池仓保持干燥,长期不用时取出电池;尺身齿条与游标框导向面按说明书要求少量润滑,不宜多加,油污粘尘反而加剧磨损;卡尺存放在专用盒内,环境避免高温、潮湿与强磁场。带表卡尺还要防止表蒙受压与齿轮受冲击,测力装置失效后读数会明显漂移。
以下是您可能还关注的问题与解答:
Q:零至一百五十毫米游标卡尺的误差是正负零点零二毫米吗?
A:分度值零点零二毫米的该规格卡尺,示值最大允许误差通常为正负零点零二毫米,这是行业常规取值。分度值零点零五毫米的同类规格允许误差为正负零点零五毫米,两者不能混用。具体数值以现行检定规程和厂家标注为准,验收时应查阅随机文件。
Q:数显卡尺比游标卡尺更准吗?
A:分度值零点零一毫米的数显卡尺读数直观、避免视差,但示值最大允许误差与同量程的零点零二毫米游标卡尺基本相同,都在正负零点零二毫米至零点零四毫米区间。数显的优势在读数效率与数据输出,不在准确度等级;电子部分受电量、温漂与污渍影响,长期稳定性需要靠周期校准来确认。
Q:卡尺多久校准一次比较合适?
A:常规做法是六个月至一年。使用频次高、测量毛坯或铸件、现场粉尘与切削液较多的岗位,可缩短到三个月至六个月。班前用接近常用尺寸的量块做核查,属于低成本的日常监控手段,发现偏差立刻送检,不必等到周期到期。
Q:量爪磨损了能不能修?
A:要看磨损程度与部位。测量面轻微磨损、平面度尚可的,可由计量部门研磨修复并重新检定;磨损严重导致测量面明显不平、合并间隙超差、刀口内量爪尺寸超差的,修复成本与风险都高,通常按报废处理。研磨修复后必须重新检定并贴合格标识,不能修完直接使用。
卡尺误差范围这件事,理解到数值层面只是起点。允许误差随分度值与量程变化,判定要覆盖全部受检点,误差来源既有量爪磨损这类硬件因素,也有测量力、视差、温度这类操作因素。把标准数值记牢、把校准周期管住、把测量动作规范下来,一把普通卡尺在车间里就能稳定提供可信的读数;反过来,忽视量爪磨损与日常核查,即便拿着刚检定合格的卡尺,测量结果依然可能偏离公差带。