主轴是数控机床输出扭矩与转速的核心部件,也是整机精度保持能力的关键一环。主轴维护保养做得是否到位,直接体现在工件表面质量、刀具寿命和非计划停机损失上。这篇内容从主轴的结构特性与失效机理讲起,把日常点检、周期性保养、润滑冷却密封系统维护、精度复核与记录管理几个层面拆开讲,给出可以落地的检查项目、判断标准和行业常规参数区间,适合设备管理人员与一线操作人员对照执行。
一、主轴部件的结构特性与常见失效机理
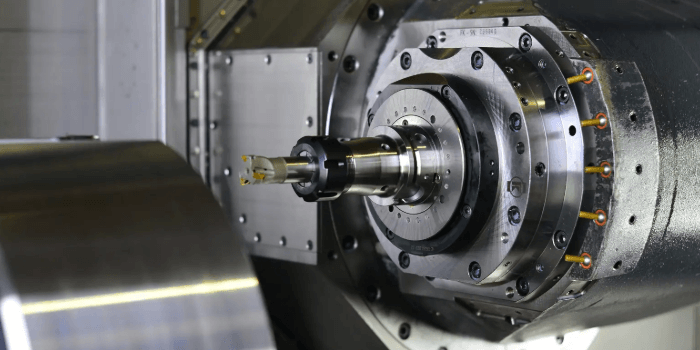
1、主轴单元不是单一零件,而是一套包含轴系、支承、拉刀、驱动与冷却润滑通道的组合体。轴系由主轴本体与前后支承轴承组构成,前支承多采用两联或三联角接触球轴承,以背对背或面对面方式布置,同时承担径向力与轴向力;后支承按转速与负载条件选择角接触球轴承、圆柱滚子轴承或陶瓷混合轴承。轴承预紧分定位预紧与定压预紧两类,预紧量决定轴系的刚性与发热水平,两者之间需要取舍。
2、从失效表现看,主轴问题集中在几个方向:滚道与滚动体的疲劳剥落、润滑脂老化结焦失去油膜、预紧力衰减引起刚性下降与振动上升、锥孔磨损与拉刀力不足造成刀柄定位偏差、切削液或水汽渗入轴承腔引起锈蚀。实际维修记录里,与润滑状态、清洁度、气源品质相关的早期失效占相当比例,这类问题靠事后维修解决不了,只能靠保养前置。
3、工况差异决定了保养侧重。重切削工况轴承承受交变载荷大,要盯预紧力与温升;高速切削工况离心力与发热是主要矛盾,要盯润滑供油与冷却;铸铁、石墨件加工粉尘量大,要盯锥孔清洁与气密封;大量使用切削液的工况要盯密封与防锈。同一台设备换产品、换工艺之后,保养周期需要重新评估,不能沿用旧表。
二、日常点检:每班必做的检查项目
1、班前检查围绕“能不能正常开机”展开。看压缩空气压力是否落在设备要求区间,多数加工中心的松刀气源在零点五至零点六兆帕;看油水分离器与气源处理件是否积水;看主轴锥孔内是否残留铁屑、油污、锈迹;看刀柄锥面与端面有无磕碰压痕;看主轴外露部位有无渗油渗水;看拉刀动作是否干脆,有无迟滞与异响。
2、班中观察靠感官与仪表配合。听主轴在升速、恒速、切削三种状态下的声音,均匀的嗡鸣属正常,周期性咔哒声多与滚道损伤或拉刀爪松动有关,尖锐啸叫多与润滑不良、预紧过大有关。摸主轴箱体温度,行业常规要求前轴承温升控制在十五至二十摄氏度以内,绝对温度多控制在六十至七十摄氏度以下,超出区间要降速观察并记录。看负载表电流波动,看工件表面是否出现规律性振纹,振纹往往比仪表更早暴露轴系问题。
3、班后收尾决定了第二天的起点。用洁净软布配合中性清洁剂擦净锥孔,再用干燥压缩空气吹干,锥孔内不得残留切削液;刀柄取下后擦拭锥面并放回刀架,不宜长时间插在主轴内;主轴停在上位,避免长期悬停受压;清理主轴周围的切屑与积液;把当班的温升、声音、振动异常写入点检表。这些动作单次不过几分钟,累积下来能挡掉大量非计划停机。
三、周期性保养:按运行时长分级实施
1、周保养对应五十至八十运行小时。拆下刀柄做锥孔着色检查,用红丹粉薄涂刀柄锥面,插入后轻转取出,接触斑点面积占比通常要求达到七成以上并集中在大端;清理拉刀爪与拉杆端部积屑,涂少量专用润滑脂;检查传动皮带张力与磨损状态;排放气源处理件积水并检查滤芯;查看编码器线缆与接头有无松动、磨损。
2、月度或五百运行小时的保养进入部件级。按润滑方式补充润滑脂或核对油气润滑供油量;清洗冷却液过滤网与中心出水过滤器;校准松刀压力与松刀行程;用千分表配合标准检验棒检测主轴端部径向跳动与端面跳动;检查主轴与立柱、滑枕结合面的紧固件力矩;检查主轴冷却单元的水温、水质与流量。
3、年度或四千至八千运行小时的保养属于深度维护。检测轴承游隙与预紧状态,评估是否需要调整或更换;检测拉刀力并与出厂记录比对,衰减超过一成即应检查碟形弹簧组;对锥孔进行研磨或修磨,恢复接触精度;更换润滑脂并清理油路;检查旋转接头、气密封与内冷通道的密封性;精度超差的轴系按厂家流程返厂检修。轴系不宜现场自行拆解,装配环境的洁净度与预紧量控制往往达不到要求。
四、润滑、冷却与密封系统的维护要点
1、脂润滑主轴多为一次性封脂结构,补脂讲究少量多次。补脂量过大易造成搅拌发热,反而推高温升;补脂周期按运行小时与厂家规定执行,常见落在两千至三千运行小时区间;不同牌号、不同稠化剂的润滑脂不得混用,混用后基础油析出与皂基不相容会加速失效;补脂后应空运转观察温升回落情况。
2、油气润滑主轴对气源品质敏感。供油量按轴承数量与转速设定,单套轴承每小时多在数毫升量级,油量偏少油膜建立不起来,油量偏多同样积油发热;油管要通畅,无折弯、无渗漏;气源需经除水除油过滤,压力稳定在规定区间;润滑报警不得屏蔽,报警后查明是油量不足、管路堵塞还是分配器故障。
3、密封是阻挡污染的屏障。中心出水主轴的旋转接头要定期检查密封圈磨损与渗漏,内冷通道过滤精度按刀具要求配置,常规在二十至五十微米;锥孔端面与刀柄端面的贴合依赖拉刀力与端面清洁度,端面有异物就会破坏贴合;主轴前端的迷宫密封或气密封要保持供气,气密封压力不足时切削液与粉尘容易越过密封进入轴承腔。
五、精度复核、拉刀机构与记录管理
1、精度复核要形成固定节奏与固定方法。径向跳动与端面跳动用磁力表座加千分表,在标准检验棒上取近端与远端两个截面测量;轴向窜动在轴向施加规定推力后读取;锥孔接触用着色法判定;重复定位精度结合换刀动作一起看。常规加工中心主轴端部径向跳动多控制在五微米以内,精密机床要求更严,超差时先排查锥孔损伤与刀柄状态,再考虑轴承。
2、拉刀机构容易被忽略却影响明显。拉刀力不足时刀柄夹持不可靠,轻则工件表面出现振纹、孔径超差,重则刀具在切削中发生位移。碟形弹簧组长期处于压缩状态会产生塑性变形与疲劳,拉刀力随运行时间缓慢衰减,需要按周期用测力装置实测,只凭手感判断并不准确。
3、记录让保养从经验变成数据。点检表记录每班温升、声音、振动与异常处理;保养台账记录补脂时间、油品牌号、更换件批次;精度档案记录每次检测的数值与变化趋势。温升随运行小时缓慢抬升、振动值逐月走高,这类趋势比单次超标更有预警价值。轴承组、碟形弹簧、旋转接头密封件属于易损件,按设备台数与运行强度预留库存,能明显缩短故障停机时间。
以下是您可能还关注的问题与解答:
Q:主轴温升多少算正常?
A:按运行状态判断更合理。行业常规要求前轴承温升控制在十五至二十摄氏度以内,绝对温度多控制在六十至七十摄氏度以下,环境温度偏高时绝对温度会随之抬高,看温升比看绝对温度更准。开机后三十分钟至一小时趋于稳定属正常,持续爬升不停或忽高忽低都要停机排查润滑与预紧。
Q:主轴锥孔多久清洁一次,用什么清洁?
A:每班收工清洁一次是常规做法,换刀频繁或加工铸铁、石墨的工况要在换刀间隙增加吹扫。清洁用洁净软布配合中性清洁剂,擦净后用干燥压缩空气吹干,不宜使用棉纱和易掉纤维的抹布,纤维残留会破坏端面贴合。锥孔内壁出现锈斑或压痕时不要用砂纸随意打磨,交专业维修处理。
Q:主轴出现异响是否要立即停机?
A:分清声音性质再决定。升速过程中短暂出现的轻微气流声与轴承滚动声属正常;周期性咔哒声、金属摩擦声、尖锐啸叫属于异常,应降低转速观察,声音随转速变化明显或伴随温升、振动上升时立即停机。带病运转往往会把小问题拖成轴系损伤。
Q:油脂润滑与油气润滑的主轴,保养差别在哪?
A:油脂润滑结构简单、免维护周期较长,重点在补脂量与牌号一致性,补脂过多易发热;油气润滑需要持续稳定的洁净气源与精确供油,重点在气源品质、油量设定与管路通畅,润滑报警必须逐项查明。两类润滑方式的介质不能互相替代,更换润滑方式要按厂家要求改造气路与油路。
主轴维护保养的本质,是把不可见的磨损变成可测的数据。日常点检盯温升、声音、振动与清洁度,周期性保养按运行小时推进到部件级检查,润滑、冷却、密封三个系统让轴承始终处在有油膜、少污染的状态,精度复核与记录管理把每次检测结果连成趋势。设备管理里省成本的路子,是让主轴在精度还够用的时候就得到维护,而不是等它停下来再修。