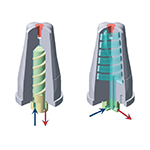
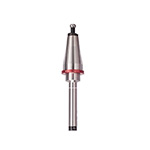
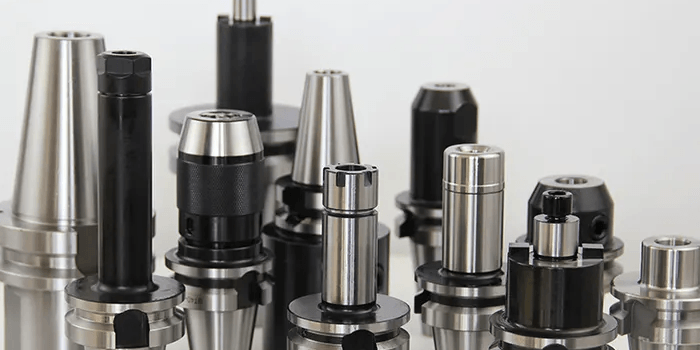
铣床刀柄分类是刀具选型、机床接口匹配和加工精度控制中的重要内容。铣床刀柄承担连接机床主轴与切削刀具的作用,需要满足定位、夹紧、传递扭矩和承受切削载荷等要求。常见刀柄包括七比二十四锥度刀柄、空心短锥刀柄、莫氏锥柄、直柄夹持刀柄以及多边形接口刀柄等。不同刀柄在连接结构、夹持方式、刚性、换刀效率和适用工况方面存在差异。选择铣床刀柄时,需要结合机床主轴接口、刀具柄径、加工材料、切削载荷、主轴转速和刀具伸出长度进行综合判断,避免因接口不匹配或夹持方式不合理影响加工稳定性。
一、铣床刀柄分类主要依据什么?
1、铣床刀柄可以按照主轴连接接口、刀具夹持方式、结构形式和加工用途进行分类。主轴连接接口决定刀柄能否安装到机床上,夹持方式决定刀具如何固定,结构形式影响刀柄的定位与传力特性,加工用途则关系到刀柄是否适合铣削、钻削、镗削或其他工序。
2、按照主轴接口分类,常见铣床刀柄包括七比二十四锥度刀柄、空心短锥刀柄、莫氏锥柄和多边形接口刀柄等。不同接口具有对应的尺寸系列、定位结构和拉紧方式,不能仅凭刀柄外观或锥度相似判断是否可以互换。
3、按照刀具夹持方式分类,常见结构包括弹簧夹头刀柄、侧固式刀柄、面铣刀柄、液压刀柄和热装刀柄等。弹簧夹头适用于相应柄径的圆柱柄刀具,侧固式刀柄通过侧面螺钉固定刀具,面铣刀柄用于安装对应的面铣刀,液压和热装结构则通过特定方式实现刀具夹持。
4、按照加工用途分类,铣床刀柄可分为立铣刀夹持刀柄、面铣刀连接刀柄、钻削刀柄、镗削刀柄和专用刀柄。不同用途的刀柄在夹持直径、刀具安装结构、承载能力和加工空间方面有所区别,应根据刀具结构和工序要求进行选择。
5、刀柄分类并不代表所有结构都能直接用于铣床。普通铣床、数控铣床和加工中心的主轴接口、换刀结构及刀具安装方式可能不同。选型时应先确认机床主轴接口,再确定刀柄本体和刀具夹持方式,避免出现接口不匹配或夹持结构不适用的问题。
二、七比二十四锥度刀柄有哪些类型?
1、七比二十四锥度刀柄是加工中心和部分数控铣床常见的刀柄接口形式。其主轴连接端采用七比二十四锥度结构,通过锥面定位,并由拉紧机构将刀柄固定在主轴内。该结构具有明确的接口尺寸系列,常见规格包括三十号、四十号和五十号等。
2、三十号锥度刀柄通常用于相应规格的加工中心和数控铣床。其结构尺寸相对较小,适合与对应主轴接口和刀具系统配套使用。实际适用范围需要结合机床功率、主轴转速、刀具尺寸和加工载荷判断,不能仅根据锥柄规格确定加工能力。
3、四十号锥度刀柄应用于多种加工中心和数控铣削设备。该规格需要与机床主轴接口、拉钉和刀库结构相匹配。选择时应关注刀柄法兰尺寸、刀具夹持端结构、允许转速及加工工况,确保刀柄与机床整体系统符合要求。
4、五十号锥度刀柄通常用于相应规格的机床系统。其连接结构和尺寸系列与其他锥度规格不同,必须按照主轴接口和制造商要求配套。对于较大切削载荷的加工工况,还应检查刀柄夹持结构、刀具悬伸和机床主轴承载条件。
5、七比二十四锥度刀柄常见的夹持形式包括弹簧夹头、侧固式、面铣刀连接和专用刀具夹持结构。不同夹持方式需要匹配相应刀具柄径和刀具结构。主轴接口相同并不意味着刀柄前端夹持结构相同,选型时应分别确认主轴端和刀具端规格。
三、空心短锥刀柄有什么特点?
1、空心短锥刀柄采用短锥连接结构,部分系列通过锥面和端面共同定位。该结构用于相应的机床主轴系统,具有明确的接口规格和配套拉紧机构。常见系列包括不同规格的空心短锥刀柄,具体尺寸和结构应根据机床技术文件确认。
2、空心短锥刀柄与七比二十四锥度刀柄的连接方式存在差异。七比二十四锥度刀柄主要依靠锥面定位,空心短锥结构则可能采用锥面与端面共同接触的方式。两种接口不能直接互换,必须确认机床主轴与刀柄系列完全匹配。
3、空心短锥刀柄可以配套弹簧夹头、面铣刀连接结构、侧固式夹持结构或其他专用刀具系统。实际配套方式取决于刀柄前端结构和刀具类型。选型时需要核对刀柄规格、夹持直径、刀具伸出长度以及主轴允许转速。
4、空心短锥刀柄在高速加工和精密加工中需要关注整体系统状态。刀柄、夹头、刀具及相关连接部件共同影响旋转稳定性。应根据制造商规定检查允许转速、动平衡要求和装夹条件,不能仅凭接口形式判断刀柄是否适合高速加工。
5、空心短锥刀柄的实际应用还受到机床结构和换刀系统限制。部分设备采用自动换刀机构,刀柄需要满足刀库抓取、定位和换刀空间要求。安装前应确认刀柄外形、法兰尺寸和配套附件与机床系统相适应。
四、莫氏锥柄与直柄刀柄如何区分?
1、莫氏锥柄是一种常见的锥柄连接形式,主要通过锥面配合实现定位和连接。该结构常见于钻床、铣床及其他通用机床的刀具安装系统。莫氏锥柄具有对应的尺寸系列,选型时需要确认主轴锥孔、刀具锥柄和必要的连接附件是否匹配。
2、莫氏锥柄常用于钻头、铰刀及部分具有锥柄结构的刀具。对于铣削工况,应结合刀具结构、切削载荷和机床主轴连接方式判断是否适用。不能将莫氏锥柄直接视为所有铣刀的通用夹持接口。
3、直柄刀柄通过圆柱孔或夹持机构固定刀具,常见结构包括弹簧夹头刀柄、钻夹头和专用直柄夹持装置。直柄刀具的夹持直径需要与夹头规格相匹配,装夹时应确认刀具柄径、有效夹持长度和夹头允许范围。
4、直柄夹持结构具有较强的适配性,但不同刀柄系列的夹持范围和使用条件存在差异。夹头不能通过强制收缩或增加非标准垫片适配不符合规格的刀具。对于精密加工,应检查夹头状态、刀具柄部尺寸和实际装夹跳动。
5、莫氏锥柄与直柄刀柄的主要区别在于连接和夹持结构。莫氏锥柄依靠锥面配合,直柄刀柄则通过夹头、夹爪或其他夹持机构固定刀具。选型时应根据机床接口和刀具结构判断,而不是单纯比较刀柄外形。
五、铣床刀柄夹持类型有哪些?
1、弹簧夹头刀柄通过弹簧夹头的弹性变形夹持圆柱柄刀具。其配套结构通常包括刀柄本体、弹簧夹头和夹帽。弹簧夹头具有规定的夹持范围,刀具柄径应处于对应规格允许范围内,不能通过过度夹紧来弥补尺寸不匹配。
2、侧固式刀柄通过侧面螺钉固定刀具,适用于具有对应夹持结构的刀具。该方式需要确认刀具柄部是否具有适合螺钉压紧的平面或固定部位。装夹时应按照制造商规定的位置和操作要求固定刀具,避免螺钉压紧位置不正确造成刀具损伤。
3、面铣刀柄用于安装对应结构的面铣刀。刀柄与面铣刀之间通常通过定位结构和紧固部件连接,具体形式取决于刀具接口设计。选型时应确认刀柄连接尺寸、刀具安装孔、紧固螺钉和刀具制造商要求,避免使用不匹配的连接部件。
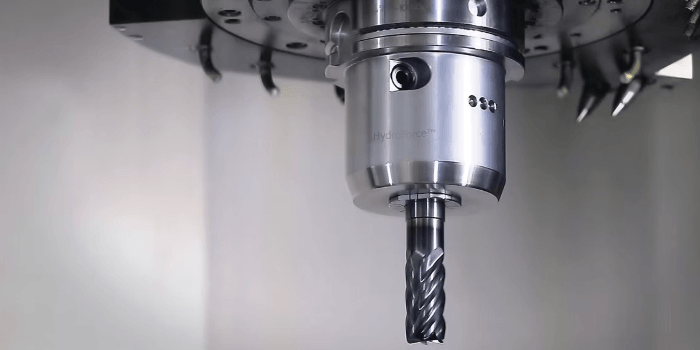
4、液压刀柄通过内部液压机构实现刀具夹持,适用于符合其夹持规格的圆柱柄刀具。该结构需要按照规定的操作方式进行夹紧和松开,并检查刀柄内部机构是否处于正常状态。实际应用中,应根据加工精度、刀具柄径和制造商技术参数判断适用性。
5、热装刀柄通过加热使夹持孔暂时扩大,装入刀具后冷却形成夹持。该方式需要配套的热装设备、适合的刀具柄径和规范的操作流程。使用时应确认刀柄与刀具的尺寸匹配,避免采用不符合要求的加热方式或装夹程序。
6、钻夹头刀柄主要用于钻头夹持,常见结构通过夹爪收缩固定钻头。钻夹头适用于对应的钻削工况,但不应直接替代需要较高夹持刚性或特殊连接结构的铣削刀柄。选型时应核对主轴接口、钻夹头连接方式、钻头柄径和加工载荷。
六、不同铣床刀柄的适用工况对比
1、普通铣削加工需要根据刀具直径、切削载荷、工件材料和刀具伸出长度选择刀柄。对于常规圆柱柄立铣刀,可使用符合机床接口要求的弹簧夹头刀柄或其他适用结构。粗加工时应重点关注夹持稳定性、刀柄刚性和切削过程中的振动情况。
2、精加工更关注刀具径向跳动、夹持稳定性和加工表面质量。可根据刀具柄径、加工方式和精度要求选择适合的液压刀柄、热装刀柄或精密弹簧夹头系统。刀柄精度不能单独决定加工结果,主轴状态、刀具质量、装夹清洁度和切削参数同样会影响实际加工精度。
3、面铣加工需要根据面铣刀连接结构选择专用刀柄。刀柄应与面铣刀安装孔、定位结构和紧固方式匹配。对于较大切削载荷,应结合刀具直径、切削深度、工件材料和机床承载能力判断刀柄适用性。
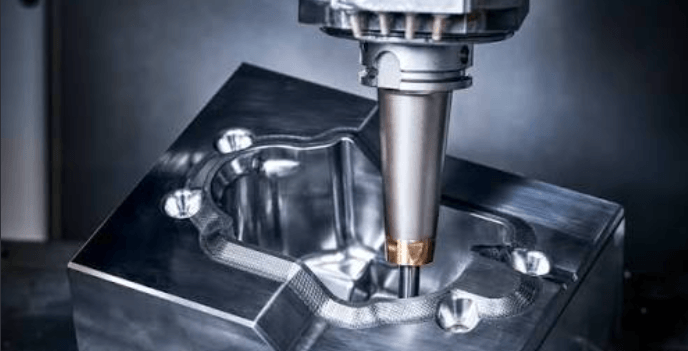
4、深腔铣削需要关注刀柄外径、刀具悬伸和加工空间。刀柄或夹帽尺寸过大时,可能与工件侧壁、夹具或其他结构发生干涉。选型时应在满足刀具可达性的前提下控制悬伸长度,避免因过度加长导致刚性下降和振动增加。
5、高速铣削需要核对刀柄、夹头和刀具组合后的允许转速及动平衡要求。刀柄接口、夹持结构、刀具柄径和装夹状态共同影响旋转稳定性。实际使用应以制造商技术文件为依据,确认整套刀具系统符合计划转速和加工工况。
6、重切削工况需要重点检查刀柄连接结构、夹持能力和扭矩传递条件。刀具发生滑移、振动或加工尺寸异常时,应排查刀柄接口、刀具夹持、主轴状态、切削参数和工件装夹情况。不能仅通过提高夹紧力解决所有加工稳定性问题。
七、铣床刀柄分类与选型需要关注哪些参数?
1、主轴接口规格是刀柄选型的基础参数。需要确认机床主轴锥度、接口系列、拉紧机构和相关连接尺寸。不同接口系列之间不能直接替换,必要时应根据制造商提供的配套信息选择对应刀柄。
2、刀具柄径决定夹持端的尺寸匹配。选型时应测量刀具实际夹持部位,并核对夹头允许夹持范围、刀柄夹持孔径和刀具有效夹持长度。刀具切削直径与柄径可能不同,不能将两者混淆。
3、刀柄允许转速需要与机床主轴转速和刀具系统状态相匹配。高速加工时应确认刀柄、夹头、夹帽和刀具的相关技术要求,并检查动平衡等级和装夹条件。允许转速应以制造商文件为准,不宜根据刀柄类型自行推定。
4、刀具伸出长度会影响刀具系统刚性和加工稳定性。伸出过长可能增加弯曲变形和振动,伸出不足则可能无法满足加工空间要求。应结合刀具有效夹持长度、加工深度、刀柄外形和工件结构确定装夹位置。
5、刀柄夹持方式应与加工工序相适应。弹簧夹头适用于相应直柄刀具,侧固式结构需要匹配刀具柄部,面铣刀柄需要对应刀具连接形式,液压和热装刀柄则需要满足各自操作条件。不能仅根据夹持方式名称判断其适用范围。
6、刀柄维护状态也是选型和使用的重要因素。刀柄锥面、夹持孔、夹头、夹帽和紧固部件应保持清洁并处于正常状态。出现明显磨损、变形、裂纹或夹持异常时,应按照制造商要求进行检修或更换,避免继续使用影响加工质量。
八、铣床刀柄安装与维护注意事项
1、安装刀柄前应清洁主轴接口、刀柄锥面和定位接触部位。切屑、灰尘、油污或其他污染物可能影响定位接触,造成安装偏斜或径向跳动。清洁过程中应使用适合的工具,避免损伤精密表面。
2、安装弹簧夹头时,应确认夹头与夹帽的装配方式符合对应结构要求。部分弹簧夹头需要先正确嵌入夹帽,再与刀柄配合。装配顺序错误可能导致夹头损坏、夹帽无法正常旋紧或刀具夹持不可靠。
3、刀具插入深度应满足刀柄和夹头制造商规定的夹持要求。刀具夹持长度不足可能降低夹持稳定性,过度插入则可能影响刀具内部结构或加工位置。应根据刀具柄部有效夹持长度、刀柄结构和加工空间确定实际装夹位置。
4、夹紧操作应使用规定的工具和操作方式。夹帽、侧固螺钉或液压夹紧机构均应按照技术文件操作,不能通过随意增加夹紧力来提高夹持效果。过度夹紧可能损伤夹头、刀具柄部或刀柄结构,夹紧不足则可能导致刀具滑移。
5、装夹完成后应检查刀具伸出长度、刀柄安装状态和加工空间。对于精密加工或高速加工,应根据工艺要求测量刀具径向跳动,并检查刀柄与机床接口的连接状态。检测结果异常时,应排查刀具柄径、夹头状态、刀柄接触面和主轴定位情况。
6、日常维护应关注刀柄表面、夹持部位和紧固结构。长期使用后,刀柄可能出现污染、磨损或夹持性能变化。应按照设备维护计划检查刀柄状态,及时清理切屑和油污,并对存在异常的部件进行处理。
以下是您可能还关注的问题与解答:
Q:铣床刀柄常见分类有哪些?
A:常见分类包括七比二十四锥度刀柄、空心短锥刀柄、莫氏锥柄、直柄夹持刀柄和多边形接口刀柄。按照夹持方式,还可以分为弹簧夹头刀柄、侧固式刀柄、面铣刀柄、液压刀柄和热装刀柄等。
Q:七比二十四锥度刀柄和空心短锥刀柄可以互换吗?
A:不能直接互换。两者的主轴连接结构、定位方式和配套拉紧机构存在差异,应根据机床主轴接口和制造商规定选择对应刀柄。
Q:弹簧夹头刀柄适合所有铣刀吗?
A:不适合所有铣刀。弹簧夹头需要与刀具柄径和夹头夹持范围匹配,适用于对应结构的圆柱柄刀具。面铣刀、侧固式刀具及其他专用刀具通常需要相应的夹持结构。
Q:铣床刀柄如何判断是否适合高速加工?
A:应确认机床主轴接口、刀柄允许转速、刀具夹持结构、动平衡要求和整套刀具系统状态。高速加工不能仅依据刀柄类型判断,需要结合制造商技术文件和实际加工条件进行验证。
Q:刀柄锥度相同就可以安装吗?
A:不一定。除锥度外,还需要核对接口系列、拉紧结构、法兰尺寸、定位方式和配套附件。即使锥度相似,也不能保证刀柄与机床主轴完全匹配。
Q:铣床刀柄出现加工振动应该检查什么?
A:应检查刀柄接口、夹头状态、刀具柄径、刀具伸出长度、主轴状态、动平衡和切削参数。若存在刀具滑移、夹持异常或接触面污染,应先排除装夹问题,再结合加工工况进行调整。
铣床刀柄分类涉及主轴接口、刀具夹持结构和加工用途等多个维度。七比二十四锥度刀柄、空心短锥刀柄、莫氏锥柄和直柄夹持结构各自具有不同的连接特点,弹簧夹头、侧固式、面铣刀柄、液压刀柄和热装刀柄则对应不同的刀具夹持需求。实际选型应先确认机床主轴接口,再核对刀具柄径、夹持范围、允许转速、加工载荷和刀具伸出长度。通过正确配套、规范装夹和定期维护,可以帮助提高刀具系统的稳定性,为铣削加工精度和加工质量控制提供可靠支持。