去除毛刺用什么材料,需要结合工件材质、毛刺大小、加工位置以及表面质量要求进行选择。机械加工中常见的去毛刺材料包括砂纸、砂布、磨料刷、陶瓷纤维研磨材料、油石和振动研磨介质等。砂纸适合平面及外缘的手工修整,磨料刷适合复杂轮廓和连续边缘处理,陶瓷纤维研磨材料可用于精密内孔与交叉孔毛刺去除,研磨介质则适合小型零件的批量去毛刺。选材时不能只关注材料的磨削能力,还应兼顾工件硬度、尺寸公差、边缘倒圆要求及后续表面处理工艺,避免毛刺未清除干净或工件尺寸发生变化。
一、去除毛刺常用哪些材料?不同磨料的特点
1、砂纸和砂布:砂纸通常以纸张或柔性基材承载磨料,砂布则以织物作为基底,具有一定的柔韧性和抗撕裂能力。常见磨料包括氧化铝和碳化硅,前者适用于多种普通金属材料的打磨,后者常用于硬脆材料、非铁金属及精细表面研磨等场景。砂纸和砂布适合板材切割边缘、车削零件外缘、焊接部位以及可直接接触的平面毛刺。选用时可根据毛刺状态调整磨料粒度,较粗粒度用于去除较明显的凸起,较细粒度用于后续修整和表面处理。
2、磨料刷:磨料刷通常由含磨料的尼龙刷丝、弹性磨料材料或其他研磨结构组成。与刚性砂轮相比,磨料刷具有一定的柔顺性,能够顺应部分曲面和不规则边缘,适用于铣削件、冲压件、板材边缘及需要统一边缘状态的工件。磨料刷的加工效果受到刷丝刚度、磨料类型、转速、接触压力和进给速度影响。压力过小可能导致毛刺残留,压力过大则可能引起刷丝异常磨损、工件表面划伤或边缘过度倒圆。
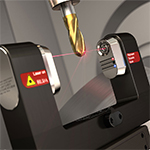
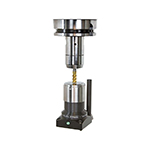
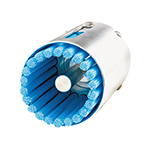
3、陶瓷纤维研磨材料:陶瓷纤维研磨工具通过具有研磨能力的纤维端部或工作区域接触毛刺,实现微量材料去除。其常见用途包括精密内孔、交叉孔、沟槽以及普通砂纸难以触及的位置。对于数控加工后形成的细小孔口毛刺,专用陶瓷纤维研磨刷可以配合机床或专用设备进行自动化处理。不过,这类工具并不意味着能够适用于所有孔径和毛刺形态,实际选型仍需核对工具尺寸、有效加工长度、允许转速以及工件材料。
4、油石与磨石:油石通常由磨料和结合剂制成,使用时可配合适当的润滑介质进行研磨;磨石则是更广泛的称呼,可包括不同形状、粒度和结合方式的研磨工具。它们适合模具分型面、精密零件边缘、局部加工痕迹及小范围毛刺修整。由于接触区域相对集中,操作人员可以针对局部进行处理,但需要控制施力和研磨方向,防止损伤精加工表面、破坏尖锐棱边或改变零件的配合尺寸。
5、振动研磨介质:振动研磨常用的介质包括陶瓷磨料、树脂磨料以及不同形状的专用研磨石,部分工艺还会配合水基研磨液或清洗液。设备带动工件与介质发生相对运动,通过持续摩擦和微量磨削去除毛刺,适合数量较多、尺寸相对较小且能够自由接触研磨介质的零件。介质形状和尺寸需要与工件结构相匹配,若工件具有细小孔道、盲孔、深槽或精密螺纹,应特别注意介质卡滞、残留和局部过度研磨的问题。
二、砂纸去毛刺怎么选?粒度、磨料与使用方式
1、根据毛刺大小选择粒度。砂纸粒度通常以目数或相应的磨料粒度标识表示,不同标准之间的标注方式和对应关系可能存在差异。较粗的磨料去除材料的速度通常较快,但留下的磨痕也可能更明显;较细的磨料适合表面修整,却不一定能够高效去除较厚的毛刺。实际生产中,应先确认毛刺是否属于薄而柔软的翻边,还是具有一定厚度的硬质凸起,再通过试加工确定合适的粒度组合。
2、根据工件材质选择磨料。碳钢和部分合金钢可以采用氧化铝类砂纸进行常规修整;铝合金较软,容易出现磨料堵塞和表面划伤,宜选择适合铝材的开放式磨料结构,并及时清理磨屑;不锈钢去毛刺时,需要关注加工发热和表面污染风险,避免使用受到碳钢颗粒污染的工具处理对耐腐蚀性有要求的表面。铜及黄铜材料相对容易发生表面划伤或变色,宜通过试磨确认磨料粒度和接触压力。
3、根据加工位置调整操作方式。平面边缘可使用平整的砂纸垫进行均匀研磨,外圆和曲面则可使用柔性砂布顺应轮廓。对于尺寸公差较小的零件,应限制打磨区域,避免砂纸同时接触基准面、配合面和功能棱边。内孔、交叉孔及狭窄槽口不宜单纯依靠折叠砂纸反复摩擦,因为这种方式难以稳定控制接触位置和材料去除量,可以考虑专用研磨刷、油石或其他与结构相匹配的工具。
4、砂纸并非适用于所有毛刺。对于较厚的冲压毛刺、硬化层上的突出金属或存在明显翻边的工件,直接使用细砂纸往往会造成加工时间延长,而且毛刺可能只是被磨弯而没有从根部去除。此时可以先采用适当的锉削、刮削或机械切削方式去除主要凸起,再使用砂纸修整边缘。对于精密零件,还应在加工前后检查关键尺寸和表面状态,避免把去毛刺工序变成额外的尺寸加工工序。
三、磨料刷适合去除哪些毛刺?
1、磨料刷适合需要兼顾去毛刺与边缘修整的工况。常见应用包括铣削后零件外缘、板材切割边缘、冲压件边缘以及具有一定曲率的结构表面。磨料刷能够借助刷丝的弹性与工件接触,在一定范围内适应轮廓变化,降低刚性工具局部切削过量的风险。但其柔顺性也意味着,对于根部较厚或强度较高的毛刺,刷磨可能只能削弱凸起,不能保证彻底去除。
2、磨料刷需要根据磨料类型与刷丝结构选型。含氧化铝磨料的刷具常用于多种金属的表面处理,含碳化硅磨料的刷具可用于部分非铁金属及精细研磨场景。实际产品还存在不同刷丝直径、工作直径、刷丝长度和结构形式,不能仅凭刷具外观判断其加工能力。用于自动化生产时,应结合设备主轴转速范围、工具允许转速、接触宽度和进给方式开展工艺验证。
3、磨料刷的主要风险是毛刺倒伏和边缘过度处理。若刷丝仅从毛刺侧面经过,毛刺可能被压弯或折向工件表面,外观看起来较平整,但根部仍然存在残留。判断去毛刺效果时,应采用适当照明、放大观察或专用检测方式检查边缘状态,而不是只看表面是否光滑。对于有明确倒圆要求的工件,还需要验证边缘形貌和倒圆尺寸是否符合图纸要求。
4、磨料刷适合批量生产中的工艺标准化。通过固定工具位置、接触量、运行速度、进给路径和加工时间,可以降低不同操作人员之间的处理差异。若用于机器人或数控设备,还应关注刷具磨损后的尺寸变化,并通过定期检查或试件验证确定更换周期。批量加工不能只以单件加工效果作为判断依据,还需要检查不同批次工件的边缘一致性和工具寿命。
四、陶瓷纤维研磨材料适合精密内孔去毛刺吗?
1、陶瓷纤维研磨材料适合部分精密内孔和交叉孔的细小毛刺处理。钻孔、铰孔和交叉孔加工时,刀具切削刃在孔道交汇处可能形成薄片状或针状毛刺。由于毛刺位置隐蔽,普通砂纸和手工锉刀难以稳定接触。专用陶瓷纤维研磨刷或研磨棒可以伸入孔内,通过受控接触对局部凸起进行修整,部分工具还可以安装在数控机床上,按照预设路径完成加工。
2、工具尺寸需要与孔径和孔道结构相匹配。选型时要核对孔径、孔深、交叉孔角度、工具有效长度以及加工位置的可达性。工具过大可能导致孔壁接触过度,工具过小则可能无法有效触及毛刺根部。对于存在精密配合要求的孔,应重点控制孔径变化、圆度、圆柱度和表面粗糙度。陶瓷纤维研磨工具能够实现微量研磨,但不能直接据此推断加工后一定达到某个表面粗糙度或尺寸精度,相关指标必须通过具体工具和工件的工艺试验确认。
3、陶瓷纤维工具的加工参数需要经过验证。主轴转速、进给速度、工具伸出长度、接触方式和加工次数都会影响去毛刺效果。转速和接触量不适当时,可能出现工具异常磨损、加工不足或孔壁局部过度处理。对于自动化生产线,可以先使用代表性工件进行试加工,检查毛刺残留、孔口形状和尺寸变化,再逐步确定可重复的加工参数。具体参数应以工具制造商的使用要求和现场验证结果为准。
4、并非所有内孔毛刺都适合陶瓷纤维研磨。若毛刺较厚、翻边明显或根部连接牢固,可能需要先使用专用倒角刀、刮刀或其他机械去毛刺工具去除主要毛刺,再进行精细研磨。对于盲孔、深孔和复杂交叉孔,还需要确认研磨工具是否能够进入目标位置,以及磨屑和工具磨损颗粒是否容易清除。涉及液压通道、燃油通道或精密流体零件时,去毛刺后应安排清洁度检查,防止残留颗粒影响后续使用。
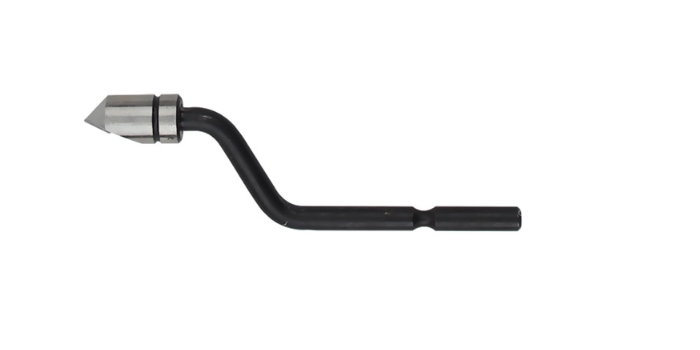
五、研磨介质怎么选?振动研磨与批量去毛刺
1、研磨介质适合具有批量处理需求的小型零件。振动研磨设备通过振动驱动工件与介质持续相对运动,使零件边缘受到反复摩擦和微量切削。常见介质包括陶瓷研磨石、树脂研磨石及其他专用磨料介质。陶瓷介质通常具有较强的研磨能力,适用于需要一定材料去除量的工况;树脂介质相对柔和,可用于部分较轻的去毛刺和表面光整任务。不同产品的结合强度、磨料种类、形状和适用工况存在差异,应以产品规格为准。
2、介质形状与工件结构需要相互匹配。三角形、圆柱形和其他异形介质在边缘接触方式、滚动状态及进入狭窄位置的能力方面存在区别。介质过大,可能无法进入小型凹槽或局部边缘;介质过小,则可能卡入孔道、槽口或螺纹中。对于带有深孔、盲孔、窄缝和复杂内腔的零件,应在试验中检查介质能否顺利进入和退出,避免后续清理困难。
3、振动研磨的工艺参数需要综合设定。装载量、工件与介质的比例、振动强度、加工时间、研磨液类型及工件之间的碰撞程度,都会影响毛刺去除和表面质量。加工时间过短可能导致毛刺残留,加工时间过长则可能造成边缘倒圆增加、表面纹理改变或尺寸损失。对于薄壁件、精密小零件和外观件,应重点关注工件碰伤、变形和表面光泽变化,并通过抽样检测验证加工一致性。
4、研磨介质不适合直接用于所有精密零件。对于具有细小螺纹、精密配合面、密封面或特殊尺寸要求的工件,批量研磨可能影响原有几何形状。工件完成研磨后,应按照产品要求进行清洗、干燥和必要的防锈处理,同时检查孔道、槽口及螺纹内是否存在介质碎屑。若产品不允许边缘明显倒圆,或者毛刺只存在于某个指定位置,可以优先评估局部加工方式,而不是直接采用整体振动研磨。
六、不同工件材质如何匹配去毛刺材料?
1、碳钢和合金钢零件通常可以根据毛刺大小选择砂纸、磨料刷、油石或陶瓷研磨介质。对于普通机加工外缘,可先去除明显凸起,再进行细磨;对于硬度较高或经过热处理的工件,需要考虑磨料的切削能力、加工发热和工具磨损。若工件后续需要喷涂、电镀或其他表面处理,还应避免残留磨屑、油污及不适当的表面划痕影响涂层质量。
2、不锈钢零件应关注耐腐蚀性和表面污染。去毛刺时可选用适合不锈钢的专用砂纸、磨料刷或研磨工具,避免使用受到普通碳钢颗粒污染的工具。磨削过程中应控制接触压力和加工时间,降低局部发热及表面损伤风险。对于有较高表面质量要求的零件,宜采用专用工具并做好清洁管理,避免磨屑残留影响后续清洗或表面处理。
3、铝合金和铜合金零件应重点控制表面划伤和磨料堵塞。铝合金硬度相对较低,磨屑容易附着在磨料表面,降低后续切削能力;铜及黄铜材料在研磨过程中可能出现划痕、拖伤或变色。选材时应关注磨料结构是否有利于排屑,并通过试加工确定合适的粒度、接触压力和加工时间。对于薄壁铝合金件,还需要避免过度施力导致局部变形。
4、塑料、复合材料及其他非金属工件应根据材料特性单独评估。塑料边缘可能因摩擦热出现软化、熔融或卷边,部分复合材料则可能发生纤维外露、分层或边缘崩损。此类工件不能直接套用金属去毛刺的高压力、高转速方案,应选择适配材料的磨料和低损伤加工方式,并通过外观、尺寸及边缘完整性检查确认效果。
七、去毛刺材料选型时需要注意哪些问题?
1、明确毛刺的形态和位置。薄片状翻边、针状毛刺、孔口毛刺以及较厚的冲压毛刺,对工具的要求并不相同。薄而柔软的毛刺可以通过适当的刷磨或精细研磨处理;较厚毛刺通常需要先进行切削或锉削;深孔和交叉孔则应优先考虑工具可达性。对毛刺类型判断不准确,容易出现处理时间增加却仍然残留的问题。
2、确认工件尺寸公差和边缘要求。去毛刺不仅是去除多余金属,还涉及边缘是否允许倒圆、倒角尺寸是否有规定,以及配合面和密封面是否能够接触磨料。对于有严格公差的工件,应将关键尺寸、孔径、平面度和表面粗糙度纳入工艺验证。若图纸规定了倒角尺寸或边缘状态,应以图纸要求为依据,而不能只凭手感判断是否合格。
3、评估生产批量与自动化需求。单件加工、样件修整和维修场景,通常可以使用砂纸、油石或手工专用工具;批量零件可评估磨料刷、振动研磨或专用去毛刺设备。自动化工艺还需要关注工具更换、磨损补偿、工件定位和质量检测方式。选型不能只看工具单价,还应综合考虑单件加工时间、返工率、耗材寿命和清洁成本。
4、通过试加工确认工艺效果。正式批量生产前,应使用具有代表性的工件验证毛刺残留、表面划伤、尺寸变化和清洁效果。对于复杂内孔或精密配合零件,可结合放大观察、尺寸测量和必要的专用检测方法进行检查。试加工结果应形成明确的工具型号、加工参数、检查项目和更换标准,减少工艺波动。
以下是您可能还关注的问题与解答:
Q:去毛刺用砂纸还是磨料刷更合适?
A:砂纸适合手工处理可直接接触的平面和外缘,便于局部修整;磨料刷更适合曲面、连续边缘以及需要批量标准化处理的工件。若毛刺根部较厚,应先确认刷磨能否真正去除毛刺,不能只根据表面是否平整来判断效果。
Q:陶瓷纤维研磨材料可以去除交叉孔毛刺吗?
A:可以用于部分交叉孔和内孔的细小毛刺处理,前提是工具尺寸、有效长度和加工路径能够覆盖目标位置。毛刺较厚时可能需要预先机械去除,并在加工后检查孔径、边缘状态和残留颗粒。
Q:去毛刺材料的粒度越细越好吗?
A:并不是。粗粒度通常具有较强的材料去除能力,但可能留下明显磨痕;细粒度适合精细修整,却可能难以有效去除较厚毛刺。应结合毛刺大小、工件材质、表面要求和尺寸公差选择,并通过试加工确定粒度组合。
Q:小型金属零件批量去毛刺用什么材料?
A:如果工件结构相对简单、允许边缘适度倒圆,可以评估陶瓷研磨介质或树脂研磨介质配合振动研磨设备。如果零件带有精密孔、细小螺纹、密封面或不允许明显改变的边缘,应优先评估局部去毛刺工具,并验证介质是否容易卡滞和残留。
去除毛刺用什么材料,关键在于让磨料特性、工件结构和加工要求相互匹配。砂纸适合手工局部修整,磨料刷适合边缘处理与批量加工,陶瓷纤维研磨材料适合部分精密内孔和交叉孔毛刺,振动研磨介质则适合结构允许且需要批量处理的小型零件。对于精密制造场景,应将毛刺去除效果、尺寸变化、表面质量和清洁度共同纳入检验标准,通过试加工确定材料与工艺参数,才能在去除毛刺的同时保持工件原有的功能要求。