零件去毛刺倒角是机械加工完成后的重要工序,直接关系到零件装配、尺寸精度、表面质量以及使用安全。切削、钻孔、铣削、车削、磨削等加工过程中,零件边缘容易形成不同程度的毛刺,如果不及时处理,可能影响配合间隙、装配定位和后续表面处理。倒角则是在零件棱边位置加工出规定角度和尺寸的斜面,使锐边得到合理过渡。实际生产中,去毛刺与倒角并不是简单的边缘修整,而是需要根据材料、毛刺类型、零件结构、倒角尺寸和批量选择对应工艺,并通过尺寸与外观检验保证加工质量。
一、零件去毛刺倒角的作用与工艺区别
零件去毛刺主要解决加工过程中产生的非设计性材料残留问题。毛刺通常出现在孔口、外轮廓、交叉孔、槽口、锐边以及加工表面交界位置,其形成与切削方向、刀具磨损、切削参数、材料塑性和加工方式有关。毛刺高度可能从难以直接观察的微小毛刺发展到明显的翻边结构,精密零件对毛刺的控制要求通常更严格。
倒角属于有明确尺寸和几何要求的加工操作,例如常见的四十五度倒角、三十度倒角以及根据图纸规定的其他角度。图纸可能直接规定倒角尺寸,也可能采用长度尺寸与角度组合进行标注。倒角后的边缘形态具有明确设计目的,常用于消除锐边、改善装配导入、保护螺纹入口或为后续加工提供工艺过渡。
去毛刺与倒角可以在同一道工序中完成,但二者不能完全等同。去毛刺强调去除多余材料,通常不应改变零件设计尺寸;倒角则属于受控加工,需要按照图纸或工艺文件控制倒角宽度、角度和连续性。对于精密零件,如果为了去毛刺而过度倒角,可能造成边缘尺寸超差,影响零件功能。
二、零件去毛刺倒角常用工艺方法
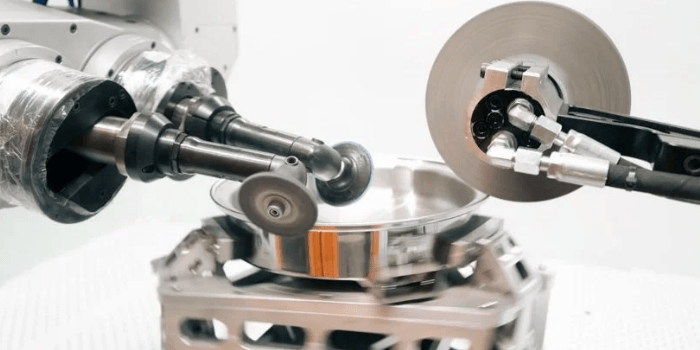
机械去毛刺是工业生产中应用较多的方法,包括手工修整、砂带处理、砂轮处理、刷磨以及专用去毛刺设备加工。手工方式适合结构复杂、批量较小或需要局部精细处理的零件,操作人员可以根据毛刺位置调整力度,但加工一致性容易受到人员经验影响。
车削、铣削等加工设备也可以利用专用倒角刀、铣刀或成形刀直接完成倒角。例如轴类零件端部可采用车削倒角,板状零件和箱体零件的外轮廓可以采用铣削倒角。机械加工倒角的优势在于尺寸容易纳入加工程序进行控制,适合对倒角尺寸一致性要求较高的批量零件。
对于大量小型零件,可以采用滚筒研磨、振动研磨、离心研磨等批量处理方式。这类工艺通过磨料与零件之间的相对运动去除毛刺并改善边缘状态,但处理时间、磨料规格和装载量都会影响结果。对于尺寸较小、薄壁或精密配合零件,需要避免过度研磨造成边缘尺寸变化。
刷式去毛刺适用于孔口、边缘和复杂轮廓等位置,通过旋转刷丝与零件接触去除毛刺。刷丝材料、直径、转速、进给速度以及接触压力需要结合工件材质确定。铝合金、铜合金等较软材料通常需要控制加工压力,避免出现过度圆角或表面划伤。
热能去毛刺、电化学去毛刺和高压水射流去毛刺属于针对特定工况的专用工艺。它们在交叉孔、内部孔道或人工工具难以进入的位置具有应用价值,但设备、工艺控制和成本要求相对较高,需要根据零件结构与生产批量进行选择。
三、不同零件结构的去毛刺倒角工艺选择
轴类零件的毛刺主要集中在端面、槽口、孔口和台阶交界位置。车削加工后,可以利用倒角刀或车刀同步完成端部倒角,也可以在后续工序进行专门处理。对于轴与孔配合零件,倒角尺寸不能只考虑外观,还需要结合装配导入长度和配合面的有效长度进行确定。
孔类结构通常需要重点检查孔口毛刺。钻孔、扩孔和铰孔过程中,出口侧容易出现翻边毛刺,特别是在薄板、软质材料和通孔加工中较为明显。可以根据孔径和零件结构采用倒角刀、刮刀、专用去毛刺刀具或机械刷进行处理。对于精密孔,去毛刺时应避免破坏孔径尺寸和圆度。
槽类零件的毛刺通常位于槽口、槽底与侧壁交界位置。窄槽、深槽以及交叉槽的人工处理空间有限,采用普通工具容易出现局部残留。此类结构可以在数控加工阶段规划倒角路径,或者使用与槽宽匹配的专用去毛刺工具进行二次处理。
薄壁零件的去毛刺需要特别控制加工载荷。薄板、薄壁套筒以及精密壳体在机械去毛刺过程中容易发生变形,过大的刷磨压力或研磨冲击可能改变零件几何状态。对于这类零件,应优先选择载荷较小、去除量可控的工艺,并在加工后进行关键尺寸复检。
四、零件倒角尺寸与加工精度控制要点
倒角尺寸控制需要以零件图纸和技术要求为依据。常见的倒角尺寸可能处于零点几毫米至数毫米范围,但具体数值取决于零件尺寸、装配方式和功能要求,不能脱离图纸统一设定。对于没有明确倒角尺寸的普通锐边,可以按照企业工艺标准执行,但涉及配合、密封、定位和受力部位时,应按照设计要求控制。
倒角角度是影响边缘形状的重要参数。采用四十五度倒角时,可以通过刀具几何角度和数控程序中的坐标量控制倒角宽度。倒角刀具安装偏差、刀具磨损以及机床定位误差都会造成实际尺寸变化,因此批量加工时需要进行首件确认,并根据测量结果修正加工参数。
去毛刺后的边缘不能简单以“没有明显毛刺”作为唯一判断依据。对于精密零件,还需要检查边缘是否出现过度倒圆、崩边、划伤、残留毛刺以及局部变形。涉及密封面、滑动面和定位面的零件,需要将边缘处理质量与功能尺寸结合检查。
倒角尺寸检测可以采用游标卡尺、外径千分尺、深度尺、专用倒角规以及光学测量设备。普通结构的倒角可通过常规量具进行抽检;对于尺寸较小或结构复杂的倒角,可以采用工具显微镜、影像测量设备等方式进行轮廓测量。实际选择应根据图纸公差和检测分辨能力确定。
五、影响去毛刺倒角质量的主要工艺因素
刀具状态对去毛刺倒角质量影响明显。倒角刀刃口磨损后,容易产生尺寸漂移、毛刺残留和表面粗糙度变化。批量加工时,应根据刀具材质、工件材料、加工长度和切削负荷建立换刀或检查周期,而不是单纯依靠加工件数判断刀具寿命。
切削参数也会影响毛刺形成。切削速度、进给量、切削深度以及刀具几何角度发生变化后,材料的塑性变形和切削分离状态会随之改变。对于韧性较高的材料,如果参数匹配不合理,出口位置可能产生较大的翻边毛刺。优化参数时应结合材料硬度、刀具材质和机床刚性进行试切验证。
零件装夹状态同样不能忽视。工件定位不稳定、夹紧力不均或薄壁结构受力变形,都可能导致倒角位置发生偏移。精密零件应保证定位基准与加工基准一致,并在工装设计阶段考虑刀具进入空间和去毛刺操作空间。
冷却与排屑条件也会影响加工后的边缘状态。切屑堆积可能划伤已经加工完成的表面,部分材料还会出现切屑二次挤压形成毛刺的情况。合理的切削液供给、气流排屑和加工路径规划,有助于减少二次损伤。
六、零件去毛刺倒角的质量检验方法
外观检查是去毛刺后的基础检验项目,可以观察零件边缘是否存在可见毛刺、缺口、拉伤、碰伤和残留切屑。对于精密零件,仅依靠肉眼检查并不能覆盖全部质量要求,必要时应借助放大观察设备进行检查。
尺寸检查主要针对倒角宽度、角度以及相关位置尺寸。批量生产可以按照质量控制计划进行首件、巡检和终检。对于关键尺寸,应明确测量工具、测量方法、检测频次和允许偏差,避免不同人员采用不同方法造成检测结果不一致。
功能检查需要结合零件实际用途进行。例如轴端倒角主要关系到装配导入时,可以通过实际装配或专用检具验证;螺纹孔口倒角需要关注螺纹有效长度和装配状态;密封结构边缘则需要避免倒角过大造成有效密封区域缩小。
对于有较高表面质量要求的零件,还可以检查倒角区域的表面粗糙度。需要注意的是,倒角表面的粗糙度要求不一定与主要加工面完全相同,应按照图纸和工艺文件确定。若图纸没有单独规定,应结合企业工艺标准和零件功能确定验收方法。
七、批量生产中如何提高去毛刺倒角一致性
批量零件加工需要将去毛刺倒角纳入标准工艺流程。可以从毛刺产生工序开始控制,在钻孔、铣削、车削等加工程序中合理设计倒角工序,减少后续人工修整工作量。对于重复性较高的零件,使用数控程序统一控制倒角尺寸,有助于降低人为操作差异。
工艺文件中应明确倒角位置、倒角尺寸、允许偏差、去毛刺要求以及检验方式。对于容易产生毛刺的孔口和交叉位置,可以单独列出检查项目。操作人员按照统一标准执行,质量人员按照同一检测方法进行确认,可以减少“处理到什么程度算合格”的判断差异。
对于人工去毛刺工序,应选择适合零件结构的工具,并规定合理的操作方式。不能通过明显加大处理力度来追求无毛刺状态,否则容易造成边缘尺寸扩大。精密零件尤其需要控制去除量,使毛刺去除与尺寸保持之间达到合理平衡。
以下是您可能还关注的问题与解答:
Q:零件为什么需要去毛刺?
A:毛刺属于加工过程中形成的非设计性材料残留,可能影响零件装配、运动、密封和表面质量,还可能在装配或使用过程中造成划伤。对于精密机械零件,应按照图纸和工艺要求控制毛刺状态。
Q:去毛刺和倒角有什么区别?
A:去毛刺主要是去除加工产生的多余材料,使边缘达到规定状态;倒角属于有明确几何尺寸和角度要求的边缘加工。两种工艺可以结合使用,但倒角不能代替所有去毛刺操作。
Q:小孔毛刺应该采用什么方法处理?
A:可以根据孔径、材料和结构选择专用去毛刺刀具、刮刀、刷磨、研磨或其他适用工艺。精密孔需要重点防止去毛刺过程中扩大孔径、破坏圆度或损伤孔壁。
Q:倒角尺寸越大是不是越容易装配?
A:并不是。倒角主要用于边缘过渡和装配导入,尺寸过大可能减少有效配合长度、影响密封区域或造成设计尺寸变化。实际倒角尺寸应按照零件图纸、装配要求和工艺标准确定。
Q:如何判断零件去毛刺倒角是否合格?
A:应根据图纸和工艺要求进行综合判断,包括毛刺残留、倒角尺寸、角度、位置、表面状态以及相关功能尺寸。普通零件可以采用常规量具和外观检查,精密零件则需要根据公差要求选择相应的专用量具或光学测量设备。
零件去毛刺倒角的核心并不是单纯处理加工边缘,而是建立从毛刺形成、工艺选择、刀具参数、装夹方式到最终检测的完整质量控制过程。实际生产中应根据零件材料、结构特征、加工精度、批量以及使用功能选择工艺。普通零件可以采用机械倒角与人工去毛刺相结合的方式,复杂孔道和批量小型零件则可根据实际条件选择专用去毛刺工艺。将倒角尺寸和去毛刺要求明确纳入图纸、工艺文件与检验标准,能够使零件边缘质量更加稳定,也有利于降低装配过程中的尺寸和表面质量风险。