主轴最高转速范围是多少,需要根据机床类型、主轴传动结构、轴承配置、润滑方式以及加工工况综合判断。普通数控车床和加工中心的主轴转速通常覆盖数百转至数千转每分钟,采用高速直连结构或电主轴的设备则可能达到每分钟一万转、数万转,部分专用高速主轴的设计转速还会更高。不同设备的最高转速并不代表实际加工时始终可以使用该转速,主轴功率、扭矩、刀具动平衡、夹持系统和切削负载都会影响可用转速范围。了解皮带传动主轴、直连主轴和电主轴的转速特点,有助于根据钢件加工、铝合金高速铣削、模具精加工及小直径刀具加工等需求合理选型。
一、主轴最高转速范围是多少?常见机床参数解析
1、普通数控车床的主轴转速通常以满足中低速切削和常规车削为主要目标。不同型号的设备可能采用分级变速或无级调速结构,常见最高转速可处于每分钟数千转的范围,部分面向小型精密零件的车床能够达到更高转速。实际选型时,不能只关注最高转速,还需要考虑主轴低速扭矩、卡盘规格、工件质量及高速旋转时的夹持安全性。对于大直径工件,即使机床允许较高转速,实际切削也可能受到线速度和离心力的限制。
2、立式加工中心和普通数控铣床的主轴转速范围较为宽泛。常规配置可能采用每分钟数千转至一万转左右的主轴,高速加工配置则可能达到每分钟一万二千转、一万五千转甚至更高。加工钢材、铸铁等材料时,通常需要兼顾切削力、刀具寿命与主轴扭矩;加工铝合金或使用小直径刀具进行精加工时,则可能需要更高的转速。具体范围应以设备技术规格书中的主轴最高转速、连续运行条件和功率扭矩曲线为准。
3、高速加工中心和专用精密加工设备的主轴转速可以达到每分钟数万转。此类设备通常针对小直径刀具、复杂曲面精加工、石墨电极加工或其他特定工艺进行设计。转速提高后,主轴轴承、润滑系统、刀柄连接、动平衡及热变形控制的重要性也会随之增加。高速主轴并不一定适合重切削,如果在高转速区域扭矩下降明显,切削负载过大就可能造成转速波动、振动或刀具异常磨损。
4、主轴转速范围应区分最高机械转速、额定运行转速和实际切削转速。最高机械转速是设备结构和制造商规定条件下允许达到的转速;额定运行转速与主轴的功率、扭矩及持续工作能力有关;实际切削转速则需要根据工件材料、刀具直径、切削速度和加工方式确定。即使主轴能够达到每分钟二万转,也不意味着所有刀具和所有工件都适合在这一转速下加工。
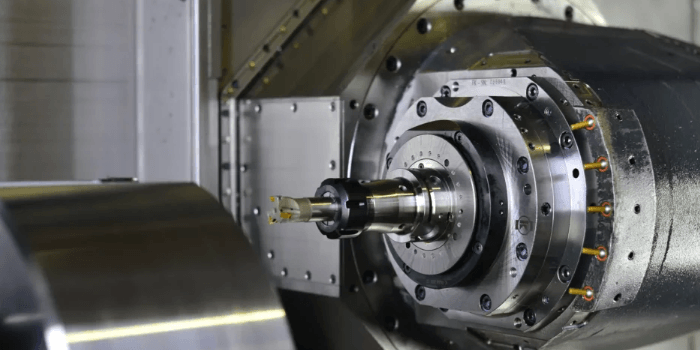
二、皮带主轴、直连主轴和电主轴的转速有什么区别?
1、皮带传动主轴通过皮带和带轮将驱动电机的动力传递至主轴。其结构相对成熟,维护方式较为直观,转速范围可以通过带轮传动比和电机调速能力进行配置。常见设备的主轴最高转速可能在每分钟数千转至一万转左右,具体取决于带轮尺寸、皮带性能、主轴轴承及设备设计。部分经过专门设计的皮带主轴也能够实现更高转速,但不能仅凭传动形式判断最高转速。
2、皮带主轴的转速与扭矩特性受到传动比影响。采用较大的减速比时,主轴低速扭矩通常更有利于承担切削负载,但最高转速会受到限制;采用适合高速运行的传动比,则需要兼顾皮带线速度、传动效率、张紧状态和发热情况。皮带磨损、张力不当或带轮动平衡不良,可能引起振动、打滑和转速波动。对于长期高速运行的设备,需要按照制造商要求检查皮带状态、张紧力和传动部件的磨损情况。
3、直连主轴通常通过联轴器将驱动电机与主轴连接,减少传统皮带传动环节。其转速表现与电机类型、联轴器结构、轴系刚度、轴承配置和控制系统密切相关。部分直连主轴适用于中高速加工,最高转速可以达到每分钟一万转以上,也有设备采用较低转速设计以获得较好的切削扭矩。直连结构并不意味着转速一定高于皮带主轴,实际性能仍需要结合整机设计参数判断。
4、电主轴将电机转子与主轴结构集成,减少外部动力传递环节,适合对结构紧凑性和高速旋转性能有要求的应用。常见电主轴根据用途不同,设计转速可能从每分钟数千转延伸至数万转,部分精密专用产品的转速还会更高。高速电主轴通常需要配合适当的轴承系统、润滑或冷却方案、温度监测以及动平衡控制。由于电机与主轴集成度较高,维修时往往需要考虑专用检测和装配条件。
5、三种主轴结构没有绝对的转速优劣关系。皮带主轴可以通过传动比设计兼顾一定的低速切削能力和运行成本;直连主轴能够减少传动环节,适用于多种中高速加工需求;电主轴适合紧凑化和高速化设计。实际采购时,应同时比较最高转速、连续功率、扭矩曲线、热稳定性、维修成本及适用刀具,而不是仅根据传动结构作出判断。
三、不同主轴结构的转速范围如何对比?
1、皮带传动主轴的转速范围较依赖传动比和皮带系统设计。常见通用加工设备可能采用每分钟数千转至一万转左右的配置,适用于普通铣削、钻孔及部分中高速加工。它的实际优势在于传动方案灵活,部分设备维护相对方便;局限则包括皮带弹性、传动损失、张力变化和高速发热等因素。具体最高转速必须以设备铭牌和制造商技术文件为依据。
2、直连主轴的转速配置较为多样。部分通用加工中心的直连主轴可覆盖每分钟数千转至一万多转,面向高速加工的设计也可能达到更高水平。其性能不仅取决于电机转速,还受到联轴器允许转速、轴承结构、轴系刚度和热平衡状态的约束。对于需要兼顾粗加工与精加工的设备,应重点查看不同转速区间的输出扭矩,而不是仅比较最高转速数值。
3、电主轴的高速化能力通常较突出,常见配置可从每分钟一万转左右延伸至数万转。面向小刀具精加工、微细加工和部分高速铣削任务的电主轴,可能采用更高的设计转速。但高速运行需要对轴承温升、润滑、冷却、刀具动平衡和主轴热伸长进行综合控制。对于持续高速加工,应确认设备是否允许长期运行在相应转速,而非仅支持短时间达到最高转速。
4、对比主轴转速时,还应关注功率与扭矩曲线。主轴在低速区域可能具有较大的输出扭矩,进入恒功率区后,转速增加通常伴随着可用扭矩下降。若设备需要使用大直径铣刀进行重切削,应关注中低速扭矩;若主要使用小直径刀具加工铝合金或进行模具精加工,则需要结合刀具推荐切削速度和所需转速,判断高速区域是否具备足够的功率储备。
四、主轴转速如何计算?切削速度与刀具直径的关系
1、主轴转速通常根据切削速度和刀具直径计算。铣削、钻削等旋转切削加工中,常用的理论计算关系为:主轴转速等于切削速度乘以一千,再除以圆周率与刀具直径的乘积。其中,切削速度的单位为米每分钟,刀具直径的单位为毫米,计算得到的主轴转速单位为转每分钟。
2、以刀具直径十毫米、推荐切削速度一百米每分钟为例,理论主轴转速约为每分钟三千一百八十三转。该数值仅用于说明计算方法,并不代表所有刀具或工件都适用这一参数。实际切削速度需要根据刀具材料、工件材质、刀具涂层、切削深度、每齿进给量及机床刚性等因素确定。若刀具制造商提供了针对特定工件材料的推荐参数,应优先参考相应技术资料。
3、刀具直径越小,在相同切削速度下所需的主轴转速越高。例如,直径五毫米的刀具若采用每分钟一百米的切削速度,理论转速约为每分钟六千三百六十六转;直径二十毫米的刀具在相同切削速度下,理论转速约为每分钟一千五百九十二转。由此可见,小直径刀具更容易产生较高的转速需求,但仍需要确认刀具允许转速、夹持系统能力和机床最高转速是否满足要求。
4、当计算转速高于主轴最高允许转速时,需要在设备允许范围内调整切削参数。降低转速会使实际切削速度下降,如果仍需保持合理的材料去除效率,还要结合进给速度、切削深度和切削宽度重新评估工艺。不能仅为了达到理论切削速度而超过主轴、刀具或刀柄的额定转速。
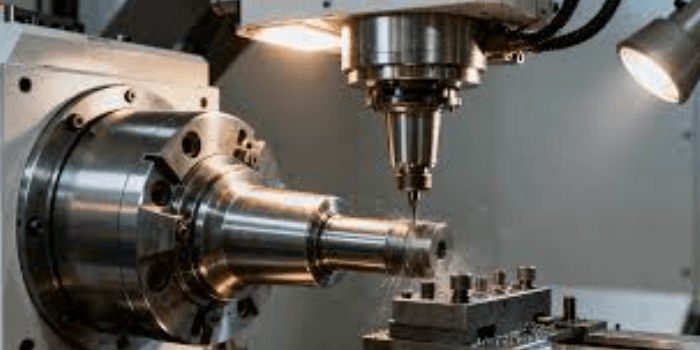
五、主轴最高转速越高越好吗?实际加工中的限制因素
1、主轴最高转速并不能直接代表加工效率。材料去除效率还受到进给速度、切削深度、切削宽度、刀具齿数和排屑能力影响。加工钢件时,过高转速可能导致刀具磨损加快、切削温度上升或振动增加;加工铝合金时,提高转速有时能够改善小刀具的切削状态,但仍需保证排屑通畅和机床刚性。合理参数应以加工质量、刀具寿命和生产节拍的综合表现为判断依据。
2、主轴轴承和润滑系统限制持续运行能力。高速旋转会增加轴承发热,对润滑方式、预紧状态、冷却条件及安装精度提出更高要求。若主轴长期处于不适宜的高速区域,可能引起温升增加、热伸长、振动变化或轴承寿命缩短。设备使用者应遵守制造商规定的预热程序、转速限制和维护周期,并关注温度与振动变化。
3、刀柄、夹头和刀具同样存在转速限制。高速加工时,刀具与夹持系统需要具备适当的动平衡性能,装夹长度、夹紧力、刀具伸出量和连接界面状态都会影响运行稳定性。刀柄或刀具的允许转速低于主轴最高转速时,应以较低的允许值作为限制条件。刀具安装前还应检查夹持部位是否清洁、是否存在损伤,以及刀具是否正确装夹。
4、机床结构和工件夹持方式也会影响实际转速。数控车床使用卡盘夹持工件时,需要考虑工件质量分布、卡爪夹持状态、卡盘额定转速和离心力影响。加工中心则需要考虑刀具悬伸、刀柄连接刚度、工件装夹可靠性和切削振动。主轴能够达到某个转速,并不意味着整个加工系统都能够在该转速下安全稳定运行。
六、如何根据加工需求选择主轴最高转速?
1、普通钢件和铸铁件加工,应优先考虑扭矩、刚性与转速范围的匹配。若工艺以大直径刀具、较大切削深度和较高材料去除率为主,主轴在中低速区域的扭矩和功率储备可能比极高的最高转速更重要。选型时应查看主轴功率扭矩曲线、连续负载能力及设备的切削测试资料,确保主轴能够覆盖常用刀具的工作区间。
2、铝合金高速铣削应重点关注高速性能、排屑能力和热稳定性。铝合金加工经常采用较高的切削速度,但实际转速仍由刀具直径和推荐切削参数决定。对于小直径刀具和精细轮廓加工,可评估直连主轴或电主轴方案;对于需要兼顾多种工序的设备,则应同时检查高速区功率、冷却方式和主轴热伸长控制能力。
3、模具精加工需要综合考虑表面质量、刀具尺寸和机床动态性能。使用球头铣刀加工复杂曲面时,实际切削速度会随接触位置变化,不能只依据刀具名义直径确定转速。主轴高速性能需要与数控系统插补能力、进给速度、刀具悬伸和机床结构刚性相匹配,避免因振动、热变形或进给不协调造成表面纹理异常。
4、微细加工和小直径刀具应用需要关注高转速下的稳定性。细小刀具可能需要较高转速才能达到合理的切削速度,但其允许转速、夹持刚度和抗弯能力也可能成为限制因素。选型时应确认主轴转速范围、跳动指标、刀柄系统和设备控制能力是否适合目标刀具,不能单纯追求更高的转速数值。
5、采购主轴或加工设备时,应要求供应商提供明确的技术参数。重点包括最高转速、推荐连续运行转速、额定功率、扭矩曲线、轴承形式、润滑和冷却要求、动平衡要求及维护条件。对于长期连续生产的应用,还应确认设备在目标转速下的温升、振动和加工精度表现,并通过试切验证工艺适用性。
以下是您可能还关注的问题与解答:
Q:加工中心主轴每分钟二万转属于什么水平?
A:每分钟二万转属于较高转速配置,常见于部分高速加工中心及精密加工设备。不过,是否适合具体工况仍取决于主轴功率、扭矩曲线、刀具直径、夹持系统和热稳定性,不能只凭转速判断设备加工能力。
Q:皮带主轴能达到每分钟一万转以上吗?
A:部分经过高速化设计的皮带主轴可以达到每分钟一万转以上,但需要满足皮带、带轮、轴承、润滑及动平衡等方面的要求。实际允许转速应以设备制造商的技术规格为准。
Q:直连主轴和电主轴哪个转速更高?
A:两种结构的转速范围存在重叠,不能一概而论。电主轴常用于高速和紧凑化设计,直连主轴也可以达到较高转速。应根据具体型号比较最高转速、功率、扭矩、温升和连续运行能力。
Q:主轴长期使用最高转速运行可以吗?
A:需要确认制造商是否允许持续运行在该转速,以及冷却、润滑和负载条件是否满足要求。部分设备的最高转速适用于规定条件下运行,并不代表可以长期满负载使用。应按照设备说明书进行预热、运行监测和定期维护。
主轴最高转速范围受到传动结构、电机性能、轴承系统和整机设计的共同影响。皮带主轴、直连主轴和电主轴各有适用场景,不能仅根据最高转速判断设备是否适合生产需求。选型与工艺制定时,应结合刀具直径、工件材料、切削速度、功率扭矩曲线、刀柄动平衡和持续运行条件进行综合评估,并以设备制造商公布的技术参数及实际试切结果为依据,确保加工效率、尺寸精度和运行安全之间取得合理平衡。