低合金钢精镗通常优先考虑硬质合金镗刀,具体可根据钢材硬度、孔径尺寸、加工余量、孔的长径比以及尺寸精度要求,选择合适的涂层硬质合金刀片和精镗刀杆。对于调质低合金钢、合金结构钢等常见材料,具有良好韧性和耐磨性能的涂层硬质合金刀片通常能够满足精镗需求;如果工件硬度较高、孔径较小或加工系统刚性不足,则需要进一步评估刀具基体、刃口钝圆、刀杆结构和切削参数。精镗的核心不仅是选对刀片,还要控制主轴跳动、刀杆悬伸、切削力、热变形及排屑状态,避免出现孔径超差、圆度不良、振纹和表面粗糙度不达标等问题。
一、低合金钢精镗用什么刀具?常见刀具类型解析
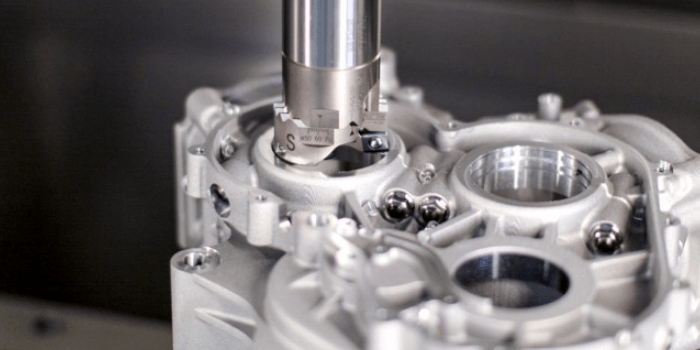
1、涂层硬质合金镗刀是低合金钢精镗的常用选择。硬质合金刀片以碳化钨等硬质相与金属结合相构成,具有较好的硬度、耐磨性和抗压能力。针对钢件加工,可选择适用于钢材切削的涂层硬质合金牌号,常见涂层体系包括氮化钛、碳氮化钛、氧化铝及其组合涂层,具体性能取决于涂层结构和制造工艺。涂层有助于改善耐磨性、抗粘结性或热稳定性,但并非涂层越厚或硬度越高就越适合精镗,还需结合切削温度、刃口强度和工件硬度进行选择。
2、精镗刀片应优先考虑锋利度、刃口完整性和尺寸稳定性。精镗属于小余量切削,刀片通常需要具有适合精加工的刃口几何形状,以降低切削力和工件表面的塑性变形。对于韧性较好的低合金钢,如果刃口过于锋利且加工系统刚性不足,可能增加微崩刃风险;如果刃口钝圆过大,则可能加剧挤压和摩擦,造成切削力升高、孔径变化及表面质量下降。应根据工件硬度、余量和机床刚性选择适当的刃口处理方式。
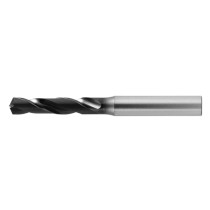
3、整体硬质合金镗刀适用于部分小孔径、高精度和空间受限的加工场景。整体式结构有利于提高刀具系统的整体刚性,但其适用范围受到刀具直径、有效长度和加工设备接口的限制。对于孔径较小、加工余量稳定且批量较大的工件,可以评估整体硬质合金精镗刀;对于孔径变化较大或需要频繁调整尺寸的工况,可考虑可调式精镗刀,以便控制最终孔径。
4、可调式精镗刀适用于对孔径尺寸有明确要求的精加工工序。此类刀具通常通过精密调整机构改变刀尖的径向位置,使加工孔径能够进行细微修正。调整时需要依据刀具说明书确认调整刻度与实际孔径变化之间的关系,不能将刻度值直接当作孔径增量。对于高精度孔加工,还应采用内径量具或适用的孔径测量设备进行复测,并根据实际加工结果修正刀具位置。
5、精镗刀杆的结构与材质同样重要。常见刀杆包括钢制刀杆、硬质合金增强刀杆以及针对减振需求设计的专用刀杆。较短的悬伸通常有利于提高刚性;当孔深较大、长径比较高时,刀杆挠曲和振动更容易影响孔径、圆度及表面质量。应根据孔径、孔深、加工余量和设备接口选择刀杆,避免为了满足加工深度而采用过长且刚性不足的结构。
二、低合金钢精镗选择什么涂层硬质合金刀片?
1、选择适用于钢材加工的硬质合金牌号。低合金钢的切削性能受到合金元素、热处理状态、硬度和组织均匀性影响。对于正火或退火状态的低合金钢,通常可从适用于钢材连续切削的硬质合金牌号开始评估;对于调质钢或硬度较高的材料,则需要进一步关注刀片的耐磨性、刃口韧性及抗热裂性能。实际选型时,应优先参考刀具制造商针对具体钢材类别和硬度范围提供的推荐牌号。
2、常见涂层体系具有不同的性能特点。氮化钛涂层具有较高硬度和一定的抗粘结能力;碳氮化钛涂层可改善耐磨性能;氧化铝涂层具有较好的高温化学稳定性和隔热性能,常见于适合钢材切削的复合涂层体系。涂层性能还取决于层间结构、厚度、基体和刃口处理方式。精镗时切削余量较小,若工艺主要受到积屑瘤、磨损或刃口崩损影响,应根据实际失效形式选择涂层,而不是单纯比较涂层名称。
3、低合金钢精镗应兼顾耐磨性与抗崩刃能力。若工件组织均匀、余量稳定、机床刚性较好,可评估耐磨性能较好的精加工刀片;若工件存在断续切削、铸锻表皮、硬度不均或装夹刚性不足等情况,则需要更重视刃口韧性。对于精镗而言,刀片微小崩刃也可能直接反映在孔壁表面,因此应避免使用已经磨损或存在缺口的刀片继续加工精密孔。
4、涂层刀片的切削速度应根据刀具牌号确定。不同硬质合金基体、涂层结构和工件硬度对应的推荐切削速度可能存在较大差异,不能用一个固定转速覆盖所有低合金钢。初次加工时,可按照刀具制造商针对具体材料提供的精加工参数进行试切,再根据切屑形态、刀片磨损、表面粗糙度和孔径变化进行调整。若实际切削速度受到机床转速限制,还应重新核对进给量和加工效率。
三、低合金钢精镗的刀杆与镗刀结构如何选择?
1、刀杆直径应尽可能与孔径及加工空间相匹配。在满足刀具避让、切屑排出和加工深度要求的前提下,较大的有效刀杆直径通常有利于提高抗弯刚性。但刀杆过大可能造成排屑空间不足,尤其在深孔或内台阶加工中,需要兼顾刀杆刚性与切屑流动空间。选型时应核对刀杆最大加工深度、最小可加工孔径、刀片安装尺寸和允许悬伸长度。
2、刀杆悬伸长度是影响精镗稳定性的重要因素。刀杆悬伸增加后,系统抗弯刚性会下降,容易在切削力作用下产生挠曲。对于结构相同、材料均匀的悬臂刀杆,挠曲对悬伸长度十分敏感,不能简单通过提高主轴转速解决振动问题。加工深孔时,应尽可能缩短不必要的悬伸,并检查刀杆夹持位置、主轴接口、刀具伸出量及工件装夹状态。
3、深孔精镗可以评估减振刀杆或硬质合金增强刀杆。钢制刀杆适用于较多常规加工工况,结构简单且使用维护方便;硬质合金增强刀杆能够提高一定条件下的抗弯刚性;专用减振刀杆则通过内部阻尼结构抑制振动,适合部分长悬伸加工任务。具体选择应依据刀具制造商提供的悬伸范围和加工条件,不应把减振刀杆视为可以完全消除振动的解决方案。
4、可调式精镗头适用于需要控制孔径的精加工。对于低合金钢零件上的轴承孔、液压孔、配合孔等结构,可调式精镗头能够帮助操作者对最终尺寸进行微调。但刀具调整机构的分辨能力并不等同于实际加工精度,实际孔径还受到主轴跳动、刀杆挠曲、热变形、切削力及刀片磨损影响。精密加工时,应通过试切、测量和微调建立稳定的尺寸控制流程。
四、低合金钢精镗切削参数如何设定?
1、切削速度应结合工件硬度和刀片牌号确定。低合金钢的材料状态可能从较软的退火状态延伸到经过调质处理的较高硬度状态,其切削性能并不相同。精镗时应优先使用刀具制造商提供的材料分组和精加工参数,避免直接套用普通碳钢的经验数值。加工过程中还要观察刀片是否出现异常磨损、积屑瘤或微崩刃,并根据检测结果修正参数。
2、精镗余量应保持合理且均匀。精镗的主要任务是控制孔径、形状精度和表面质量,并不适合承担过大的材料去除量。若前一道粗镗或半精镗工序留下的余量不均匀,刀具切削负载会发生变化,可能造成刀杆挠曲和孔径偏差。加工前应检查预加工孔径、圆度、直线度及余量分布,必要时通过半精镗改善孔形后再进行精镗。
3、每转进给量需要与刀尖圆弧半径和表面质量要求匹配。理论上,减小每转进给量通常有助于降低几何残留高度,但实际表面粗糙度还受到刀尖圆弧半径、刃口状态、振动、材料塑性和积屑瘤等因素影响。进给量过小也可能使刀具产生明显的挤压与摩擦,影响尺寸稳定性。应依据刀片推荐范围进行试切,并结合孔壁粗糙度和加工节拍综合调整。
4、背吃刀量应与预留余量和刀具结构相适应。精镗余量过大,可能使切削力上升并增加刀杆挠曲;余量过小,则可能出现刀具擦削、切削不稳定或局部未切净等情况。合理的背吃刀量需要结合前序孔径、目标孔径、刀片刃口几何形状及机床刚性确定。对于高精度孔,宜将粗镗、半精镗和精镗分开安排,避免通过单次加工承担全部尺寸修正任务。
5、冷却与排屑方式需要根据孔结构选择。低合金钢切削会产生热量和切屑,若切屑滞留在孔内并被刀具重复切削,容易划伤孔壁或引起刀片磨损。通孔、盲孔和深孔的排屑条件存在差异,应结合刀具结构、冷却液供给方式及设备能力选择适当方案。对于深孔加工,还需要确认冷却液能否有效到达切削区域,并避免切屑堆积影响刀具稳定性。
五、低合金钢精镗如何保证孔径精度与表面粗糙度?
1、加工前应确认主轴跳动和刀具装夹状态。精镗刀具的径向位置直接影响最终孔径,主轴接口、刀柄连接面、镗刀安装面上的污物或损伤都可能引起跳动变化。装刀前应清洁连接部位,检查刀片是否正确安装并按规定夹紧。对于尺寸要求较高的工件,可采用适合的检测方法检查刀具径向跳动,并结合试切结果判断加工系统是否满足要求。
2、刀具磨损会影响孔径和表面质量。刀片磨损后,实际切削刃位置和切削状态可能发生变化,导致孔径偏差、表面粗糙度增大或切削力上升。精镗过程中应建立刀片检查和更换标准,不能仅依靠加工件数量判断刀片寿命。若孔径逐渐偏小、偏大或表面出现异常纹理,应同时排查刀片磨损、主轴热状态、刀杆挠曲和测量方法,避免盲目调整刀具尺寸。
3、加工温度和机床热稳定性会影响精镗尺寸。主轴、刀杆、工件及冷却液温度变化,都可能引起加工系统的热伸长或尺寸变化。对于批量精镗工序,应按照设备要求进行主轴预热,并尽量保持冷却条件和测量环境稳定。高精度孔的测量应注意工件温度与量具温度差异,避免将热状态下的尺寸变化误判为刀具调整问题。
4、孔径检测应根据公差要求选择量具。常规内径测量可以采用内径千分尺、比较式内径量具或适合的气动测量装置;对于更高精度要求,还可以根据工件结构选择专用量规或其他精密检测手段。检测时应确认量具的测量范围、分辨能力、校准状态和测量方法,并在孔的不同轴向位置及不同方向进行检查,以识别孔径变化、圆度偏差和锥度问题。
5、表面粗糙度应通过测量和工艺验证确认。肉眼观察只能发现部分明显划痕或振纹,不能准确判断表面粗糙度数值。若图纸对孔壁粗糙度有明确要求,应采用适用的表面粗糙度测量仪器进行检测。若出现周期性振纹,应优先检查刀杆悬伸、夹持刚性、主轴状态和切削参数;若出现局部拉伤或划痕,还应检查切屑排出、冷却和刀片刃口状态。
六、低合金钢精镗常见问题及解决方法
1、精镗后孔径偏大时,应检查镗刀径向调整量、主轴跳动、刀具装夹和切削过程中的动态偏移。孔径偏大不一定完全由刀具调整错误引起,刀杆受力变形、工件夹紧变形及测量方法也可能影响结果。建议先确认量具和工件测量状态,再检查刀具实际位置,使用试切与复测逐步修正。
2、孔壁出现振纹时,应检查刀杆悬伸、刀杆直径、夹持刚性、主轴状态及切削参数。可以在设备和刀具允许的范围内调整转速、每转进给量或背吃刀量,并确认刀具安装是否牢固。若悬伸较长,可考虑采用刚性更好的刀杆或适合工况的减振刀杆。调整时应逐项验证,避免同时改变多个参数而无法识别振动来源。
3、刀片崩刃或磨损过快时,应排查工件硬度、材料组织、切削参数、刃口形式和冷却条件。低合金钢的热处理状态和硬度不均匀可能增加切削负载波动,断续切削也可能引起冲击。可依据刀具制造商的建议调整刀片牌号或刃口处理方式,并检查工件余量是否均匀、夹持是否牢固。更换刀片后应重新验证孔径和表面质量。
4、表面粗糙度不达标时,应检查刀尖圆弧半径、每转进给量、刀片磨损、积屑瘤、振动和切屑划伤等因素。若仅降低进给量仍无法改善表面质量,说明问题可能来自刀具刃口状态、工件材料黏附或加工系统振动。应结合表面纹理和刀片磨损情况进行针对性排查,而不是单纯追求更低的进给量。
以下是您可能还关注的问题与解答:
Q:低合金钢精镗可以直接使用普通涂层硬质合金刀片吗?
A:可以作为候选方案,但需要确认刀片牌号适用于具体低合金钢及其硬度状态。精镗还需要考虑刃口锋利度、刀尖圆弧半径、切削余量和机床刚性,建议根据刀具制造商的推荐参数进行试切验证。
Q:低合金钢精镗用什么刀片涂层比较合适?
A:可评估适用于钢材加工的复合涂层硬质合金刀片,常见涂层体系包括氮化钛、碳氮化钛和含氧化铝的复合涂层。具体选择取决于工件硬度、切削速度、刃口结构及刀具牌号,不能只依据涂层名称判断适用性。
Q:低合金钢精镗为什么容易出现振纹?
A:常见原因包括刀杆悬伸过长、夹持刚性不足、刀具装夹不良、切削参数不合适及主轴状态异常。应检查刀杆结构、装夹位置、刀片刃口和加工参数,必要时采用更高刚性或适合工况的减振刀杆。
Q:低合金钢精镗如何控制孔径公差?
A:需要综合控制预加工余量、刀具径向调整、主轴跳动、刀杆刚性、热状态和测量方法。建议采用试切、测量、微调和复测的闭环流程,并根据孔径公差要求选择合适的内径测量工具。
低合金钢精镗刀具选型应围绕工件硬度、孔径和孔深、加工余量、尺寸公差及表面质量要求展开。涂层硬质合金刀片适用于多种常见低合金钢精加工工况,可调式精镗刀便于控制孔径,较长悬伸或深孔加工则需要重点评估刀杆刚性与减振能力。实际生产中,应结合刀具制造商推荐的切削参数,通过试切和测量验证刀具牌号、涂层、刃口形式及加工参数,才能稳定控制孔径、圆度和表面粗糙度。