工件材料对夹紧力的影响主要体现在材料刚性、屈服强度、弹性变形能力、表面硬度和结构厚度等方面。在车削、铣削、钻孔、磨削及精密零件加工过程中,夹紧力过小,工件容易发生位移、振动或松脱;夹紧力过大,则可能导致工件变形、表面压伤、尺寸超差,甚至在松夹后出现回弹变形。因此,夹紧力不能只根据工件尺寸或材料硬度确定,还需要综合考虑切削载荷、装夹方式、支撑位置和加工精度要求。
铝合金工件通常具有较低的弹性模量,容易在局部夹紧载荷下产生变形或压痕;钢件的刚性通常较高,但薄截面、细长轴和高精度钢件同样可能出现夹紧变形;薄壁件则对夹紧力分布、支撑方式和夹紧位置更加敏感。合理设定夹紧力的核心,是在保证工件定位稳定、抵抗切削载荷的前提下,尽量降低夹紧变形,并确保松夹后的尺寸符合图纸要求。
一、工件材料为什么会影响夹紧力
1. 弹性模量影响夹紧变形。弹性模量反映材料抵抗弹性变形的能力。在几何尺寸和受力条件相近时,弹性模量较低的材料通常更容易产生弹性变形。铝合金的弹性模量通常约为钢的三分之一,因此在相同结构和载荷条件下,铝件往往需要更加关注夹紧引起的尺寸变化。不过,实际变形还与工件壁厚、支撑跨度、接触面积和结构形状密切相关,不能只按材料名称判断。
2. 屈服强度影响局部压伤风险。当夹紧接触区域的局部应力超过材料的屈服强度时,工件可能产生不可恢复的塑性变形。铝合金的强度随合金牌号、热处理状态和加工状态变化明显,不能认为所有铝件都比所有钢件软。对于接触面积较小的夹爪、压板和螺栓压紧点,应特别关注局部接触压力是否过高。
3. 壁厚与截面形状影响整体刚性。工件的刚性不仅由材料决定,还受到截面惯性矩、壁厚、长度和支撑条件影响。即使采用高强度钢材,薄壁套筒、长悬伸轴和细长板件也可能在夹紧时发生明显变形。厚壁、短跨距工件通常更容易保持形状,但仍需根据实际受力情况确认。
4. 切削载荷决定夹紧力下限。加工过程中,切削力会产生推动、抬起、转动或振动工件的作用。夹紧力必须与工件定位方式、接触摩擦、切削方向及加工参数相匹配。如果仅为防止工件变形而无限降低夹紧力,可能导致工件在切削过程中移动,反而影响尺寸精度与加工安全。
5. 表面状态影响接触稳定性。铸造表面、氧化皮、毛刺、油膜和切屑残留都会影响工件与夹具之间的接触状态。接触不稳定时,即使夹紧力较大,也可能出现局部受力、工件倾斜或定位偏差。装夹前应清洁定位面,并确保支撑点和夹紧点布局合理。
二、铝件夹紧力如何设定
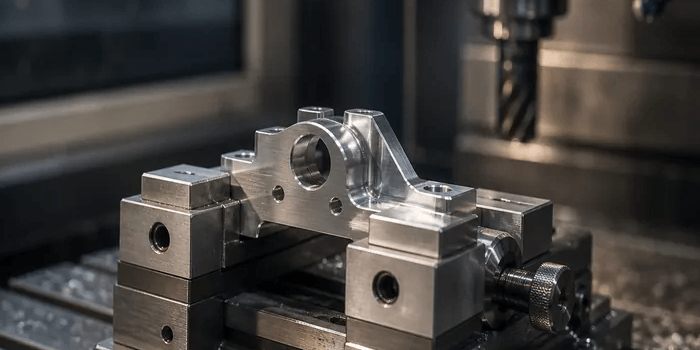
铝合金广泛应用于航空零件、汽车零部件、电子设备外壳、散热器和精密结构件加工。铝件的材料弹性模量相对较低,部分合金的硬度和屈服强度也不高,因此夹紧时需要兼顾定位稳定性、局部接触压力和松夹后的回弹情况。
1. 增大有效接触面积。对于容易留下夹痕的铝件,可以使用较宽的夹爪、软爪、贴合垫块或专用压板,使夹紧载荷分布更加均匀。增大接触面积有助于降低局部接触压力,但前提是夹紧面与工件接触良好,不能因垫块不平或支撑不足造成新的局部受力。
2. 选择合适的夹紧位置。夹紧点应尽量靠近可靠支撑位置,避免在薄弱悬空区域直接施加较大的载荷。对于铝制框架、薄板和壳体,应结合加工区域布置支撑点,减少工件因夹紧而弯曲。若夹紧位置远离支撑点,工件可能像悬臂梁一样产生挠曲,导致加工时尺寸正常、松夹后尺寸变化。
3. 根据切削工况调整夹紧力。轻切削、精加工与重切削所需的夹紧能力不同。精加工铝件时,可通过锋利刀具、合理切削参数、缩短刀具悬伸和改善排屑来降低切削载荷,避免单纯依靠提高夹紧力维持稳定。粗加工则需要充分考虑切削力变化和工件可能发生的移动。
4. 注意薄壁铝件的松夹回弹。薄壁铝件在夹紧状态下可能被压成临时形状,加工后若直接在夹紧状态下测量,结果未必代表自由状态尺寸。对于高精度壳体和薄板件,可采用分阶段加工、对称去除余量、增加辅助支撑以及松夹复测等方法控制变形。
铝件夹紧力不宜采用统一的固定数值。相同外形的铝件,若合金状态、壁厚、夹持长度、夹爪形状或切削载荷不同,合理夹紧力也可能存在较大差异。生产现场应通过夹具设计、试切验证和尺寸复测确定适用的夹紧条件。
三、钢件夹紧力如何设定
钢件的弹性模量通常高于铝合金,在结构尺寸相近时,整体弹性变形往往相对较小。但钢材种类、热处理状态、截面形状和加工方式差异很大,不能简单认为钢件可以承受任意大的夹紧力。对于淬硬零件、精密轴类、薄壁钢套和长轴工件,夹紧力仍然是影响尺寸与表面质量的重要因素。
1. 根据切削载荷确定夹紧能力。钢件加工时可能采用较大的切削负载,尤其在粗车、铣削和钻削过程中,需要考虑刀具产生的切向力、径向力和轴向力。夹具应通过可靠定位面、机械限位和适当夹紧力抵抗这些载荷。夹紧力设计应结合夹具结构与受力计算,不能只凭材料强度估算。
2. 防止高接触压力造成压痕。钢件虽然通常具有较高的强度,但经过精加工、磨削或热处理的表面可能对夹痕和局部损伤十分敏感。对于精密轴颈、配合面和已加工基准面,应选择合适的夹持接触面,必要时使用专用软爪或保护垫,避免夹紧表面影响后续装配。
3. 控制细长轴的夹紧变形。细长轴在卡盘夹持或多点夹紧时,可能因夹紧力、支撑位置和自重产生弯曲。加工时若工件在受力状态下发生变形,切削后的尺寸可能在卸载后发生变化。可根据工件长径比和工艺要求使用顶尖、中心架、跟刀架或其他辅助支撑,并合理控制夹持长度。
4. 考虑热处理与残余应力。热处理钢件及经过大量材料去除的零件可能存在残余应力。夹紧力虽然未必直接造成塑性变形,但会改变工件的受力状态,影响加工中的形状稳定性。对于高精度钢件,应结合粗精加工分离、合理去除余量和必要的稳定化工序控制尺寸变化。
钢件夹紧力的设定重点是确保足够的抗滑移与抗转动能力,同时避免局部压伤和细长结构弯曲。对于重切削,应优先通过夹具刚性、定位限位和合理支撑提高稳定性,而不是仅靠持续增加夹紧力。
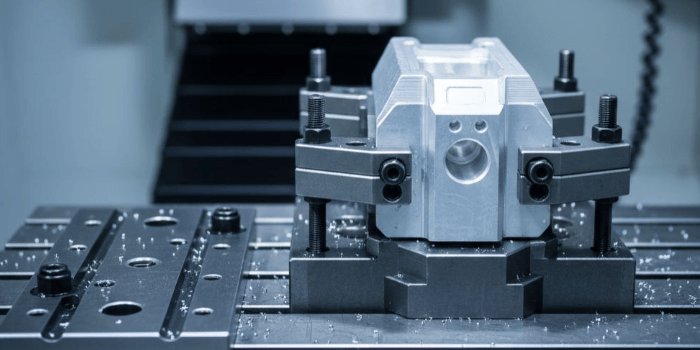
四、薄壁件为什么更容易出现夹紧变形
薄壁件包括薄壁套筒、薄板、壳体、环形零件和具有较大空腔的结构件。它们的共同特点是局部刚性不足,夹紧载荷可能使工件产生椭圆化、弯曲、局部凹陷或扭曲。即使材料强度较高,薄壁结构也可能因几何刚性不足而产生明显变形。
1. 薄壁套筒的圆度变化。薄壁套筒采用三爪卡盘或其他集中夹紧方式时,夹紧点附近可能产生局部径向变形,造成截面由近似圆形变为多边形或椭圆形。若在夹紧状态下加工内孔,松夹后可能出现圆度和尺寸变化。对于这类工件,应考虑增加夹持接触面积、使用专用夹套或采用适合结构的均匀夹紧方式。
2. 薄板的弯曲变形。薄板若只在少数位置压紧,局部载荷可能使板面弯曲。铣削时,刀具去除材料还会改变局部刚性与残余应力分布。可以根据加工面和受力方向设置多个合理支撑点,使用压板或真空夹具等适配方案,并通过对称加工和分阶段去除余量降低变形风险。
3. 薄壁壳体的局部压陷。带有窗口、筋板和复杂曲面的壳体,刚性分布通常不均匀。夹紧点若位于薄弱区域,可能造成局部压陷或整体扭曲。夹紧点应尽量布置在筋板、凸台或其他刚性较好的位置,并确认辅助支撑不会顶起工件或引入额外应力。
4. 加工中与松夹后的形状不同。薄壁件可能在夹紧状态下表现为合格尺寸,但卸载后因弹性恢复而发生变化。因此,对高精度薄壁零件,应明确图纸要求的测量状态,并在适当的松夹状态下复测关键尺寸。必要时可以通过试夹、试切和多轮尺寸检查确定工艺方案。
薄壁件夹紧控制的关键不是单纯降低夹紧力,而是合理分配载荷、提高支撑刚性、减少悬空跨度,并确保夹紧力足以抵抗加工载荷。夹紧力不足同样可能造成振动、刀具崩损或工件移位,需要综合平衡。
五、夹紧力如何确定:从受力计算到现场验证
夹紧力设定应建立在加工受力、定位方式和工件变形风险的综合分析上。不同夹具的受力传递方式不同,液压夹具、气动夹具、机械压板、三爪卡盘和专用夹套不能使用同一种简单计算方式。实际设计可按照以下思路进行。
1. 分析切削力方向。明确切削载荷可能推动工件平移、绕定位点转动或使工件抬起的方向。若定位面和机械限位能够直接承受部分切削载荷,可降低夹紧力对摩擦力的依赖。夹紧力应保证工件在整个加工过程中保持稳定。
2. 评估摩擦与防滑能力。当夹紧主要依靠接触摩擦抵抗切削力时,需要考虑接触面的摩擦特性、油液污染、表面粗糙度和载荷分布。实际摩擦条件可能变化,不宜仅采用未经验证的固定摩擦系数。对存在较大侧向载荷的工件,应优先考虑定位挡块、键、销或其他可靠限位结构。
3. 检查局部接触压力。可以通过夹紧力与有效接触面积的关系初步估算平均接触压力,即平均压力等于夹紧载荷除以有效接触面积。但实际接触压力并不一定均匀,夹爪边缘、曲面接触和局部凸起处可能产生更高的应力,因此还需要考虑接触几何和工件结构。
4. 评估工件刚性与变形。对于薄壁件、细长轴和精密壳体,应结合壁厚、支撑跨度、夹紧位置和材料弹性模量评估变形。复杂零件可以使用有限元分析辅助夹具设计,也可以通过试夹测量、加工前后尺寸对比和松夹复测验证实际变形情况。
5. 通过试加工确定工艺窗口。在保证安全的前提下,可从经计算或设备规范确认的夹紧设置开始试加工,逐步验证工件是否存在滑移、振动、压痕或松夹变形。每次调整都应记录夹紧设置、切削参数、支撑方式和测量结果,避免只凭经验任意增减压力。
6. 将夹紧力换算为设备可控参数。液压夹具可根据液压缸有效面积、工作压力和机构传动关系估算输出夹紧力;气动夹具则需考虑气缸面积、供气压力及机构效率;机械夹具还需考虑螺纹、杠杆和接触结构。设备显示的压力并不总是等于工件实际受到的夹紧力,关键工位应通过夹紧力检测装置或可靠的工程计算确认。
六、不同工件的夹紧力控制方法对比
铝合金块类零件:重点关注夹持面压痕、定位稳定性和加工后的尺寸变化。可使用软爪、较大接触面积的夹紧结构及合理支撑,并通过降低不必要的切削载荷控制变形。
钢制块类零件:重点关注切削载荷引起的滑移、夹具刚性和精加工表面保护。粗加工需要充分抵抗切削力,精加工则应兼顾定位稳定性与尺寸精度,避免在精加工阶段施加不必要的高夹紧载荷。
薄壁套筒:重点控制截面变形和松夹后的圆度变化。可评估专用夹套、软爪、内外支撑及均匀夹紧结构,避免集中载荷直接作用于薄弱壁面。
薄板和壳体:重点控制弯曲、扭曲和局部压陷。应根据工件刚性布置支撑点,避免夹紧点与支撑点之间形成过大的悬空跨度,并考虑材料去除对整体刚性的影响。
细长轴:重点控制夹紧弯曲、加工振动和卸载后的尺寸变化。可根据工件长度和工艺要求采用尾座顶尖、中心架或跟刀架等辅助支撑,并避免夹紧力集中造成局部变形。
七、工件夹紧力设定常见问题解答
铝件和钢件的夹紧力可以设定为相同数值吗?
不能仅根据材料类别判断是否可以采用相同夹紧力。材料弹性模量、屈服强度、工件壁厚、接触面积、切削载荷和夹具结构都会影响合理夹紧力。只有在结构、受力和加工条件经过评估后,才能判断相同夹紧设置是否合适。
夹紧力越大,加工稳定性就越好吗?
不是。夹紧力过大可能导致压痕、局部塑性变形、薄壁件变形或松夹回弹;夹紧力过小则可能引起滑移、振动和工件松脱。正确做法是确保夹紧能力满足加工载荷要求,同时把工件变形控制在允许范围内。
薄壁件夹紧后尺寸合格,为什么松夹后会超差?
这是因为夹紧力可能使薄壁件产生弹性变形,加工时形成的尺寸是在受力状态下获得的。松夹后工件恢复部分形状,尺寸随之改变。可通过改善支撑、调整夹紧位置、采用分阶段加工和松夹复测等方法控制。
液压夹具的压力表读数就是工件夹紧力吗?
不一定。压力表显示的是液压系统压力,实际夹紧力还与液压缸有效面积、夹具传动结构、摩擦损失和机构效率有关。需要结合设备结构和制造商数据进行换算,重要工位还应验证实际输出夹紧力。
如何判断夹紧力是否过大?
可观察工件是否出现压痕、局部凹陷、装夹后尺寸偏移或松夹回弹,并对比夹紧前后及松夹后的关键尺寸。对于薄壁件和精密件,应将测量结果与图纸公差、工艺要求和夹具设计条件结合判断。
工件材料对夹紧力的影响,主要通过材料刚性、强度、接触特性以及工件结构共同体现。铝件需要关注局部压伤与弹性变形,钢件需要兼顾切削载荷和装夹稳定性,薄壁件则应重点控制夹紧力分布、支撑跨度和松夹回弹。实际生产中,应通过合理的夹具结构、受力分析、试加工和尺寸复测确定夹紧条件,而不是为不同材料套用固定的夹紧力数值。只有同时保证定位可靠、加工稳定和卸载后尺寸合格,夹紧力设定才具有实际工艺价值。