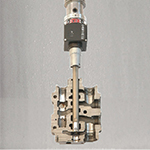
工件装夹是机械加工过程中连接工件与机床、保证加工位置稳定的重要操作环节,其核心过程可以概括为定位与夹紧两个相互关联但作用不同的环节。定位主要解决工件在机床上的位置确定问题,夹紧则负责使工件保持在已经确定的位置,抵抗切削力、惯性力和振动等外部作用。工件装夹具有定位基准明确、夹紧力与受力状态相关、装夹精度直接影响加工精度以及操作效率影响生产节拍等特点,实际应用需要结合工件结构、加工内容、定位精度和切削条件合理选择装夹方式。
一、工件装夹的基本含义及主要特点
1、工件装夹是指在机械加工前,将待加工工件按照规定的位置关系安装到机床工作台、卡盘、夹具或其他定位装置上,并通过夹紧机构限制工件在加工过程中发生位移。装夹过程并不是单纯把工件固定住,而是要同时满足位置准确、夹持可靠、受力合理和操作方便等要求。
2、工件装夹具有较强的工艺关联性。同一个工件采用不同的定位基准和夹紧方式,可能产生不同的加工精度、装夹变形和加工效率。例如轴类零件常采用三爪卡盘、四爪卡盘、顶尖或专用夹具进行装夹;板类零件则可能采用压板、真空吸附或专用定位夹具。装夹方案需要根据零件形状和加工工序确定。
3、工件装夹的另一个特点是定位精度与夹紧可靠性需要同时考虑。定位精度不足会造成加工位置偏移,夹紧力不足可能使工件在切削过程中发生移动,而夹紧力过大又可能使薄壁件、细长件等产生弹性变形。实际加工中不能单独追求较大的夹紧力,而应根据工件刚性和切削载荷合理确定。
4、对于批量加工而言,装夹重复性也是重要指标。合理的夹具结构能够缩短找正和装夹时间,使工件每次安装后保持相对稳定的位置关系,从而减少人为操作差异。对于加工中心、数控车床等设备,装夹方案还需要兼顾刀具运动空间、换刀路径和自动化上下料要求。
二、定位在工件装夹中的主要作用
1、定位的主要作用是确定工件相对于机床或夹具的位置。工件放入夹具后,需要通过定位基准、定位面、定位孔或定位销等结构限制工件的自由运动,使工件处于预定加工位置。定位解决的是“工件应该放在哪里”的问题。
2、从空间运动角度看,一个刚性工件在自由状态下具有六个自由度,包括沿三个相互垂直方向的移动自由度以及绕三个方向的转动自由度。合理的定位结构需要根据加工要求限制相应自由度,同时避免不必要的重复定位。常见定位元件包括支承钉、支承板、定位销、定位套、定位块和定位轴等。
3、定位基准的选择会直接影响工件的加工精度。工艺设计通常优先选择尺寸稳定、表面质量较好并且能够可靠承受定位作用的基准面。对于具有多个加工面的零件,还需要考虑各工序之间的基准转换关系,减少由于基准变化造成的尺寸和位置误差。
4、定位本身并不能保证工件在切削过程中始终保持稳定。定位元件只是在规定方向上限制工件的自由度,真正抵抗切削力和其他外部载荷,还需要依靠夹紧机构。因此,在工件装夹过程中,定位和夹紧必须作为一个完整系统进行设计。
三、夹紧在工件装夹中的主要作用
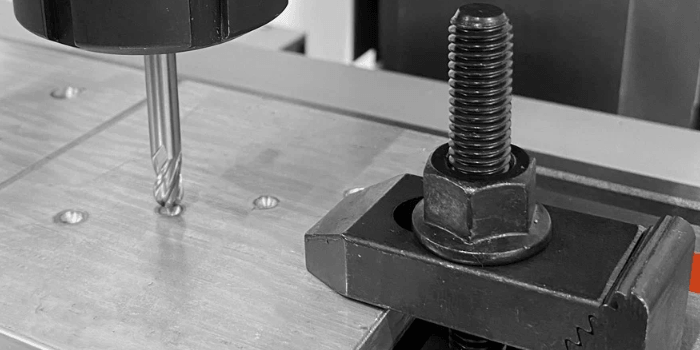
1、夹紧的核心作用是使工件在已经定位的位置上保持稳定。机加工过程中会产生切削力、进给抗力、径向力、离心力以及振动载荷,如果没有可靠的夹紧作用,工件可能出现窜动、翘起、转动或局部振动,进而影响加工尺寸和表面质量。
2、夹紧力的方向需要与定位方式相匹配。合理的夹紧力应尽量使工件贴紧主要定位面,并避免把工件从定位基准上推离。夹紧点通常选择在工件刚性较好的区域,并结合支承位置形成稳定的受力关系。对于薄壁零件、铝合金件等刚性较弱的工件,夹紧力控制尤其重要。
3、夹紧力并非越大越好。夹紧力过小可能导致加工过程中工件移动,夹紧力过大则可能造成工件变形,尤其是在薄壁环件、薄板件、壳体件等结构中更加明显。实际生产中可以通过增加辅助支承、扩大受力面积、优化夹紧位置以及采用柔性接触结构等方式降低局部应力集中。
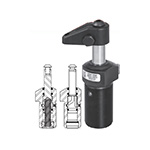
4、夹紧机构还需要考虑加工效率。手动压板、螺旋夹紧、偏心夹紧等结构适用于不同生产场景,液压夹紧、气动夹紧以及自动夹紧机构则更适合对装夹节拍和重复性要求较高的生产线。夹紧方式的选择需要结合批量、工件重量、切削载荷和自动化程度综合判断。
四、定位与夹紧两个环节有什么区别
1、定位与夹紧的功能不同。定位负责确定工件的空间位置,解决工件加工基准与机床坐标之间的位置关系;夹紧负责维持定位状态,抵抗加工过程中产生的外部载荷。可以简单理解为定位决定工件“放在哪里”,夹紧保证工件“保持在那里”。
2、定位元件与夹紧元件承担的作用也不同。定位元件通常直接参与工件基准面的建立,例如定位销、支承板和定位块;夹紧元件则通过压板、卡爪、螺钉、液压缸或其他机构施加夹紧力。两者在结构上可以相互配合,但不能将定位功能和夹紧功能完全混为一谈。
3、定位过程中重点关注自由度限制、基准选择和定位误差,夹紧过程中重点关注夹紧力大小、作用方向、受力位置和夹紧变形。加工精度要求越高,这两个环节之间的协调越重要。例如精加工薄壁件时,即使定位精度满足要求,如果夹紧造成明显变形,松开工件后仍可能出现尺寸变化。
4、在实际夹具设计中,定位和夹紧通常形成“先定位、后夹紧”的工作关系。工件放置到定位元件上后,由定位结构建立加工位置,再通过夹紧机构施加约束。夹紧机构的动作不能破坏已经建立的定位关系,这是判断装夹方案是否合理的重要条件。
五、工件装夹常见方式及适用特点
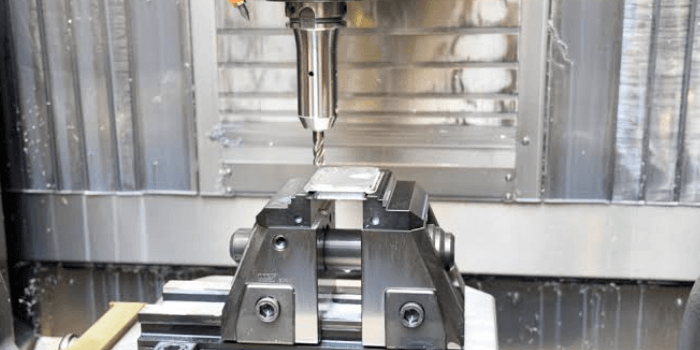
1、机用虎钳适合方形、矩形以及具有规则外形的中小型工件加工。其结构相对简单,装夹操作方便,常用于铣削、钻削等工序。使用时需要保证工件基准面与钳口、工作台之间贴合可靠,并避免因夹紧位置不合理造成工件上浮。
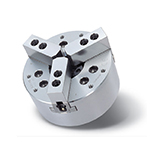
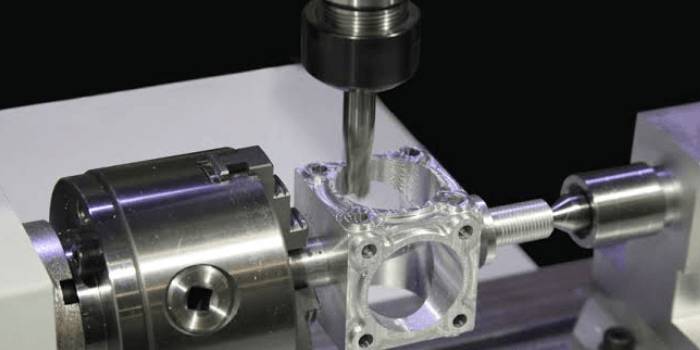
2、三爪卡盘适合轴类、盘类以及具有回转外圆面的工件。三个卡爪通常能够同步调整,通过工件外圆或内孔建立定位和夹紧关系。对于普通车削加工,三爪卡盘具有装夹效率较高的特点;对于同轴度要求较高的加工,还需要关注卡盘精度、工件表面状态以及重复装夹误差。
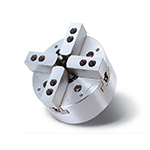
3、四爪卡盘能够对各卡爪进行相对独立调整,适用于方形、偏心以及需要精确找正的工件。操作者可以通过百分表等测量工具调整工件位置,使加工基准与机床旋转中心建立所需关系。这种方式灵活性较高,但找正过程通常比三爪卡盘需要更多操作时间。
4、专用夹具通常根据特定工件结构和加工工序设计,能够将定位、夹紧以及必要的导向功能集成在一起。批量生产中使用专用夹具,可以减少重复找正,提高装夹一致性。对于形状复杂或定位基准特殊的零件,专用夹具的工艺适应性通常更好。
5、真空吸附、磁力夹紧等方式适用于特定材料和结构的工件。例如磁力夹紧主要用于具有铁磁性的工件,真空吸附则适合具有较大密封接触面的薄板类零件。具体选用时需要根据工件材料、厚度、受力情况以及加工方式判断,不能仅依据装夹便利性确定方案。
六、影响工件装夹精度的主要因素
1、定位基准的精度是影响装夹结果的重要因素。如果定位面存在较大的平面度、直线度或形位误差,工件安装后的位置稳定性会受到影响。定位表面上的毛刺、铁屑和油污也可能使工件无法完全贴合定位元件,形成实际装夹误差。
2、夹具自身的制造与安装精度同样重要。定位销、定位面、夹具底板以及夹紧机构存在尺寸或位置误差时,工件装夹位置会随之发生变化。高精度加工场景下,需要定期检查夹具定位元件的磨损状态,并结合实际加工结果进行精度验证。
3、夹紧变形是薄壁件加工中较常见的问题。工件受到夹紧力后会发生弹性变形,切削完成并解除夹紧后,部分变形可能恢复,从而导致加工尺寸与自由状态尺寸出现差异。针对这类工件,可以采用多点支承、分散夹紧力以及降低单点夹紧压力等方法进行改善。
4、切削参数也会间接影响装夹稳定性。切削深度、进给量和切削速度变化会改变切削力和振动状态。当切削载荷超过夹具系统的稳定承载能力时,即使静态装夹状态良好,也可能在加工过程中产生位移。因此,装夹方案应与实际切削参数和工件刚性相匹配。
七、工件装夹操作中的精度控制要点
1、装夹前应清理工件定位面和夹具定位面,去除铁屑、毛刺、油污等影响贴合状态的因素。对于精加工工件,还应检查定位面是否存在碰伤和明显磨损,避免把异常表面直接作为加工基准。
2、工件放置到定位元件后,应确认主要定位面是否充分贴合。对于需要找正的工件,可以使用百分表等检测工具检查基准面跳动或位置偏差,再根据加工要求进行调整。找正精度应与零件图样中的尺寸公差和位置公差要求相匹配。
3、夹紧操作需要保持受力均匀。多点夹紧的工件应合理安排夹紧顺序,避免某一个夹紧点过早施加较大载荷导致工件发生偏移。对于薄壁和细长结构,应优先保证支承稳定,再确定夹紧位置和夹紧力。
4、加工完成后还需要关注工件松夹后的状态。如果工件松开后尺寸发生明显变化,说明装夹过程中可能存在夹紧变形,需要重新分析定位方式、支承条件和夹紧力。高精度加工不能只检测夹紧状态下的尺寸,还应结合工件自由状态进行工艺验证。
以下是您可能还关注的问题与解答:
Q:工件装夹和工件定位是一回事吗?
A:不是。工件定位主要是确定工件在机床或夹具中的正确位置,工件装夹则是一个更完整的过程,包括定位和夹紧。定位解决位置问题,夹紧解决保持位置稳定的问题。
Q:工件夹紧力越大越好吗?
A:不是。夹紧力需要满足加工过程中工件不发生移动的要求,同时避免产生明显夹紧变形。刚性较弱的薄壁件、薄板件和细长件尤其需要控制夹紧力及作用位置。
Q:为什么工件定位后还需要夹紧?
A:定位只能限制工件相应方向的自由度,并不能完全抵抗加工过程中的切削力、振动和惯性载荷。夹紧机构通过施加夹紧力,使工件持续贴合定位基准,从而保持加工位置稳定。
Q:工件装夹精度主要受到哪些因素影响?
A:主要涉及定位基准精度、夹具制造与安装精度、定位面清洁状态、定位元件磨损、夹紧力及作用位置、工件自身刚性以及切削载荷等因素。高精度加工需要从定位、夹紧和切削工艺多个环节共同控制。
工件装夹的特点可以归纳为定位与夹紧相互配合、装夹精度影响加工精度、夹紧状态与工件变形密切相关以及装夹效率影响生产节拍。实际加工中,应根据零件结构、材料特性、加工工序、切削载荷和精度要求确定装夹方案,使定位基准稳定、夹紧受力合理,并尽量减少重复装夹带来的位置误差。