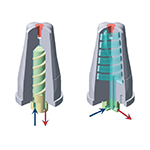
刀柄插入筒夹深度是影响刀具夹持稳定性、加工刚性和旋转安全性的重要装夹参数。插入过浅时,筒夹与刀柄的有效接触长度不足,容易降低夹持刚性并增加刀具悬伸;插入过深则需要确认刀柄端部是否会与筒夹底部、拉钉孔或其他内部结构发生干涉。实际装夹不能简单规定一个适用于所有刀柄的统一深度,而应依据筒夹结构、刀柄规格、刀具长度、加工负载以及制造商技术要求确定。对于精密加工和高速旋转工况,还需要同时控制夹持长度、同轴度、清洁度和动平衡状态。
一、刀柄插入筒夹深度为什么重要
筒夹通过径向弹性变形产生夹紧力,使刀柄外圆与筒夹内孔形成较大的接触面积。刀柄插入筒夹的有效长度越合理,夹持区域越充分,刀具受到切削力作用时越不容易发生偏摆和微量位移。
刀柄插入过浅时,筒夹前端实际参与夹持的长度减少,夹持力分布可能更加集中。铣削过程中如果受到较大的径向切削力,刀柄容易产生微量偏移,严重时可能出现打滑、振动或者加工尺寸不稳定。
插入深度还会影响刀具悬伸。对于相同的刀具长度,刀柄进入筒夹的有效长度增加后,外露部分可以相应缩短。悬伸长度降低通常有利于提高刀具系统整体刚性,尤其适用于深度较大、侧向切削力明显的铣削工况。
二、刀柄插入筒夹的深度应该达到多少
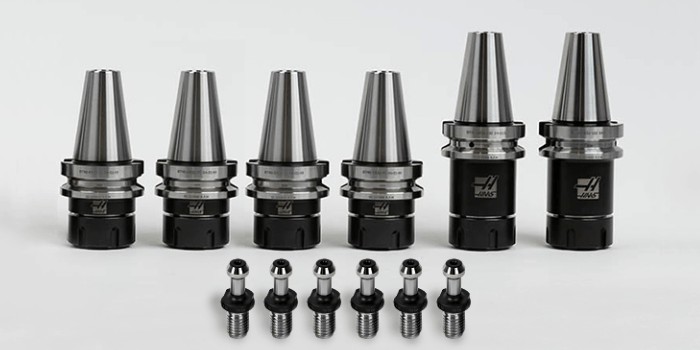
刀柄插入筒夹并不存在一个适用于所有规格的固定毫米数。不同筒夹系列的结构长度、夹持范围和内部止挡结构不同,制造商通常会规定相应的装夹要求。实际使用时,应以筒夹和刀柄的技术文件为依据。
对于常规弹簧筒夹夹持刀柄或圆柱柄刀具,通常要求刀柄充分进入筒夹夹持区域,不能只让刀柄前端进入少量长度。筒夹的有效夹持长度需要与刀柄实际插入长度匹配,避免出现筒夹前端局部受力而后部没有充分接触的情况。
需要特别区分“刀柄插入深度”和“筒夹总长度”。筒夹有一定的轴向长度,但并不意味着刀柄可以无限向筒夹内部推进。若刀柄端部碰到内部止挡或者与筒夹内部结构发生干涉,继续推进反而可能造成装夹异常。
部分精密筒夹会采用带内孔止挡、密封结构或特定内部轮廓的设计,这类产品的刀柄插入方式可能与普通筒夹有所区别。实际操作应优先按照对应规格的装夹说明执行。
三、刀柄插入过浅会对夹持刚性产生什么影响
刀柄插入过浅最直接的影响是有效夹持长度下降。筒夹依靠多个径向夹紧区域共同作用,如果有效接触长度不足,刀柄在受到切削力后更容易产生倾斜或微量位移。
对于铣削加工而言,切削力并不是始终沿刀具轴线方向作用。侧铣、槽铣、型腔加工等工况都会产生明显的径向力和切向力。当刀柄夹持长度不足时,刀具系统的抗弯刚度会下降,容易出现加工振动。
刀柄插入过浅还可能增加刀具实际悬伸长度。刀具悬伸越长,抗弯刚性通常越低,对振动更加敏感。特别是小直径刀具、硬质合金刀具以及高转速精加工,装夹长度和悬伸长度对加工稳定性的影响更加明显。
四、插入筒夹深度与刀具悬伸有什么关系
刀具系统可以理解为由主轴、刀柄、筒夹和刀具共同组成的连续受力结构。刀柄插入深度变化后,刀具系统的有效悬伸也会发生变化。通常情况下,在不发生内部干涉的前提下,适当缩短外露长度有利于提高系统刚性。
对于细长刀具,悬伸对刚性的影响尤其明显。刀具抗弯刚度与有效长度之间存在较强关系,在其他条件相近时,悬伸长度增加会使刀具对径向切削力更加敏感。
实际生产中不能为了减少悬伸而盲目将刀柄推到筒夹最深处。需要确认刀柄端部与筒夹内部没有干涉,同时保证刀具切削部分能够达到工件加工深度。合理的做法是在满足加工深度的基础上尽量减少不必要的悬伸。
五、筒夹夹持刀柄时需要保证哪些接触条件
筒夹夹持的核心是形成均匀、稳定的径向夹紧力。刀柄外圆与筒夹内孔需要保持良好接触,装夹面不能存在明显油污、切屑、毛刺或其他异物。
刀柄外圆上的油膜过厚可能影响实际摩擦状态,切屑进入夹持区域则可能造成局部间隙,使刀柄中心位置发生微量偏移。对于精密加工,应在装夹前清洁主轴锥孔、筒夹外表面、筒夹内孔以及刀柄夹持段。
筒夹还需要与刀柄直径规格匹配。例如标称直径为十毫米的刀具,应使用适配该直径范围的筒夹,而不能通过明显超出筒夹正常夹持范围的方式勉强装夹。筒夹压缩量和夹持范围需要符合产品规格要求。
六、刀柄插入深度与筒夹规格如何匹配
不同类型筒夹的结构存在差异,常见弹簧筒夹通常具有一定的夹持长度和弹性变形范围。选择筒夹时需要根据刀柄直径、刀具规格以及加工工况确定,而不是只看外形尺寸。
筒夹的标称夹持范围、总长度、锥部尺寸和夹持精度都会影响最终装夹效果。精密筒夹通常更加关注径向跳动、夹持均匀性和重复装夹稳定性。
如果刀柄规格与筒夹夹持范围不匹配,即使刀柄能够插进去,也不代表装夹状态合格。筒夹需要在设计范围内产生合理弹性变形,才能形成稳定的夹持力。
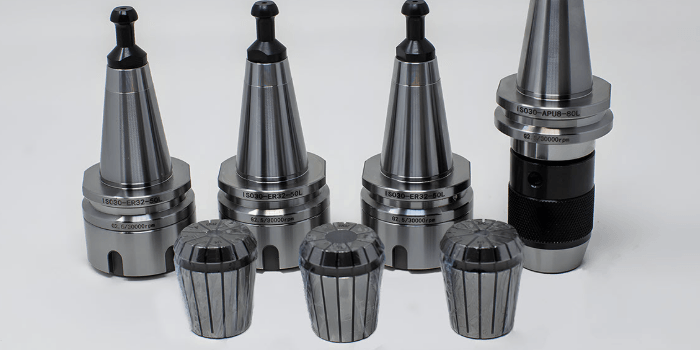
七、刀柄插入过深是否一定有利于加工
刀柄插入更深并不等于夹持效果一定更好。筒夹内部如果存在止挡结构,刀柄端部与止挡发生硬接触后,继续施加装夹力并不能增加有效夹持长度,反而可能造成内部干涉。
部分刀柄端部还可能存在中心孔、螺纹孔或其他结构。若筒夹内部形状与刀柄端部不匹配,过深插入可能造成接触异常。高速旋转条件下,任何不符合设计要求的装夹状态都可能放大振动和偏摆问题。
判断插入深度是否合理,应看刀柄是否处于筒夹规定的有效夹持区域,同时确认内部没有碰撞和干涉。对于带有特殊止挡结构的精密筒夹,应按照产品说明确定刀柄插入位置。
八、不同加工工况下刀柄插入深度如何考虑
粗加工通常具有较大的切削深度和进给量,径向切削力较明显,此时需要更加重视刀柄系统的整体刚性。合理增加有效夹持长度、减少刀具悬伸,有助于降低振动风险。
精加工对尺寸稳定性和表面质量要求较高,除了关注插入深度,还需要控制刀柄径向跳动和筒夹清洁度。即使夹持长度符合要求,如果刀柄安装偏心,也可能造成刀具刃口受力不均。
高速加工则需要综合考虑刀柄、筒夹、刀具和主轴系统的允许转速及动平衡状态。不能仅通过增加刀柄插入深度来判断高速装夹是否安全,高速旋转时还需要严格遵循相关部件制造商规定的使用条件。
深腔加工需要在刚性和有效加工长度之间进行平衡。刀具必须达到所需加工深度,但没有必要为了增加刀具总长度而增加不必要的悬伸。可以根据腔体深度选择合适的刀具长度和刀柄结构。
九、筒夹装夹刀柄时为什么要控制夹紧力
筒夹需要通过螺母将其压入锥套,使筒夹产生径向收缩并夹紧刀柄。夹紧力不足可能造成刀柄在切削过程中产生位移,夹紧过度则可能使筒夹、螺母或刀柄承受异常载荷。
筒夹螺母的拧紧通常需要使用规定的扭矩,并根据筒夹规格和制造商要求执行。不同规格的筒夹螺母允许扭矩并不完全相同,不能采用一个固定扭矩覆盖所有规格。
使用专用扭矩工具能够提高装夹一致性。批量生产时,如果每次装夹扭矩差异较大,就可能导致夹持力变化,从而影响刀具跳动、加工尺寸和刀具寿命。
十、刀柄插入深度对刀具跳动有什么影响
刀具跳动是影响精密加工质量的重要因素之一。刀柄插入深度合理且夹持均匀时,刀柄与筒夹之间能够形成较稳定的支撑关系,有利于控制刀具中心线偏移。
刀柄插入不足、夹持面污染、筒夹磨损或刀柄表面损伤,都可能导致实际装夹中心发生变化。对于小直径刀具,较小的径向偏摆也可能使不同刀齿的切削负荷产生明显差异。
精密加工时可以使用专用检测工具检查刀具装夹后的径向跳动。测量位置应根据刀具长度和工艺要求确定,并在实际生产中建立稳定的检测方法。检测结果异常时,需要同时排查刀柄、筒夹、主轴锥孔和刀具本身。
十一、刀柄插入筒夹的规范操作流程
装夹前需要确认筒夹规格与刀柄直径匹配,并检查筒夹内孔、刀柄夹持段以及螺母状态。发现明显磕碰、毛刺、裂纹或异常磨损时,不应继续使用。
将筒夹正确装入螺母后,再将刀柄插入筒夹规定的有效夹持区域。操作过程中应保持刀柄和筒夹清洁,确认刀柄没有顶到内部不允许接触的位置。
完成插入后,将筒夹与螺母组件安装到刀柄系统,并按照规定扭矩进行紧固。装夹完成后检查刀柄是否稳定,并根据加工精度要求进行跳动检测。
高转速加工前还需要确认刀柄、筒夹、螺母和刀具的允许转速范围。对于存在明显偏摆、异常磨损或装夹状态不确定的组件,应重新检查,而不是直接进入高速运行状态。
十二、如何通过正确插入深度提高刀柄夹持稳定性
合理的刀柄插入深度应同时满足有效夹持、无内部干涉和加工长度三个条件。刀柄需要进入筒夹规定的有效夹持区域,避免仅靠筒夹前端进行局部夹持。
刀具长度选择应尽量贴合实际加工深度。加工深度较浅时,没有必要使用明显过长的刀具;加工深度较大时,则需要通过合理的刀具长度、刀柄结构和夹持方式保持足够刚性。
对于精密铣削,建议把刀柄插入深度、筒夹规格、装夹扭矩和刀具跳动作为一个整体进行管理。只有夹持长度合理而其他装夹条件也得到控制,才能更稳定地发挥刀柄系统的加工性能。
以下是您可能还关注的问题与解答:
Q:刀柄插入筒夹越深越好吗?
A:不是。刀柄应进入筒夹规定的有效夹持区域,并确认内部不存在干涉。过浅会减少有效夹持长度,过深则可能与筒夹内部止挡或其他结构发生干涉,应以制造商规定为准。
Q:刀柄插入筒夹太浅会有什么问题?
A:有效夹持长度不足可能降低夹持稳定性,并增加刀具系统的悬伸和振动风险。在侧铣、粗加工等径向切削力较大的工况下,这种影响通常更加明显。
Q:刀柄插入筒夹需要留多长的距离?
A:不存在适用于所有筒夹的统一距离。具体插入深度需要根据筒夹型号、刀柄结构和制造商技术要求确定。带内部止挡的筒夹还需要特别注意刀柄端部与内部结构的间隙。
Q:筒夹夹持刀柄时为什么会出现刀具偏摆?
A:常见原因包括筒夹与刀柄规格不匹配、夹持面存在切屑或油污、筒夹磨损、刀柄损伤、装夹不均匀以及主轴锥孔状态异常等。插入深度只是影响因素之一,需要综合检查整个刀具装夹系统。
Q:刀柄插入筒夹深度会影响加工精度吗?
A:会。插入深度影响有效夹持长度和刀具系统刚性,间接影响刀具偏摆、振动和切削稳定性。对于精密加工,应同时控制插入深度、刀具悬伸、装夹扭矩和径向跳动。
刀柄插入筒夹深度的控制重点不是追求某一个固定数值,而是保证刀柄进入规定的有效夹持区域,同时避免内部干涉,并根据加工深度控制刀具悬伸。粗加工、精加工、高速加工和深腔加工对刀柄刚性的要求不同,筒夹规格、刀柄尺寸、装夹扭矩及跳动控制也需要同步匹配。按照制造商规定的装夹方式进行操作,并结合实际加工工况验证夹持稳定性,才能降低振动、偏摆和刀柄位移对加工质量造成的影响。