机械零件类型分类是机械设计、加工工艺制定、装配维护和质量检测的重要基础。机械设备中的零件数量较多,结构形式和功能差异明显,通常可以按照零件功能、结构特征、受力形式以及加工工艺进行分类。常见机械零件类型包括轴类零件、套类零件、盘盖类零件、齿轮类零件、箱体类零件、支架类零件、螺纹连接类零件以及其他特殊结构零件。掌握不同机械零件的结构特征,有助于快速判断定位基准、加工方式、尺寸精度和检测重点。
一、机械零件类型分类主要依据哪些特征
机械零件分类不能只根据零件外形进行判断,还需要结合零件在机械设备中的功能和加工特点。实际工程中常见的分类依据包括功能用途、结构形状、主要受力方式、制造材料和加工工艺。
按照结构形状分类,可以将机械零件划分为轴类、套类、盘盖类、箱体类、支架类、齿轮类等。按照功能分类,则可以分为传动零件、连接零件、支承零件、紧固零件、密封零件和导向零件等。
同一个零件可能同时具有多种分类属性。例如齿轮既属于传动零件,也具有典型的盘类结构特征;轴承座属于支承类零件,同时又具有箱体或套类结构特征。因此,在制定加工工艺时,通常需要以结构和功能两个维度综合判断。
二、轴类零件有哪些典型结构特征
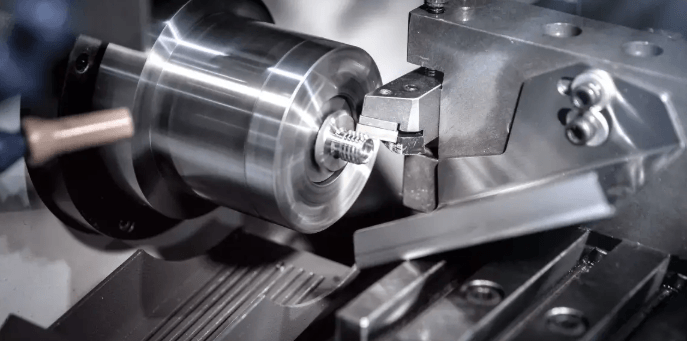
轴类零件主要用于支承旋转部件和传递扭矩,通常具有明显的回转中心线,整体长度相对于直径较大。常见结构包括阶梯轴、光轴、花键轴、曲轴以及带有螺纹、键槽和轴肩的传动轴。
轴类零件的典型特征是外圆表面较多,不同轴段之间可能通过轴肩形成定位关系。加工时通常以中心孔、外圆或端面作为定位基准,根据零件精度要求安排粗车、半精车、精车、磨削等工序。
轴颈属于轴类零件的重要工作表面,其尺寸精度、圆度、圆柱度、表面粗糙度以及与其他轴段之间的同轴度都会影响装配和传动状态。对于高速旋转轴,还需要关注动平衡以及轴颈与轴承配合关系。
三、套类零件的结构与加工特点
套类零件通常具有内孔与外圆同轴的结构特征,主要承担支承、导向、定位、隔离或连接作用。常见零件包括轴套、衬套、隔套、套筒和各种精密环套。
套类零件的加工重点通常集中在内孔、外圆以及两者之间的同轴关系。对于与轴配合的套类零件,内孔尺寸精度和表面粗糙度直接影响配合间隙;对于需要定位的套筒,还需要关注端面与孔轴线之间的位置关系。
薄壁套类零件的刚性相对较弱,车削、磨削和夹紧过程中容易产生变形。加工时需要合理控制夹紧力和切削参数,必要时采用软爪、内撑或专用工装减少装夹变形。
四、盘盖类零件如何识别
盘盖类零件通常具有较大的径向尺寸和相对较小的轴向厚度,常见结构包括法兰盘、端盖、带轮、制动盘和圆盘类安装件。这类零件通常围绕中心孔或中心轴线呈回转对称结构。
盘盖类零件常见加工表面包括端面、外圆、内孔、沉孔、螺纹孔和安装孔。法兰盘除了需要控制中心孔尺寸,还需要保证螺栓孔的位置精度以及孔组与中心轴线之间的位置关系。
端盖类零件还可能具有密封槽、轴承安装孔和止口结构。加工过程中通常需要以中心孔、端面或止口作为主要定位基准,以保证不同加工表面之间的位置精度。
五、齿轮类零件属于哪种机械零件类型
齿轮是典型的机械传动零件,其主要作用是通过轮齿啮合传递运动和动力。按照结构可以分为圆柱齿轮、锥齿轮、蜗轮以及其他特殊齿形零件。
齿轮通常由齿圈、轮毂、腹板和中心孔等部分构成。小型齿轮可能采用整体结构,大型齿轮则可能采用轮毂与齿圈组合结构。识别齿轮类零件时,需要重点观察轮齿、中心孔、键槽以及轮毂等典型结构。
齿轮加工质量不仅取决于齿厚和齿形,还涉及齿距、齿向、径向跳动以及基准孔与齿圈之间的位置关系。根据材料和精度要求,可以采用滚齿、插齿、剃齿、磨齿等不同加工工艺。
六、箱体类零件具有哪些结构特点
箱体类零件通常用于支承轴系、安装传动部件以及形成机械设备的主体结构。常见结构包括减速器箱体、机床床身、泵体、阀体以及各种设备底座。
箱体类零件通常具有较大的整体尺寸,并包含多个相互关联的加工表面。轴承孔、安装面、定位面和连接孔之间的位置关系是箱体加工的重要控制内容。
箱体零件通常需要先建立稳定的基准体系,再按照基准统一原则安排加工顺序。对于多个轴承孔,还需要重点保证孔之间的中心距、平行度和同轴关系,否则可能导致装配后的轴系运行阻力增加或传动状态异常。
七、支架类零件的典型结构怎么判断
支架类零件主要用于支承、固定或连接其他零部件,结构通常由底座、立板、加强筋、安装孔和定位面组成。常见零件包括轴承支架、电动机支架、连接支架和设备安装座。
支架类零件的结构刚性通常比普通板类零件更加重要。加强筋可以提高整体刚度,减少设备运行过程中的变形。加工时需要重点控制安装底面、定位孔和支承孔之间的位置精度。
对于需要承受较大载荷的支架,还需要根据受力方向判断主要承载面和连接位置。加工基准选择应尽量与设计基准保持一致,以降低基准转换带来的误差。
八、螺纹连接类零件有哪些常见类型
螺纹连接类零件主要包括螺栓、螺钉、螺母、螺柱等标准或非标准紧固件。这类零件通过螺纹副产生轴向夹紧力,用于连接两个或多个机械部件。
螺纹零件通常具有外螺纹或内螺纹结构,同时可能包含头部、杆部、法兰、止动结构等。识别这类零件时,需要关注螺纹公称直径、螺距、牙型和长度等基本参数。
对于精密螺纹零件,螺纹中径、螺距、牙型以及表面质量都会影响配合性能。加工和检测时需要根据螺纹规格选择对应的螺纹量规或测量方法,不能只测量螺纹外径判断合格状态。
九、杆类与连杆类零件如何分类
杆类零件通常具有细长的结构特点,主要承担连接、传力或运动转换作用。常见零件包括连杆、推杆、拉杆、活塞杆等。
连杆类零件可能同时具有杆身和孔结构,两端通常设置轴孔或球头,用于连接其他运动部件。加工时需要重点控制两端孔之间的中心距、平行度以及孔轴线与杆身之间的位置关系。
细长杆件在加工过程中容易发生弯曲变形。车削、磨削和热处理后都可能产生尺寸变化,因此工艺安排需要考虑零件刚性、热处理变形以及后续精加工余量。
十、板类零件与壳体类零件有什么区别
板类零件通常以平面结构为主,厚度相对于长宽尺寸较小,常见于连接板、安装板、隔板和定位板。这类零件的主要加工内容通常包括平面、孔、槽和轮廓。
板类零件的加工重点通常是平面度、平行度、孔的位置精度和轮廓尺寸。薄板在加工过程中容易发生翘曲,装夹时需要避免局部夹紧力过大。
壳体类零件则通常具有内部空腔,结构比普通板类零件复杂。壳体可能同时承担密封、支承和防护作用,典型结构包括泵壳、机座和设备外壳。加工时需要兼顾内外表面、安装基准以及壁厚变化。
十一、机械零件类型与加工工艺如何对应
机械零件类型会直接影响加工工艺路线。轴类零件通常以车削为基础,根据精度要求增加磨削;套类零件需要重点安排内孔和外圆加工;盘盖类零件通常需要进行车削、铣削和钻孔;箱体和支架类零件则较多采用铣削、镗削和钻削等工艺。
零件材料也会改变工艺选择。例如钢制零件可以采用车削、铣削、磨削等常见机械加工方式,铝合金零件通常具有较好的切削加工性,而淬硬钢、硬质合金等材料可能需要采用磨削或其他适配工艺。
对于尺寸精度较高的零件,加工工艺通常需要按照粗加工、半精加工和精加工逐步降低加工余量,并通过合理的定位基准转换控制累计误差。
十二、机械零件结构识别需要重点观察哪些位置
识别机械零件类型时,可以从中心线、主要加工面、连接方式和受力结构几个方面入手。具有明显回转中心线并以外圆为主要结构的零件,多数属于轴类或套类;具有大端面和中心孔的零件,通常具有盘盖类特征。
如果零件存在规则轮齿,则应重点按照齿轮类零件进行识别;如果具有大尺寸安装面、多个相互关联的孔系以及内部腔体,则需要考虑箱体类结构。
对于结构复杂的零件,可以进一步分析其主要功能。承担旋转支承作用的零件通常具有轴或套结构,承担安装固定作用的零件通常表现为支架或底座结构,承担动力传递作用的零件则可能属于齿轮、带轮、链轮或轴类传动零件。
十三、机械零件分类对加工与检测有什么意义
准确识别机械零件类型,有助于确定合理的工艺基准和加工设备。轴类零件通常需要重点关注回转精度,箱体类零件更加关注孔系位置关系,盘盖类零件需要控制中心孔与孔组的位置精度,齿轮类零件则需要关注齿形和齿向等专用检测项目。
分类还能够帮助企业建立标准化工艺数据库。对于结构相似的零件,可以归纳其常用毛坯形式、加工设备、刀具类型、定位方式和检测方法,减少重复制定工艺方案的工作量。
在机械加工现场,零件分类还与设备选型、夹具设计、刀具配置和质量检验密切相关。通过结构分类建立工艺逻辑,可以使零件设计、制造和检测之间形成更加清晰的对应关系。
以下是您可能还关注的问题与解答:
Q:机械零件类型主要有哪些?
A:按照常见结构可以分为轴类、套类、盘盖类、齿轮类、箱体类、支架类、板类、杆类以及螺纹连接类等。实际分类还可以结合零件功能进一步划分。
Q:轴类零件和套类零件怎么区分?
A:轴类零件通常以外圆结构为主,用于支承或传递动力;套类零件通常具有明显的内孔和外圆结构,主要承担支承、导向、定位或连接作用。判断时可以结合零件主要功能和结构比例进行识别。
Q:齿轮属于哪一种机械零件?
A:从功能角度看,齿轮属于传动零件;从结构角度看,常见圆柱齿轮具有盘类零件特征。工程分类时可以根据具体用途采用功能分类或结构分类。
Q:箱体类零件加工最需要注意什么?
A:重点需要控制基准面、轴承孔和安装孔之间的位置关系,包括孔的尺寸精度、中心距、平行度和同轴度等。加工过程中需要建立稳定的基准体系,减少基准转换产生的误差。
Q:机械零件分类与加工工艺有什么关系?
A:零件结构会直接影响设备、刀具、夹具和加工顺序的选择。例如轴类零件以车削和磨削较为常见,箱体类零件通常涉及铣削和镗削,盘盖类零件则经常涉及车削、铣削和钻孔。
机械零件类型分类的核心是从功能、结构和加工特征多个角度识别零件。轴类、套类、盘盖类、齿轮类、箱体类、支架类和板类等具有较明显的结构特征,但复杂机械零件往往同时具备多种属性。实际进行机械设计、工艺制定和质量检测时,应结合主要功能、受力状态、关键加工表面以及尺寸位置关系进行综合判断,从而确定适合的加工设备、定位基准、工艺路线和检测项目。