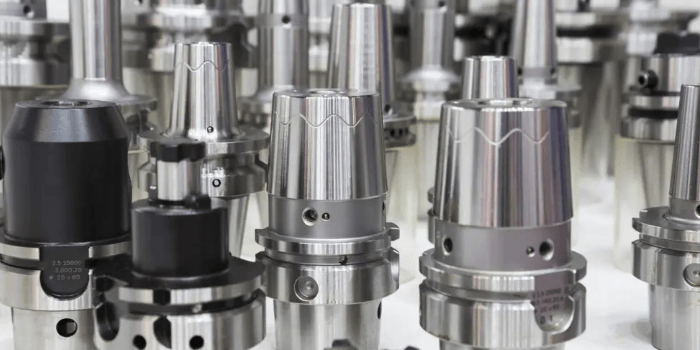
刀柄是数控机床刀具系统的重要组成部分,主要承担刀具夹持、切削扭矩传递、定位支撑和旋转连接等功能。刀柄材料的选择不仅影响结构强度和使用寿命,还会影响刀具系统的刚性、动态平衡、夹持稳定性以及长期使用后的精度保持能力。对于精密铣削、模具加工、高速切削和重载粗加工等不同工况,刀柄材料需要满足不同的性能要求。
刀柄哪个材料好,不能只看材料硬度或价格。常见刀柄通常采用合金结构钢、合金工具钢等钢材制造,部分特殊结构会采用其他金属材料或复合结构。不同材料在强度、韧性、耐磨性、热处理性能和耐腐蚀性方面存在差异,即使采用同一种钢材,也可能因热处理工艺、加工精度和表面处理方式不同而表现出不同的使用性能。
选择刀柄材料时,应先明确加工负载、主轴转速、刀具夹持方式、精度要求和工作环境,再综合评估材料性能与制造工艺。对于普通机械加工,重点在于强度、耐用性和成本平衡;对于高精度和高速加工,则需要进一步关注热处理稳定性、动平衡表现和尺寸精度保持能力;对于潮湿或存在腐蚀性介质的环境,还应考虑防锈措施及表面防护方案。
一、刀柄常用材料有哪些?不同材料的性能特点
刀柄材料需要同时满足承载能力、结构稳定性和精密制造要求。实际生产中,刀柄的材料牌号通常由制造商根据刀柄结构、应用场景和热处理工艺确定,不能将某一种材料简单认定为适用于所有刀柄类型。
1. 合金结构钢
合金结构钢是机械制造中常用的高性能结构材料之一,通常通过加入铬、钼、镍等合金元素,改善材料的淬透性、强度、韧性或综合力学性能。部分具有良好热处理性能的合金结构钢适合用于承受扭矩、弯曲载荷和旋转载荷的刀柄结构。
这类材料经过适当的调质、淬火或其他热处理后,可以获得与具体工况相匹配的强度和韧性。对于普通加工、较大切削负载以及需要保持结构稳定性的刀柄,合金结构钢是常见的材料选择之一。
需要注意,合金结构钢并不意味着所有牌号都具有相同的耐磨性和强度。选购时应核对具体牌号、热处理状态、硬度范围和制造商的性能说明,而不能仅依据材料名称作出判断。
2. 合金工具钢
合金工具钢通常具有较好的硬度、耐磨性或热处理性能,部分牌号适合用于对尺寸稳定性和耐磨表现要求较高的结构部件。对于具有精密夹持孔、定位面或特殊耐磨要求的刀柄部位,可以根据设计需求评估工具钢或相关材料方案。
不过,刀柄并非单纯追求高硬度的切削刀具。材料硬度过高而韧性不足,可能增加局部冲击、紧固应力或不当使用条件下的损伤风险。因此,材料选择必须兼顾强度、韧性、疲劳性能和加工制造要求,而不是一味提高硬度。
3. 不锈钢材料
不锈钢具有一定的耐腐蚀能力,具体性能取决于合金成分、组织状态、表面状况和腐蚀介质。对于存在潮湿、冷却液飞溅或特殊环境要求的零部件,不锈钢可以作为需要评估的材料方案。
但不锈钢并不是所有刀柄的首选材料。不同不锈钢牌号在硬度、强度、热处理响应和加工性能方面差异较大,部分材料的耐磨性或力学性能未必适合特定的高负载旋转工况。此外,刀柄的防锈能力还与表面处理、储存条件和维护方式有关。
4. 铝合金及其他轻质材料
部分刀具系统的辅助部件、专用夹具或特定结构可能采用铝合金等轻质材料,以降低质量和转动惯量。但对于直接承担高切削载荷、精密夹持和高速旋转任务的刀柄主体,必须严格评估材料强度、刚性、疲劳性能及连接部位的承载能力。
轻质材料不应仅因质量较轻就被认为适合高速加工。刀柄在高速旋转状态下还需要满足结构安全、动平衡和接口配合要求。对于具体产品,应以制造商的技术规格和允许使用条件为依据,避免自行替换材料或改变结构。
二、刀柄材料如何匹配强度与刚性要求
强度与刚性是刀柄材料选型中的两项重要指标,但两者并不相同。强度主要反映材料抵抗屈服、断裂或其他失效的能力;刚性则与结构尺寸、截面形状和材料弹性模量等因素有关。材料强度高,不代表刀柄在相同结构下必然具有更高的刚性。
1. 重载粗加工优先关注综合承载能力
在大切深、高进给量、较大刀具直径或难加工材料的粗加工过程中,刀柄需要承受较大的切削力和扭矩。此类工况应重点评估材料的屈服强度、抗扭能力、韧性以及在反复载荷下的稳定性。
对于重载加工,合理的合金结构钢及经过适当热处理的刀柄材料,通常比只强调高硬度的材料方案更值得优先评估。刀柄主体、锥柄接口和夹持部位应具备与加工负载相匹配的结构强度,并严格遵守制造商规定的使用范围。
2. 精密加工关注尺寸稳定性和精度保持能力
精密模具、精密零件和高表面质量加工,不仅要求刀柄具备足够的承载能力,还要求夹持孔、定位面和主轴接口长期保持稳定。材料内部组织、热处理变形、残余应力以及后续精加工质量,都会影响刀柄的尺寸稳定性。
对于精密加工刀柄,应优先关注制造商是否对材料、热处理和精加工工艺进行稳定控制,并核查径向跳动、接口精度及重复装夹表现。即使采用高性能材料,如果热处理变形控制不当或关键配合面加工精度不足,也难以获得可靠的加工结果。
3. 高速加工关注强度、质量分布与旋转安全
高速旋转会放大刀柄质量分布不均、结构缺陷和装配偏心带来的风险。材料密度、结构设计、制造精度和动平衡状态共同影响刀柄的高速运行表现。
对于高速加工,不应单纯追求高强度或高硬度,而应选择经过相应转速验证的刀柄产品。采购时需要确认允许转速、动平衡等级、主轴接口和配套夹持系统的适用条件,避免在缺少制造商确认的情况下更换材料或修改刀柄结构。
三、刀柄材料的耐磨性如何选择
刀柄的耐磨性主要关系到夹持孔、定位锥面、配合面和其他易发生摩擦部位的长期稳定性。刀柄材料如果耐磨性不足,或使用过程中发生异常磨损,可能造成配合精度下降、装夹重复性变差以及径向跳动增大。
1. 夹持孔和配合面需要稳定的表面性能
刀柄夹持孔与刀具柄部直接接触,主轴接口和定位面则承担定位与连接功能。这些部位的尺寸精度和表面状态,对刀具系统的重复装夹精度有重要影响。
选购时应关注材料是否适合相应的热处理和精加工工艺,以及关键接触面的硬度、粗糙度和尺寸公差是否符合产品要求。对于筒夹式刀柄,还应重点检查筒夹与锥面之间的配合状态;对于热缩式刀柄,则需要关注夹持孔的尺寸稳定性及热缩操作要求。
2. 高硬度并不等于整体耐用性更好
提高材料硬度通常有利于改善某些接触部位的抗磨损能力,但过度追求硬度可能影响韧性,并增加特定工况下的脆性损伤风险。刀柄的耐用性还受到热处理质量、表面缺陷、载荷大小和使用方式影响。
因此,材料硬度应与刀柄结构和工况相匹配。对于承受冲击或反复载荷的部位,应兼顾韧性和疲劳性能;对于需要保持高精度配合的部位,则应重视表面质量、尺寸控制和磨损后的精度变化。
3. 通过合理维护延长刀柄使用寿命
刀柄长期使用后,锥面、夹持孔和定位面可能受到污染、磨损或不当装夹影响。定期清洁、检查配合面并按照要求储存,有助于保持刀柄的夹持精度和使用稳定性。
如果发现刀柄存在明显划伤、锈蚀、夹持孔损伤或异常跳动,应停止将其用于关键精度加工,并按照制造商建议进行检查。不能通过随意打磨关键定位面或扩大夹持孔的方式处理,否则可能破坏原有几何精度。
四、刀柄材料如何满足耐腐蚀性要求
刀柄在加工现场可能接触切削液、清洗剂、潮湿空气和其他化学介质。材料的耐腐蚀性会影响表面状态、配合精度和维护工作量。对于普通车间环境,规范的清洁和防锈管理通常十分重要;对于高湿度或特殊介质环境,则需要进一步核对材料与表面防护方案的适用性。
1. 普通钢制刀柄应重视防锈管理
许多钢制刀柄具备良好的综合力学性能,但其耐腐蚀性并不一定能够满足长期潮湿环境的要求。加工过程中,冷却液残留、汗液和空气中的水分都可能促使表面产生锈蚀。
使用后应及时清除残留切削液和污染物,按照制造商要求进行干燥、涂覆适用的防锈剂并妥善存放。特别是锥柄接口、夹持孔和精密定位面,应避免长期残留水分或腐蚀性介质。
2. 不锈钢材料需要结合介质类型判断
不锈钢的耐腐蚀性与具体牌号和接触介质密切相关。面对不同类型的冷却液、清洗剂或其他化学物质,材料的耐腐蚀表现可能存在较大差异。
如果工作环境存在特殊腐蚀风险,应向材料或刀柄供应商提供具体介质类型、浓度、温度和接触时间等信息,确认材料与表面处理是否适用。不能仅凭不锈钢这一名称,就认为刀柄能够抵抗所有腐蚀环境。
3. 表面处理可以改善防护,但不能替代材料选型
部分刀柄可以通过适当的表面处理改善耐腐蚀性、表面耐磨性或清洁维护性能。具体处理方式应与基材、使用环境和关键配合尺寸相匹配。
表面处理也可能改变尺寸或影响局部配合,因此夹持孔、锥柄接口和其他精密表面需要遵循相应的工艺要求。对于高精度刀柄,应确认表面处理后的尺寸精度和关键性能经过验证,不能单纯依赖表面颜色或外观判断防护效果。
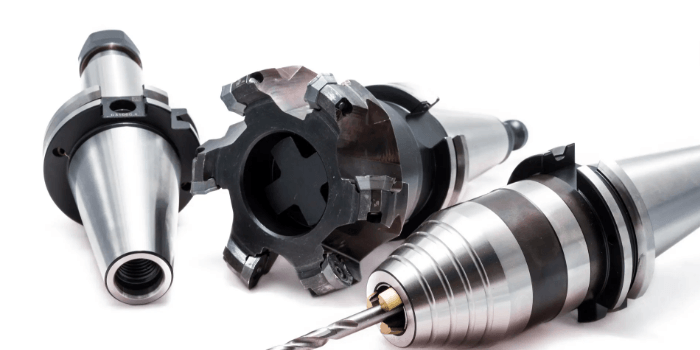
五、不同加工工况下的刀柄材料选型建议
刀柄材料选型应以实际加工任务为基础,综合考虑切削负载、主轴转速、刀具夹持方式、精度要求和使用环境。不同工况的优先级不同,不能用同一套材料标准覆盖所有应用。
1. 普通机械加工
对于常规铣削、钻削和一般机械零件加工,可以优先考虑综合强度、韧性、热处理性能和成本较为均衡的钢制刀柄。选型重点在于材料与刀柄结构是否满足常见切削负载,以及关键配合面的精度能否满足工件公差要求。
如果加工环境容易产生水分或冷却液残留,还应考虑防锈处理、清洁方式和储存条件。对于此类应用,不必单纯追求特殊材料,而应优先保证产品质量稳定、接口匹配正确和日常维护规范。
2. 精密模具与高精度零件加工
对于精密模具、精密夹具和高精度零件,应重点关注材料的热处理稳定性、夹持孔精度、接口质量和重复装夹表现。刀柄需要在切削载荷变化时保持稳定的定位关系,并尽可能降低径向跳动和动态变形。
采购时可以要求供应商提供材料牌号、热处理说明、关键精度指标和适用条件,并通过实际装夹测量确认刀具伸出端的跳动。对于关键工序,建议优先选用经过制造商验证的精密刀柄系统,而不是仅凭材料硬度或价格进行选择。
3. 高速铣削与高转速加工
高速加工对刀柄的结构安全、质量分布、动平衡和接口精度提出较高要求。材料应具备足够的力学性能,并与刀柄结构设计、热处理和制造工艺相匹配。
选型时应确认刀柄允许转速与实际加工转速相符,并检查夹持机构、紧固部件和刀具本身的转速限制。高速应用不宜自行更换非原设计材料,也不应通过未经验证的加工或修整改变刀柄结构。
4. 重载粗加工
重载粗加工需要刀柄承受较大的切削力和扭矩,材料应具备足够的强度、韧性和抗疲劳能力。与此同时,刀柄外形尺寸、夹持方式和悬伸长度也会影响整体承载性能。
应根据刀具直径、切削深度、进给量、工件材料和机床能力确定刀柄配置。若出现刀具松动、异常振动或局部损伤,应检查切削负载是否超出刀柄适用范围,并排查夹持系统、主轴接口和刀具状态。
5. 潮湿或存在腐蚀介质的环境
对于长期接触冷却液、清洗剂或潮湿空气的场景,材料的耐腐蚀性和表面防护措施应纳入采购条件。可根据具体介质评估不锈钢或经过适当防护处理的钢制刀柄,但必须同时满足强度、刚性、夹持精度和转速要求。
如果刀柄在高腐蚀风险环境中使用,应建立定期检查制度,重点检查锥柄、夹持孔和定位面是否出现锈蚀或表面损伤。发现腐蚀已经影响关键尺寸或装夹性能时,应及时停用并进行专业评估。
六、采购刀柄材料时需要核对哪些技术指标
材料名称只是刀柄选型的一部分。要判断刀柄是否适用,还需要核对材料牌号、热处理状态、结构设计、几何精度和使用限制,避免出现材料性能看似合适,但产品实际加工能力无法满足要求的情况。
1. 材料牌号与热处理状态
采购时应明确刀柄主体和关键零件所采用的材料牌号,以及适用的热处理状态。对于经过调质、淬火或其他热处理的产品,应关注制造商提供的技术要求和检验依据。
不同材料牌号即使名称相近,其成分、热处理响应和性能也可能存在差异。若涉及替代材料,应由制造商或具备相应能力的技术人员进行验证,不能直接根据名义强度或硬度进行替换。
2. 关键尺寸与径向跳动
刀柄的锥柄接口、夹持孔、定位面和刀具安装位置,需要满足相应的几何精度要求。对于精密加工,应核对制造商规定的径向跳动指标及其测量条件,并确认该指标对应的是刀柄本体还是完整装配后的刀具系统。
刀柄材料本身不能保证低跳动。即使材料强度和耐磨性良好,如果关键表面加工精度不足、夹持机构存在偏心或装夹时有污染物,仍然可能出现较大的径向跳动。
3. 允许转速与动平衡要求
对于高速加工,采购时应明确刀柄的允许转速和动平衡要求,并确认相关指标适用于实际装配状态。刀柄、夹持部件和刀具共同构成旋转系统,任何部件的不平衡都可能影响整体运行安全。
不能仅凭材料强度较高,就推断刀柄能够承受更高转速。实际使用应遵守制造商规定的最高转速、装配方式和维护要求,并确保刀柄与机床主轴接口相匹配。
4. 供应商质量管理与售后支持
对于长期批量使用的刀柄,应关注供应商是否具备稳定的材料采购、热处理控制、精密加工和质量检验能力。材料追溯、产品检验记录和技术文件,有助于企业开展采购验收与质量问题排查。
此外,还应了解供应商能否提供维修检查、精度复验和配套夹持部件服务。对于关键工序使用的刀柄,稳定的技术支持和质量追溯能力,往往比单纯追求低采购价格更有价值。
七、刀柄材料选择与使用中的常见问题
1. 刀柄材料硬度越高越好吗?
不一定。较高硬度有助于改善部分部位的耐磨性,但刀柄还需要具备足够的韧性、结构强度和疲劳性能。硬度与韧性之间需要根据具体材料和热处理工艺进行平衡,不能将高硬度作为唯一选型标准。
2. 哪种刀柄材料最适合高速加工?
没有一种材料适用于所有高速加工工况。高速刀柄需要综合满足强度、尺寸稳定性、制造精度和动平衡要求,并经过相应的转速验证。应优先选择制造商明确标注适用转速和使用条件的成熟产品,而不是仅根据材料名称作出判断。
3. 不锈钢刀柄一定比普通钢制刀柄更耐用吗?
不一定。不锈钢通常具有一定的耐腐蚀优势,但不同牌号的强度、硬度、耐磨性和热处理性能存在差异。普通钢制刀柄如果材料选择合理、制造质量稳定并进行规范防锈维护,同样能够满足许多加工场景的要求。
4. 刀柄生锈后还能继续使用吗?
需要根据锈蚀位置和程度判断。如果只是非关键外表面的轻微锈斑,可以依据制造商建议进行清洁和防护;如果锈蚀发生在锥柄接口、夹持孔或其他精密定位面,并可能影响尺寸和配合性能,则应停止用于关键精度加工,经过检查确认后再决定是否继续使用。
5. 刀柄材料会影响加工精度吗?
会产生间接影响。材料的弹性模量、强度、热处理稳定性和耐磨性,会影响刀柄在载荷作用下的变形能力以及关键配合面的长期稳定性。不过,加工精度还受到主轴状态、刀柄制造精度、刀具装夹、切削参数和工件变形等因素影响,需要综合分析。
八、总结
刀柄哪个材料好,关键取决于加工工况和产品结构。合金结构钢通常适合需要综合强度、韧性和承载能力的常规刀柄应用;合金工具钢可以根据特定部位的耐磨和热处理要求进行评估;不锈钢适合部分对耐腐蚀性有要求的环境;轻质材料则需要在结构强度、刚性和旋转安全得到验证的前提下使用。
实际选购时,应重点关注材料牌号、热处理状态、结构设计、关键尺寸精度、径向跳动、允许转速和表面防护要求。对于重载粗加工,应优先确认承载能力和韧性;对于精密加工,应关注尺寸稳定性和装夹精度;对于高速加工,应严格核对转速与动平衡要求;对于潮湿环境,则应结合介质类型选择合适的材料与防锈方案。
只有将材料性能、制造工艺、刀柄结构和实际使用条件结合起来,才能选出适合自身设备与加工任务的刀柄,在保证加工精度的同时,降低磨损、腐蚀和异常损伤风险。