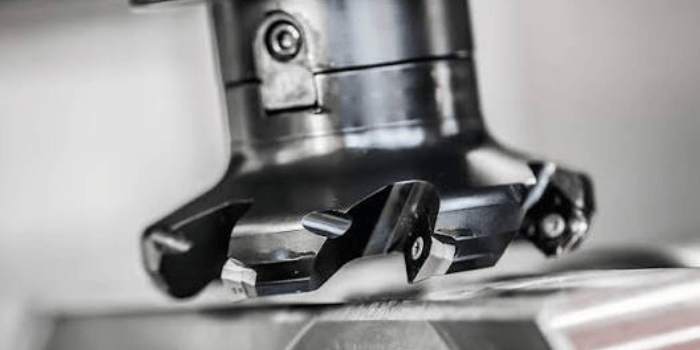
铣床刀片耐受度是衡量刀片在切削载荷、温度变化、摩擦磨损和冲击作用下保持正常加工能力的重要指标,直接关系到刀具寿命、加工效率、工件表面质量以及生产成本。铣床刀片的耐受度并不是单纯由材料硬度决定的,而是受到刀片基体成分、硬度与韧性平衡、表面涂层性能、切削参数、工件材料和冷却条件等多种因素共同影响。对于钢件、不锈钢、铸铁及铝合金等不同材料,需要根据切削过程中的主要失效形式选择合适的刀片基体与涂层,并结合实际工况优化加工参数。
一、铣床刀片耐受度主要指什么
1、铣床刀片耐受度通常是指刀片在持续切削或断续切削过程中,抵抗磨损、崩刃、裂纹、塑性变形和热损伤的综合能力。实际生产中,耐受度并不是一个独立的标准化参数,而是通过刀具寿命、磨损程度、加工稳定性和工件质量等指标综合评价。
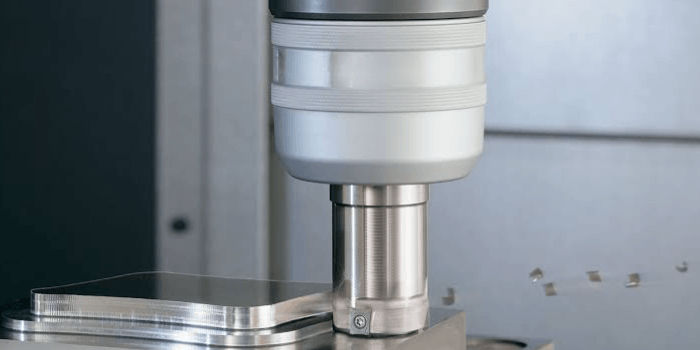
2、铣削属于典型的断续切削过程。刀片旋转进入工件时承受切削载荷,离开工件后又会经历载荷释放和温度变化。这种周期性变化容易引起刀刃冲击、热疲劳和微裂纹扩展,因此铣床刀片不仅需要具备一定硬度,还需要具有与加工条件相匹配的韧性和抗热冲击能力。
3、不同加工任务对刀片耐受度的要求存在差异。粗铣通常需要较高的抗冲击能力和较大的材料去除能力;精铣更加关注刃口完整性、尺寸稳定性和加工表面质量;高速铣削则需要重点考虑高温硬度、抗氧化能力和涂层稳定性。选刀时应根据主要失效风险确定性能侧重点。
二、刀片基体材料如何影响耐受度
1、硬质合金是铣削刀片常用的基体材料,通常由碳化钨等硬质相与钴等金属结合相构成。硬质相主要提供硬度、耐磨性和抗压能力,结合相则有助于提高材料韧性。硬质相颗粒尺寸、结合相含量和制造工艺都会影响刀片的综合性能。
2、硬质合金基体的硬度与韧性需要合理平衡。提高硬质相比例或采用较细的硬质相颗粒,通常有利于提高硬度和耐磨性能,但具体效果取决于材料配方和制造工艺;结合相含量较高的材料通常具有较好的韧性,但高温硬度和耐磨表现也需要结合具体牌号评估。不能简单认为硬度越高,刀片耐受度就越好。
3、粗铣、断续铣削以及铸件表面加工,往往存在较大的切削冲击和负荷波动。此类工况通常需要重点考虑基体韧性、刃口强度和抗崩刃能力。如果选用偏重耐磨性但抗冲击能力不足的刀片,在铸造表皮、硬点或断续切削位置可能出现刃口破损。
4、精加工和高速铣削对基体的要求有所不同。加工负荷相对稳定、切削刃受冲击较小的工况,可以考虑采用耐磨性较好、硬度较高的基体;但当工件装夹不稳、机床刚性不足或存在振动时,仍需关注基体韧性,避免刀片在异常载荷下发生脆性破损。
三、刀片表面涂层对耐磨和耐热性能的影响
1、刀片涂层能够改善刀具表面的耐磨性、抗氧化能力和摩擦特性,并在一定程度上降低切屑与刀具表面的黏附。常见涂层材料包括氮化钛、氮化钛铝、氮化铝钛以及氧化铝等,不同涂层的性能特点和适用工况有所区别,具体选择应以刀片制造商提供的材料与应用说明为依据。
2、氮化钛涂层具有一定的硬度和耐磨性能,可用于部分通用切削场景。氮化钛铝和氮化铝钛类涂层通常具有较好的高温性能,适合在一定的高温切削条件下使用。氧化铝涂层具有较好的隔热和高温化学稳定性,常见于部分面向钢件或铸铁加工的涂层体系中,但其实际效果取决于涂层结构、基体以及切削工况。
3、涂层厚度、附着强度、表面质量和涂层与基体之间的匹配同样重要。涂层并非越厚越好,涂层体系不适合当前工况时,可能出现局部剥落、裂纹扩展或刃口性能不稳定等问题。对于精加工刀片,还需要兼顾涂层对刃口形貌和尺寸的影响。
4、涂层不能替代基体本身的承载能力。刀片受到较大冲击、过高进给载荷或严重振动时,即使表面涂层具有良好的耐磨性能,基体仍可能出现裂纹和崩刃。因此,合理的选型思路是先确定基体需要具备的硬度与韧性,再根据摩擦、温度和材料黏附等情况选择适配的涂层。
四、切削参数与加工方式对刀片耐受度的影响
1、切削速度会影响刀片的工作温度和磨损速度。切削速度过高时,刀刃温度可能升高,加速扩散磨损、氧化磨损或其他高温相关失效;速度过低也不一定有利于刀片寿命,因为具体工况下可能出现积屑瘤、切削不稳定或材料黏附。合理速度应根据刀片牌号、工件材料、刀具直径和设备能力确定。
2、每齿进给量直接影响单个刀片切削时的负荷。进给量过大可能增加切削力和刃口冲击,导致崩刃或刀片破损;进给量过小则可能使刀刃难以形成有效切削,增加摩擦和发热。实际加工需要参考刀片制造商给出的推荐范围,并结合机床刚性和工件装夹状态进行调整。
3、轴向切深和径向切宽会影响刀片参与切削的程度以及受力分布。切深或切宽增加后,材料去除量和切削负荷通常会上升。粗加工时应避免在刀片承载能力不足的情况下同时采用过大的切深、切宽和进给量;精加工则需要兼顾切削负荷、尺寸精度和表面质量。
4、铣削方式和刀具进入工件的状态也会影响刀片耐受度。断续切削、铸件表皮加工以及带有硬点的工件容易产生冲击;当刀片进入和退出工件时,切削载荷不断变化,可能加剧刃口疲劳。合理安排切入方向、刀具路径和切削余量,有助于减少异常冲击。
五、不同工件材料对刀片耐受度的要求
1、加工普通碳钢和合金钢时,需要综合考虑材料硬度、强度、热处理状态以及切削速度。对于常规钢件铣削,可根据切削负荷选择具有适当韧性和耐磨性的硬质合金刀片;对于经过淬硬处理的钢件,则需要选择适合硬态加工的刀片牌号和刃口结构,并控制切削载荷。
2、不锈钢具有加工硬化倾向,部分牌号还存在导热性能相对较低、材料黏附倾向较强等特点。加工时应选择适合不锈钢切削的刀片基体与涂层,保持稳定的切削状态,避免刀片长时间摩擦工件表面。若出现积屑瘤、刃口黏附或异常磨损,应同时检查切削速度、进给量和刀片几何结构。
3、铸铁加工通常会受到石墨形态、组织硬度和铸造表皮状态的影响。灰铸铁等材料在适当工况下可以采用耐磨性较好的刀片;球墨铸铁及含有硬质夹杂或铸造表皮的工件,则需要结合切削冲击和磨粒磨损情况调整基体与刃口选择。不能仅根据材料名称确定刀片牌号。
4、铝合金加工通常更加关注切屑黏附、积屑瘤和排屑情况。此类加工常采用适合铝合金的锋利刃口、较大容屑空间以及具有良好表面特性的刀片。部分常见硬质合金刀片可采用未涂层或专门适配铝合金的表面处理方案,具体选择应考虑合金成分、硅含量和加工速度。
六、冷却润滑、机床刚性与装夹状态的影响
1、冷却润滑条件会影响切削温度、切屑排出和刀具磨损。对于适合采用切削液的工况,应保证供液位置、流量和过滤状态满足工艺要求。部分高速铣削或特定硬质合金刀片加工工况会采用干式切削或气体辅助排屑,是否使用切削液需要根据刀片制造商建议和工艺稳定性判断。
2、冷却方式与刀片耐热冲击能力存在关联。在高温断续切削过程中,如果刀片反复经历剧烈的温度变化,可能产生热应力并形成热裂纹。某些工况下,稳定、连续的冷却供给有助于降低温度;另一些工况则需要避免间歇供液造成反复热冲击,不能不加区分地增加冷却液。
3、机床主轴、刀柄和刀具系统的刚性会影响切削过程中的振动水平。如果主轴轴承状态不佳、刀柄夹持不牢或刀具悬伸过长,切削时可能产生振动,导致刀片受到交变载荷并出现微崩刃。缩短不必要的刀具悬伸、检查刀柄夹持状态以及合理选择刀具直径,有助于改善加工稳定性。
4、工件装夹不牢固也会降低刀片耐受度。工件在切削过程中发生微小位移,会使刀片受力不断变化,并可能造成局部过载。对于薄壁件和细长件,需要在保证定位精度的同时合理安排支承与夹紧位置,避免工件变形或振动影响刀具寿命。
七、如何根据刀片失效现象调整选型与工艺
1、如果刀片出现明显后刀面磨损,可以检查切削速度、加工时间、工件材料硬度以及刀片耐磨性能。对于磨粒磨损明显的工况,可评估采用耐磨性更合适的基体或涂层,同时检查工件表皮和夹杂物是否加剧磨损。
2、如果刀片频繁崩刃,应重点检查进给量、切削深度、机床刚性、工件装夹和刀片刃口强度。必要时可以选择韧性更适合的基体、强化刃口或调整切入方式,而不是一味提高刀片硬度。
3、如果刀片表面出现剥落或裂纹,需要结合失效位置判断原因。涂层局部剥落可能与涂层附着、刃口冲击或加工参数有关;热裂纹则可能与切削温度变化和冷却方式有关。应检查失效刀片的磨损形态,并通过小范围试切验证调整效果。
4、如果刀片发生塑性变形,通常需要关注高温下的刃口承载能力、切削速度和切削负荷。可以评估具有较好高温硬度的基体或涂层,同时适当降低加工负荷。具体调整仍应结合材料牌号和制造商提供的推荐参数进行验证。
5、刀片寿命评价应保持相对一致的条件。比较不同刀片时,应尽量控制工件材料、切削参数、装夹方式、冷却条件和磨损判定标准,记录加工时间、工件数量、表面质量以及刀片失效形式。这样才能判断耐受度改善是否来自刀片本身,还是由加工条件变化造成。
以下是您可能还关注的问题与解答:
Q:铣床刀片耐受度主要由什么决定?
A:主要受到基体材料的硬度与韧性、涂层性能、刃口结构、切削参数、工件材料、冷却润滑以及机床刚性等因素影响。不同工况的主要失效原因不同,需要针对实际磨损或破损现象进行判断。
Q:铣床刀片是不是越硬越耐用?
A:不一定。硬度较高通常有利于耐磨,但如果基体韧性或刃口强度不足,在断续切削、冲击载荷或机床振动条件下可能更容易崩刃。刀片选型需要兼顾硬度、韧性和加工稳定性。
Q:刀片有涂层是不是比没有涂层更耐用?
A:不能一概而论。涂层可以改善部分工况下的耐磨、抗氧化和抗黏附性能,但其效果与涂层类型、基体、工件材料及切削参数有关。铝合金等材料的加工还需要特别关注涂层表面特性和积屑瘤问题。
Q:铣床刀片频繁崩刃应该怎么处理?
A:可以检查进给量是否过大、切削深度是否过高、刀具悬伸是否过长、工件是否装夹牢固,以及刀片基体和刃口是否适合当前工况。若存在明显振动,应先改善机床、刀柄和工件的刚性,再评估刀片选型。
Q:如何判断铣床刀片是否需要更换?
A:可以根据后刀面磨损、刃口崩损、裂纹、塑性变形以及加工表面质量和尺寸变化进行判断。批量生产中宜依据零件质量要求和实际试验结果设定换刀标准,避免只凭加工时间或肉眼观察决定。
铣床刀片耐受度是基体材料、表面涂层、刃口结构与加工工况共同作用的结果。合理选型时,应先分析工件材料和主要失效形式,再匹配基体的硬度与韧性、涂层的耐磨与耐热特性,并优化切削速度、每齿进给量、切深、切宽以及冷却方式。通过规范装夹、控制振动、定期检查刀片磨损并记录加工数据,可以更准确地评估刀片寿命,提升铣削过程的稳定性和加工质量。