车削轴加工精度控制涉及装夹定位、加工基准、机床状态、刀具选择、切削参数以及测量修正等多个环节。轴类零件通常具有外圆、台阶、端面、槽、螺纹和锥面等结构,不同部位之间还存在同轴度、圆柱度、圆跳动和尺寸公差等要求。加工过程中任何一个环节出现偏差,都可能造成轴径尺寸超差、轴线偏移、圆跳动增大或表面质量下降。
要稳定控制车削轴加工精度,需要建立从毛坯定位到最终检测的全过程控制思路。装夹重点解决工件定位稳定性,基准选择决定各加工表面之间的位置关系,切削参数则直接影响切削力、热变形、刀具磨损和表面质量。将这些因素进行系统控制,才能使轴类零件的尺寸精度和位置精度保持在工艺要求范围内。
一、车削轴加工精度主要控制哪些指标
车削轴加工精度并不只是控制轴径尺寸。对于典型轴类零件,需要根据图纸要求关注尺寸精度、形状精度、位置精度和表面质量等指标。
尺寸精度主要包括轴径、长度、台阶高度、槽宽以及螺纹尺寸等。例如轴径要求较严时,需要控制刀具磨损、机床热变形和测量误差,避免加工尺寸逐渐偏离目标值。
形状精度主要包括圆度、圆柱度和直线度。轴类零件外圆如果存在明显的圆柱度误差,装配后可能出现局部间隙变化或旋转跳动。
位置精度则涉及不同轴段之间的同轴度、端面对轴线的垂直程度以及圆跳动等。对于阶梯轴、主轴类零件和传动轴,这类指标往往直接影响后续装配和旋转稳定性。
表面质量通常通过表面粗糙度等指标评价。精加工阶段应结合刀具状态、切削速度、进给量、切削深度和冷却润滑条件进行控制。
二、轴类零件装夹方式对加工精度的影响
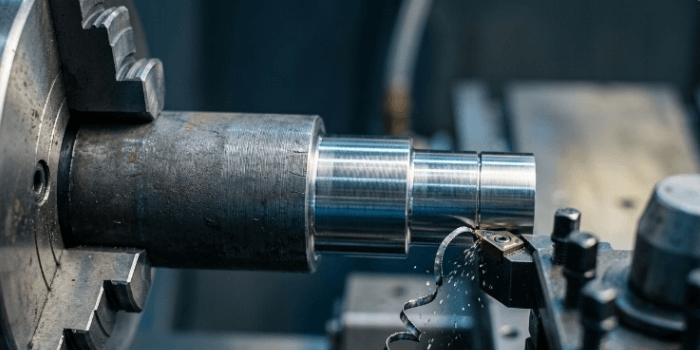
装夹是车削轴加工精度控制的重要环节。工件如果没有可靠定位,即使车床本身精度较高,也可能因为夹持偏斜、夹紧变形或定位基准不稳定造成加工误差。
常见装夹方式包括三爪卡盘装夹、四爪卡盘装夹、卡盘与顶尖配合装夹以及双顶尖装夹等。短轴和刚性较好的工件通常可以采用卡盘直接装夹;较长轴类零件则需要考虑顶尖、跟刀架或中心架对刚性的辅助作用。
采用卡盘装夹时,需要检查卡爪与工件接触是否可靠,并清理卡爪、工件外圆和定位端面的铁屑。夹持表面存在杂物,会使工件产生倾斜或局部受力,导致轴线位置发生变化。
薄壁轴、细长轴和刚性较弱的零件不能单纯依靠增加夹紧力来提高稳定性。夹紧力过大可能造成工件弹性变形,加工完成后松开工件又产生尺寸回弹。因此应根据工件直径、长度、材料和壁厚合理确定夹紧方式。
三、车削轴加工基准如何选择
加工基准是控制轴类零件各加工表面位置关系的重要依据。基准选择不合理,即使单个外圆尺寸符合要求,也可能造成不同轴段之间的同轴度误差。
轴类零件通常以中心轴线作为主要设计基准。对于需要保证多个外圆同轴的零件,应尽量在统一的定位基准下完成主要外圆加工,减少重复装夹带来的定位误差。
采用两端中心孔作为定位基准时,可以通过双顶尖装夹完成多段外圆、台阶和端面的连续加工。这种方式有利于保持工件旋转中心稳定,适用于长度较大、同轴度要求较高的轴类零件。
如果工件中心孔本身存在偏差,那么后续加工精度也会受到影响。因此中心孔加工不能简单看作辅助工序,应控制中心孔的位置、角度和表面状态,并保证顶尖与中心孔之间能够稳定接触。
四、车床主轴与夹具精度需要重点检查
车床主轴旋转精度直接影响轴类零件的加工结果。主轴回转误差较大时,会在工件外圆表面形成周期性尺寸变化,并可能导致圆跳动和圆柱度误差。
实际生产中需要关注主轴端部的径向跳动、轴向窜动以及主轴轴承运行状态。对于精加工工序,还应检查卡盘、夹具和定位附件自身的精度,避免将夹具误差带入工件。
卡盘安装面、卡爪和定位台阶应保持清洁。卡盘反复使用后,卡爪接触面可能产生磨损,导致不同工件的夹持重复性下降。出现装夹后工件跳动不稳定时,应从工件、卡爪、卡盘安装状态和主轴回转精度几个方面逐项排查。
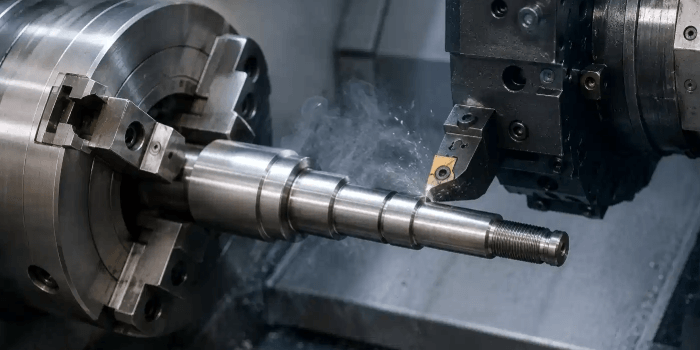
加工细长轴时,顶尖、中心架和跟刀架的调整同样重要。辅助支撑位置不合理或者支撑压力过大,都可能改变工件受力状态,使加工过程中产生弯曲变形。
五、车削刀具状态对轴加工精度的影响
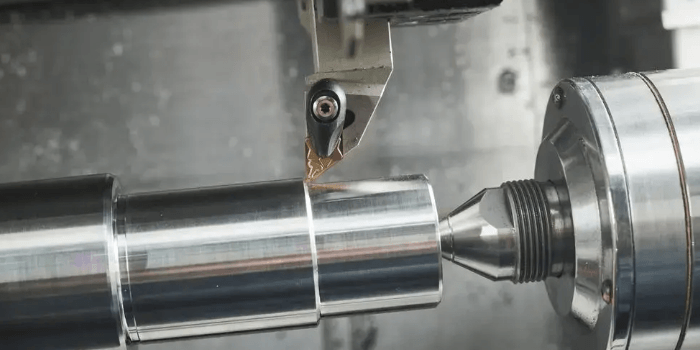
刀具几何参数、刀尖状态和磨损程度都会影响车削轴加工精度。刀具磨损后,实际切削位置发生变化,容易出现加工尺寸逐渐偏小或偏大的现象,具体方向取决于刀具类型、加工方式和磨损位置。
精加工外圆时,应保证刀尖高度与工件旋转中心的相对位置合理。刀尖位置偏高或偏低,会改变实际切削角度和切削受力状态,对尺寸、表面粗糙度以及端面加工质量产生影响。
刀具悬伸长度也需要控制。悬伸过长会降低刀具系统刚性,在切削力作用下容易发生振动和弹性偏移。对于精密轴类加工,应在满足加工空间的前提下缩短刀具悬伸。
刀具安装后的径向跳动也需要检查。刀具位置不稳定,会使实际切削深度产生变化,尤其在精加工过程中容易表现为尺寸一致性下降和表面纹理异常。
六、切削参数如何影响车削轴加工精度
切削速度、进给量和切削深度是车削轴加工的重要工艺参数。参数组合会影响切削力、切削温度、刀具磨损以及工件变形,因此不能只追求较高的加工效率。
切削速度:切削速度提高后,单位时间内的切削作用增强,生产效率通常会提高,但切削温度和刀具磨损也可能增加。精加工轴类零件时,应根据工件材料、刀具材料、刀尖几何参数和冷却条件确定合理速度。
进给量:进给量直接影响刀具在工件表面的运动轨迹和切削负荷。进给量过大可能导致表面粗糙度增加,同时使切削力增大;精加工阶段通常需要根据目标表面质量适当降低进给量。
切削深度:粗加工阶段可以采用相对较大的切削深度提高材料去除效率,但应考虑工件刚性和机床功率。精加工阶段切削深度过小可能出现刀具挤压、摩擦或切削不稳定,需要结合刀具实际性能合理设置。
不同材料的轴类零件不能采用完全相同的参数。例如普通钢、合金钢、不锈钢、铝合金和铸铁的切削性能存在差异,应依据材料硬度、热导率、加工硬化倾向以及刀具材料进行调整。
七、粗车与精车需要采用不同的精度控制策略
轴类零件加工通常需要通过粗车、半精车和精车等工序逐步达到最终尺寸。粗加工的主要任务是快速去除余量并建立稳定的加工基准,精加工则重点控制尺寸、形状、位置和表面质量。
粗车阶段应避免一次切除过多材料导致工件产生明显热变形或夹持变形。对于余量不均匀的锻件、铸件和棒料,需要根据实际毛坯状态合理安排加工余量。
半精车阶段可以进一步改善外圆和端面的加工状态,为精车建立均匀余量。如果不同区域余量差异较大,精车时切削力变化明显,容易产生尺寸波动。
精车阶段应尽量保证加工系统稳定。刀具状态、机床温升、工件温度和测量条件都需要保持相对一致。对于尺寸要求较严的轴类零件,可以采用试切、测量、补偿和复测的方式逐步接近目标尺寸。
八、细长轴加工需要重点控制变形
细长轴由于长度与直径比例较大,刚性明显低于普通短轴。切削力、离心力、夹紧力和热量都会使工件产生不同程度的变形,因此细长轴的精度控制重点与普通轴类零件有所区别。
加工过程中可以采用尾座顶尖辅助支撑,并根据工件长度和刚性情况增加中心架或跟刀架。支撑位置应合理,既要提高工件刚性,又不能因为支撑力过大造成工件弯曲。
刀具切削刃保持锋利能够降低不必要的切削力。加工参数应结合工件刚性调整,避免过大的进给量和切削深度造成明显挠曲。
对于容易产生热变形的细长轴,还应控制连续加工时间和冷却条件。测量时应注意工件温度,避免刚加工完成时立即按照室温状态判断最终尺寸。
九、车削轴加工中的测量与尺寸补偿
加工精度控制不能只依靠机床和刀具,还需要通过测量结果形成加工反馈。轴径通常可以使用外径千分尺、外径量规等工具进行检测,具体测量工具应根据尺寸公差和检测要求选择。
测量前应清洁工件表面,去除切屑、油膜和毛刺。测量工具的测量面也应保持清洁,并按照正确的测量方法控制测量力,避免人为操作造成重复性误差。
对于同一轴段,可以在不同圆周方向和轴向位置进行多点测量。通过测量结果可以判断是单纯的尺寸偏差,还是圆度、圆柱度或装夹跳动问题。
当加工尺寸出现系统性变化时,应检查刀具磨损和机床热状态;如果不同位置尺寸差异明显,则需要进一步检查工件变形、机床几何精度、刀具刚性和装夹方式。根据检测结果进行刀具补偿或工艺调整,比单纯修改程序尺寸更加可靠。
十、车削轴加工精度控制的完整工艺思路
稳定控制车削轴加工精度,可以按照“毛坯检查—基准加工—可靠装夹—粗加工—半精加工—精加工—尺寸检测—误差修正”的思路建立工艺流程。
毛坯阶段需要检查材料状态、外径余量、弯曲程度以及端面状态。对于变形明显的棒料,应在工艺设计阶段考虑校直或预加工。
基准加工阶段重点控制中心孔、端面和定位外圆。后续多个工序如果能够使用统一基准,就可以减少重复定位造成的误差积累。
装夹阶段需要确认卡盘、顶尖、中心架和工件之间的接触状态。装夹完成后可以通过百分表等检测工具检查工件跳动,发现异常后再进行调整。
粗加工阶段主要解决余量和形状问题,半精加工阶段建立稳定的精加工余量,精加工阶段则重点控制最终尺寸和表面质量。每一道工序都应为下一道工序创造稳定条件,而不是将全部精度要求集中到最后一次切削。
检测阶段需要根据图纸要求选择对应的检测项目。对于高精度轴类零件,不能只测一个位置的直径,还应结合多个截面、多个方向以及轴向位置进行检测,从而判断尺寸偏差和形状误差的具体来源。
十一、不同车削轴加工误差的排查方法
如果轴径尺寸整体偏大或偏小,可以重点检查刀具补偿、刀具磨损、程序尺寸、测量方法以及机床热状态。
如果轴径沿轴向逐渐变化,应重点检查刀具运动轨迹、机床导轨状态、刀架刚性以及工件装夹和支撑方式,同时关注是否存在圆柱度误差。
如果加工后圆跳动较大,需要检查卡盘夹持状态、工件定位基准、中心孔、顶尖以及主轴回转精度。对于多次装夹加工的零件,还应检查不同工序之间基准是否发生变化。
如果表面出现明显振纹,则应从刀具悬伸、工件刚性、主轴状态、切削参数以及夹具刚性等方面排查。振动并不一定单纯由切削速度引起,整个“机床—夹具—刀具—工件”加工系统的动态刚性都可能产生影响。
如果加工过程中尺寸逐渐变化,应关注刀具磨损和工件温升。连续批量加工时,可以通过定期测量建立尺寸变化趋势,根据检测结果调整刀具补偿和换刀周期。
以下是您可能还关注的问题与解答:
Q:车削轴加工精度主要受哪些因素影响?
A:主要包括机床主轴和导轨精度、装夹定位、加工基准、刀具状态、切削参数、工件材料与刚性、热变形以及测量方法等。实际生产中应结合具体误差表现进行针对性排查。
Q:轴类零件为什么需要控制装夹跳动?
A:装夹跳动会直接改变工件实际旋转中心。如果工件定位中心与主轴旋转中心不一致,加工后的外圆位置精度和圆跳动就可能受到影响,因此精加工前需要检查装夹状态。
Q:车削细长轴如何减少加工变形?
A:可以采用顶尖、中心架或跟刀架提高支撑刚性,同时合理控制夹紧力、刀具悬伸、进给量和切削深度,并通过合理的粗精加工顺序减少切削力和残余应力带来的变形。
Q:车削轴精加工时为什么还要考虑工件温度?
A:金属材料受温度变化会产生热膨胀和收缩。工件刚加工完成时温度可能高于环境温度,如果直接测量并作为最终尺寸判断依据,可能产生一定的测量偏差。精度要求较高时,应尽量统一测量温度和测量条件。
Q:提高车削轴加工精度是不是只需要降低进给量?
A:不是。降低进给量只能改变部分切削条件,不能解决装夹偏差、机床几何误差、刀具磨损、工件变形等问题。提高精度需要从基准、装夹、刀具、参数、机床状态和检测方法多个环节进行控制。
车削轴加工精度控制是一项系统性的工艺工作。装夹决定工件是否稳定,基准决定各加工表面之间的位置关系,刀具和切削参数影响切削过程稳定性,机床状态决定加工运动精度,而测量与补偿则负责将加工结果反馈到工艺调整中。针对不同轴类零件建立合理的装夹方式、统一的加工基准、匹配的切削参数和规范的检测流程,才能持续降低尺寸、形状和位置误差,使车削轴加工过程保持稳定。