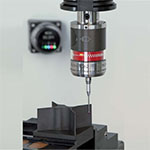
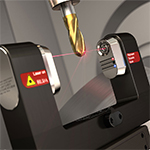
对刀仪验收是数控机床刀具测量系统投入使用前的重要质量确认环节,核心是验证对刀仪的安装状态、测量功能、重复定位能力、测量精度以及与机床数控系统之间的数据传输是否符合设备技术要求。验收不能只检查设备能否正常触发,还需要通过标准刀具、标准量块或经校准的测量基准进行精度验证,并结合实际机床坐标系检查测量结果是否能够正确用于刀具长度、刀具直径及刀具磨损补偿。
一、对刀仪验收前需要确认哪些资料
对刀仪到货后,验收人员需要先核对设备型号、测量范围、安装形式、触发方式、重复精度以及接口配置等技术资料。不同类型对刀仪的性能指标差异较大,不能直接采用统一数值判断是否合格。实际验收应以采购技术协议、设备说明书、制造商出厂检验文件以及相关计量要求作为主要依据。
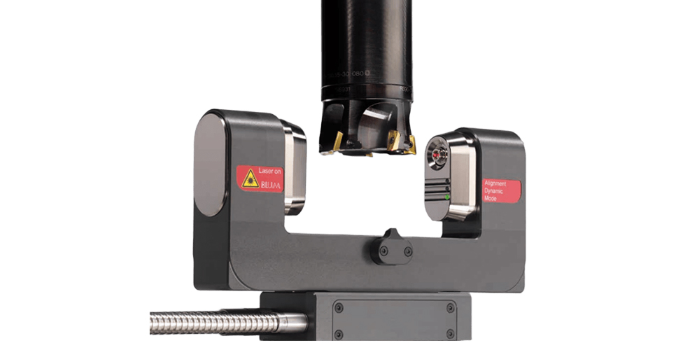
对于机床内置式对刀仪,还需要确认安装位置与机床结构是否匹配,包括安装底座、保护结构、测量臂运动空间以及刀具与对刀仪之间是否存在干涉。固定式对刀仪则需要检查安装面的平面度、安装刚性和定位基准,避免由于机械安装偏差造成测量结果变化。
验收资料还应包括对刀仪的出厂检验报告、校准证书或者检测记录。对于涉及精密加工的设备,需要确认报告中的测量条件、测量方法和指标定义,避免将重复精度、测量精度和分辨能力混为同一概念。
二、对刀仪外观和机械安装如何验收
外观验收主要检查对刀仪本体、测量触发部件、防护罩、连接线缆以及安装附件是否存在运输损伤。测量触点、测量球或者接触面如果存在磕碰、划伤和明显污染,可能影响后续测量稳定性,应在精度测试前进行处理。
安装状态检查是对刀仪验收的重要环节。对刀仪底座需要可靠固定,测量机构不能存在明显松动。使用百分表或其他合适测量工具检查安装后的基准位置,可以判断机床运动过程中对刀仪是否发生异常位移。
对于摆臂式对刀仪,还需要检查测量臂展开、收回动作是否顺畅,工作位置是否稳定。对于固定式对刀仪,需要检查刀具接触路径和测量空间,确保最大规格刀具、最小规格刀具以及不同刀具长度条件下均不会与非测量部件发生干涉。
三、对刀仪功能验收应该检查哪些项目
功能验收可以从通电、信号触发、复位、报警和数据传输几个方面进行。对刀仪正常工作时,刀具接触测量部件后应产生稳定的触发信号,机床数控系统能够正确识别测量状态,并按照规定程序执行后续动作。
需要检查对刀仪信号是否存在误触发、漏触发或者触发延迟异常。可以让标准刀具按照规定速度从不同方向接触测量部件,通过多次重复动作观察触发状态。测试过程中需要严格控制进给速度,避免刀具冲击测量部件。
自动对刀功能还需要验证测量程序是否完整,包括快速定位、减速接近、测量触发、退刀、数据计算以及刀具补偿写入等步骤。任何一个环节的坐标方向或参数设置错误,都可能导致对刀结果出现系统性偏差。
四、对刀仪重复精度如何进行验收
重复精度是对刀仪验收时需要重点关注的指标之一。其基本测试思路是使用同一标准刀具,在相同测量条件下进行多次重复测量,比较各次测量结果之间的离散程度。
测试时应保持刀具装夹状态、主轴转速、接触方向和测量速度一致。通常需要进行多次重复测量,并记录每一次触发位置。如果各次测量值集中程度较高,说明系统重复测量稳定性较好;如果数据离散明显,则需要进一步检查对刀仪安装刚性、测量触发机构、刀柄跳动以及机床轴定位状态。
需要注意的是,重复精度并不等于绝对测量精度。同一个标准刀具多次测量结果非常接近,只能说明重复性较好。如果标准刀具本身的实际尺寸与系统设定基准存在偏差,测量结果仍然可能存在系统误差。
五、对刀仪测量精度如何进行验证
对刀仪测量精度验证需要建立可靠的参考尺寸。常用方法是使用经过校准的标准件或标准刀具进行比对测量,然后将对刀仪测量结果与参考值进行比较。对于刀具长度测量,需要重点验证轴向测量结果;对于刀具直径测量,还需要检查径向测量结果。
刀具长度验证可以选择具有已知长度的标准刀具,将标准长度作为参考值,通过机床对刀程序进行多次测量。需要记录测量结果,并计算测量值与参考值之间的差值。若差值超出设备技术协议规定的允许范围,则需要检查对刀仪标定参数、机床坐标系以及安装基准。
刀具直径测量则需要重点关注刀具旋转状态和测量方向。对于旋转测量方式,需要考虑刀具刃口形状、刀具跳动以及主轴旋转状态对测量结果的影响。不同刀具结构不能简单采用同一种验证方法。
六、对刀仪与机床坐标系统如何验收
对刀仪最终测量结果需要能够正确转换到机床坐标体系,因此坐标关系验收十分重要。安装完成后,需要确认对刀仪测量基准与机床机械坐标、工件坐标以及刀具补偿参数之间的对应关系。
可以通过标准刀具进行对刀测试,记录对刀仪测量值与机床实际刀具补偿值之间的关系。如果每次测量都存在方向一致的固定偏差,应检查对刀仪基准高度和机床参数设置;如果偏差随测量方向发生变化,则需要进一步检查对刀仪安装位置和机床轴运动精度。
对于数控加工中心,还需要验证主轴定位状态和刀柄重复装夹精度。刀具每次装入主轴后,刀柄端面、锥柄以及拉紧机构的定位状态都会影响刀具实际位置。如果忽略这些因素,仅检查对刀仪自身触发精度,无法完整评价整套刀具测量系统的实际性能。
七、对刀仪验收中的动态精度怎么验证
静态测量合格并不意味着实际加工过程中一定具有相同测量表现。动态验收需要模拟正常生产状态,让主轴按照实际对刀程序运行,检查不同转速、接近速度和测量循环下的数据变化。
刀具旋转测量时,需要关注主轴转速对测量结果的影响。刀具高速旋转可能产生离心效应、主轴振动以及刀具跳动变化,因此动态测量结果与静态测量结果存在差异时,需要进一步分析具体原因。
动态验收还可以选择不同长度、不同直径以及不同刀具材料的刀具进行测试。通过多个规格刀具验证测量范围,可以判断对刀仪在实际加工条件下是否存在明显的范围性误差。
八、对刀仪验收时如何判断误差来源
对刀仪测量结果出现偏差后,不应直接判定对刀仪本体不合格。误差可能来自对刀仪、刀具、刀柄、主轴、机床运动轴以及测量程序等多个环节。
如果重复测量结果离散较大,可以优先检查对刀仪安装刚性、触发机构状态、刀柄重复定位以及主轴状态。如果重复性良好但整体偏差稳定,则应重点检查对刀仪标定值、安装基准高度和坐标参数。
如果测量误差随着刀具长度或直径变化而变化,则需要进一步判断是否存在比例误差、测量范围误差或者刀具自身几何误差。通过改变标准件尺寸并进行多点测量,可以帮助区分固定偏差和随量程变化的误差。
九、对刀仪验收记录应该包含哪些内容
完整的验收记录应包含设备型号、编号、安装位置、验收日期、环境条件、测试设备、标准件信息以及测量人员等基本信息。精度测试部分应记录标准值、测量值、偏差和重复测量结果。
对于自动对刀系统,还应记录测量程序版本、相关机床参数和补偿参数。这样当设备后续出现测量异常时,可以通过历史数据判断误差是逐渐变化还是在某次参数修改后突然出现。
验收完成后,应形成明确的验收结论,并保存制造商资料、校准文件和现场测试记录。涉及精密加工生产线时,还可以将对刀仪验收结果纳入机床精度管理档案,作为后续周期性检查的基准数据。
以下是您可能还关注的问题与解答:
Q:对刀仪验收主要验收哪些项目?
A:主要包括外观与安装状态、触发功能、重复精度、测量精度、刀具长度测量、刀具直径测量、坐标数据传输以及自动对刀程序等项目。具体验收指标应以设备技术协议和制造商技术文件为依据。
Q:如何验证对刀仪的测量精度?
A:可以使用经过校准的标准刀具或标准件作为参考,通过多次测量获得对刀仪测量值,再将测量值与参考值进行比较。验证时需要明确测量条件和允许偏差,不能仅凭一次测量结果判断。
Q:对刀仪重复精度和测量精度有什么区别?
A:重复精度主要反映相同条件下多次测量结果的一致程度,测量精度则关注测量结果与真实值或参考值之间的接近程度。重复性好并不代表绝对测量误差一定小。
Q:对刀仪测量不准应该检查什么?
A:可以从对刀仪安装状态、触发机构、标准刀具、刀柄跳动、主轴定位、机床坐标参数、对刀仪标定值以及测量程序等方面逐项排查。固定偏差和随机波动通常对应不同的故障方向。
Q:对刀仪验收后还需要定期检查吗?
A:需要。对刀仪长期使用后可能受到碰撞、污染、磨损和安装状态变化影响。可以根据设备使用频率和精度要求制定周期性检查计划,并通过标准刀具进行重复性验证,及时发现测量结果漂移。
对刀仪如何验收,核心不是单独检查设备能否触发,而是建立从机械安装、功能运行、标准件验证到机床坐标补偿的完整验证流程。验收时应分别评价重复性和测量准确程度,并将对刀仪本体、刀柄、主轴、机床运动轴以及测量程序作为一个完整系统进行检查。对于精密数控加工设备,应保存验收原始数据和基准测量结果,为后续周期校验、故障排查和刀具补偿精度管理提供依据。