机床几何测量系统是用于获取机床各运动部件几何误差、空间位置偏差及相关状态信息的测量与分析系统,主要服务于机床精度检测、误差辨识、精度补偿和加工质量控制。与单独使用千分尺、百分表进行局部检测不同,机床几何测量系统通常需要将测量传感器、数据采集、误差分析、机床坐标系以及补偿控制等环节结合起来。在配置完整的情况下,还可以与数控系统形成测量、计算、补偿和再验证的闭环,为高精度加工提供数据基础。
一、机床几何测量系统主要由哪些部分组成
机床几何测量系统的基本架构可以划分为测量感知层、数据采集层、误差分析层和控制补偿层。测量感知层负责获取机床运动过程中的位置、直线度、垂直度、平行度、回转误差以及空间几何偏差等数据;数据采集层负责对传感器信号进行采集、转换和同步;误差分析层负责建立误差模型并识别主要误差来源;控制补偿层则根据计算结果将允许的补偿数据写入相应控制环节。
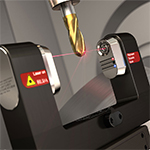
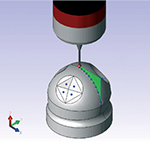
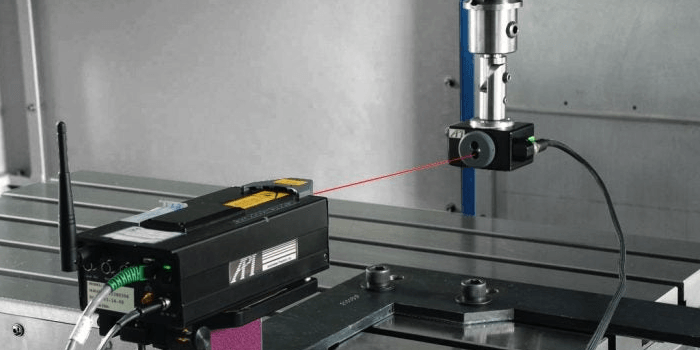
测量传感器是整个系统获取原始数据的基础。实际应用中可以根据测量项目采用激光干涉测量设备、电子水平仪、直线度测量设备、精密球杆以及高精度位移传感器等。不同设备对应不同的测量对象,不能用一种传感器覆盖所有几何精度项目。
数据采集模块需要保证测量信号与机床运动状态之间具有明确的对应关系。对于自动化测量过程,还需要记录机床坐标位置、运动方向、测量时间以及传感器输出值,使后续误差分析能够建立测量位置和误差值之间的对应关系。
二、机床几何测量系统主要测量哪些误差
机床几何误差通常包括直线轴的位置误差、直线度误差、相互垂直度误差、平行度误差以及回转轴相关几何误差。以三轴数控机床为例,三个直线运动轴之间的空间几何关系会直接影响刀具相对于工件的位置精度。
直线度误差反映运动部件沿某一方向运动时,其实际轨迹偏离理想直线的程度。直线度误差可能与导轨制造误差、装配状态、基础变形以及运动部件受力变化有关。测量时通常需要分别考察水平面和垂直面方向的偏差。
垂直度和平行度属于机床各运动轴之间的相对几何关系。例如立式加工中心的三个直线轴如果存在明显的垂直度偏差,在进行空间插补运动时可能形成位置误差,进一步影响孔系位置、平面轮廓以及多轴联动加工精度。
回转轴的几何误差还可能包括轴向窜动、径向跳动和倾斜误差等。对于配置回转工作台或摆动轴的机床,需要将回转轴几何关系纳入整体测量系统,否则单独评价直线轴并不能完整反映整机空间定位能力。
三、机床几何测量系统如何建立测量基准
几何测量必须建立稳定、明确的参考基准。测量基准可以来自机床本身的基准结构,也可以通过精密测量设备建立外部参考。在实际检测中,需要明确机床坐标系、测量坐标系和被测运动方向之间的关系。
测量过程中如果基准本身存在较大误差,采集到的数据就可能同时包含基准误差和机床误差。因此,高精度几何测量需要对测量设备进行状态确认,并按照相关标准要求进行安装、调平和校准。
机床安装状态也会影响几何测量结果。地脚受力不均、床身变形、基础沉降以及机床水平状态变化都可能改变导轨之间的空间关系。对于大型机床,进行几何精度检测之前通常需要确认设备安装状态稳定,并使机床达到规定的热稳定条件。
四、机床几何测量系统中的数据采集与误差建模
测量数据并不是简单地进行平均处理,而需要结合机床运动结构建立误差模型。对于一个直线运动轴,可以将实际运动位置与理论位置之间的差异作为位置误差进行分析;当多个运动轴组合运动时,还需要考虑各轴之间的几何耦合关系。
机床空间误差通常具有多来源特征。例如某个坐标位置出现尺寸偏差,可能与定位误差、直线度误差、垂直度误差、主轴偏摆或者热变形共同有关。因此,几何测量系统需要通过不同测量项目获取具有区分度的数据,再利用误差模型进行误差分离和参数辨识。
数据采集精度需要与被测机床精度相匹配。如果测量设备本身的误差水平与机床待检测误差处于相同数量级,就可能降低检测结果的可信度。精密机床测量通常需要根据目标精度合理选择测量设备,并对环境温度、振动和气流等因素进行控制。
五、机床几何测量与在机测量有什么区别
传统机床几何精度检测往往在机床停机状态下进行,由专业测量人员使用相应测量设备完成检测。这类方法能够较系统地评价机床几何精度,但通常需要占用设备停机时间,而且检测结果与实际加工状态之间仍存在一定差异。
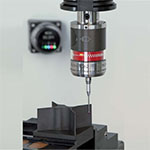
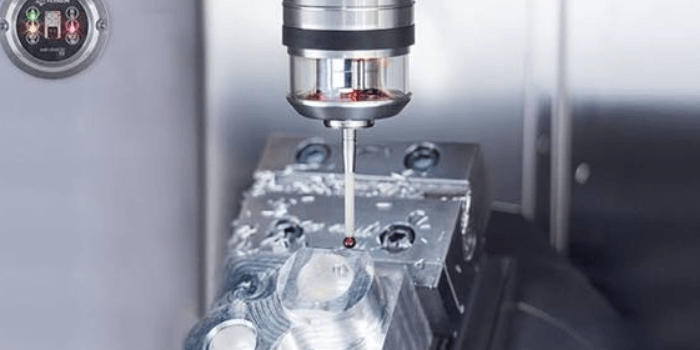
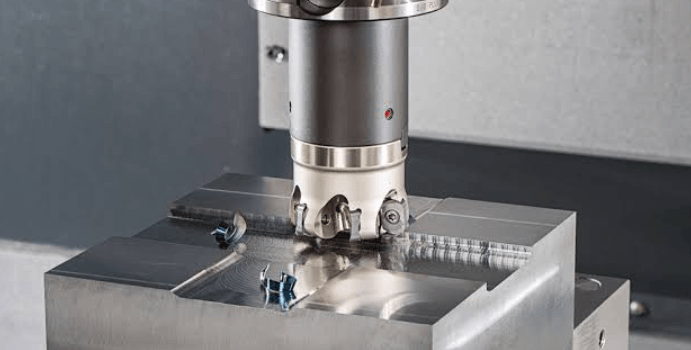
在机测量则是在机床工作空间内直接获取工件、刀具或机床运动状态相关数据。通过测头、位移传感器或其他测量装置,可以在加工过程中或者加工间隙进行尺寸检测。其价值在于能够将实际加工状态下获得的测量数据反馈到加工控制流程。
机床几何测量系统与在机测量并不是完全相同的概念。几何测量主要关注机床自身运动精度和几何关系,在机测量则更多关注工件尺寸、位置以及加工状态。两者结合后,可以建立从机床几何误差到工件实际尺寸之间的数据关联。
六、机床几何测量如何形成测量闭环控制
测量闭环控制通常包含测量、数据处理、误差判断、补偿执行和再次测量几个环节。机床执行规定运动轨迹后,测量系统采集实际运动结果;软件根据测量值与理论值之间的差异计算误差参数,再根据机床控制系统允许的补偿方式生成对应补偿数据。
补偿并不是简单地把测得的误差数值直接反向输入机床。不同误差对应不同补偿对象,例如定位误差可以通过位置补偿进行修正,而直线度、垂直度等空间几何误差则可能需要建立更加复杂的误差模型。补偿方式还受到数控系统功能和机床制造商参数结构的限制。
补偿执行后需要重新进行验证测量。如果补偿前后数据没有明显改善,需要检查测量基准、传感器安装、补偿方向、参数单位以及误差模型是否正确。通过重复测量验证补偿效果,才能形成具有实际意义的闭环控制过程。
七、机床几何测量系统中的关键技术有哪些
多传感器协同测量是机床几何测量系统的重要技术方向。不同传感器可以分别承担位置、角度、直线度和空间几何关系测量任务,再通过统一坐标体系进行数据融合。这样可以减少单一测量手段的局限,提高对复杂误差来源的识别能力。
误差分离与参数辨识也是系统的关键环节。机床实际测得的误差通常不是某一个部件单独造成的,需要利用多位置、多方向和多工况测量数据建立数学模型,从综合误差中辨识出具有代表性的几何误差参数。
温度补偿对于高精度机床尤其重要。机床运行过程中,主轴电机、丝杠、轴承和液压系统等都会产生热量,使结构件产生热伸长和热变形。如果测量系统只考虑室温条件下的几何误差,而忽略运行过程中的热状态,补偿结果可能无法完全反映实际加工状态。
测量数据与数控系统之间的数据通信也是闭环控制的重要基础。测量系统需要按照明确的数据格式、坐标关系和单位体系向控制系统提供补偿信息,同时需要防止异常测量值直接进入机床补偿参数,避免错误数据对加工造成影响。
八、机床几何测量系统实施时需要注意什么
测量设备安装必须保证可靠。激光测量设备、位移传感器和精密标准件在安装过程中如果发生位置偏移,可能使测量结果产生系统性误差。测量前应检查设备状态、安装位置和测量方向,并根据相应技术规范完成校准。
环境条件需要保持稳定。温度变化会影响机床结构和测量标准件的尺寸,地面振动可能影响高分辨率测量设备,灰尘和油污则可能影响精密接触测量。因此,高精度几何测量通常需要在受控环境中进行。
测量路径也需要合理设计。测量点过少可能无法充分描述机床运动误差,测量点过多又会增加检测时间和数据处理量。对于需要进行误差建模的测量任务,应根据机床结构和误差模型确定具有代表性的测量位置。
补偿参数修改必须建立权限和验证机制。特别是在自动闭环测量系统中,应对异常数据进行判断,并保留补偿前后的测量记录。涉及重要加工任务时,可以通过标准件或已知尺寸工件进行验证,确认补偿后的机床状态符合工艺要求。
九、机床几何测量系统如何服务精密加工
机床几何测量系统可以为设备精度维护提供量化数据。通过周期性测量定位精度、直线度、垂直度和回转精度,可以观察机床精度随使用时间产生的变化,从而为维修、调整和精度补偿提供依据。
对于精密加工企业,可以将机床几何测量数据与工件检测数据关联起来。例如工件孔位出现稳定方向偏差时,可以结合机床各轴定位和几何测量数据分析偏差来源。这样能够减少单纯依靠加工结果反复调整工艺参数的情况。
在自动化生产环境中,机床几何测量系统还可以与在机测量、刀具检测和加工过程监测结合,逐步形成设备状态感知、误差分析和加工修正的数据链路。实际应用中需要根据机床控制系统能力和加工精度要求确定闭环程度,不宜脱离设备条件盲目增加系统复杂度。
以下是您可能还关注的问题与解答:
Q:机床几何测量系统主要测量什么?
A:主要用于测量机床运动轴的位置误差、直线度、垂直度、平行度以及回转轴相关几何误差,也可以根据设备结构扩展到主轴和空间几何精度检测。
Q:机床几何测量和在机测量是一回事吗?
A:不是。机床几何测量主要评价机床自身运动和几何关系,在机测量主要是在机床上对工件尺寸、位置或加工状态进行测量。两类技术可以结合使用,形成更加完整的精度控制体系。
Q:机床几何误差测量后可以直接进行补偿吗?
A:不能简单理解为测完误差就直接输入补偿值。需要根据误差类型建立对应模型,并确认数控系统支持的补偿方式、方向和参数单位,补偿后还需要重新测量验证。
Q:温度会影响机床几何测量结果吗?
A:会。机床结构件和测量标准件都会受到温度变化影响。精密测量时需要关注环境温度和机床热状态,并按照相应测量规范进行温度控制或热误差修正。
Q:机床几何测量系统适合哪些设备?
A:适用于数控车床、加工中心、磨床、龙门机床以及配置回转轴的多轴机床等。设备精度越高、结构越复杂,对几何误差测量和空间误差分析的需求通常越明显。
机床几何测量系统的核心价值在于将机床运动误差转化为可采集、可分析和可验证的数据。完整系统通常涉及测量传感器、数据采集、坐标基准、误差建模、补偿执行和结果验证等环节。将几何测量与在机测量结合后,可以进一步建立从机床状态到实际加工结果的闭环控制体系。实际建设过程中,应根据机床结构、数控系统功能、目标加工精度和生产环境选择测量方案,并通过规范的测量与复测流程保证数据具有工程应用价值。