量具的表面处理主要用于改善测量工具表面的耐磨性、防锈性、耐腐蚀性和使用稳定性,同时兼顾测量面的尺寸精度与表面粗糙度。常见处理方式包括发黑、镀铬、镀镍、镀硬铬、磷化、氮化以及精密测量面研磨、抛光等。不同量具的表面处理方案并不相同,游标卡尺、千分尺、百分表、量块、量规等产品需要根据基体材料、接触频率、测量精度和使用环境选择合适工艺。
一、量具为什么需要进行表面处理
量具在长期使用过程中会受到手汗、水分、切削液、粉尘和摩擦等因素影响。金属表面一旦发生锈蚀或磨损,不仅会影响外观,还可能改变测量面的几何状态,进而影响测量结果。
对于游标卡尺、千分尺等经常接触工件的量具,测量面会反复与被测工件接触。如果表面硬度不足,长期滑动或夹持可能产生磨损。对于量块、塞规、环规等精密量具,测量面尺寸变化通常更加敏感,需要通过材料选择、热处理和表面处理共同控制耐磨性能。
表面处理还可以改善量具在潮湿、含盐或存在工业污染物环境中的耐腐蚀能力。不过,表面处理并不能替代正确的清洁、干燥和防锈维护,实际使用中仍需要建立规范的保养制度。
二、量具常见的表面处理方式有哪些
量具表面处理需要根据基体材料和功能部位确定。常见方法包括化学转化膜处理、电镀、表面硬化处理以及机械精整等。不同工艺形成的表面层厚度、硬度、耐腐蚀性能和尺寸影响存在差异。
发黑和磷化属于常见的化学转化膜处理方式,可以在钢铁表面形成保护膜。电镀则包括镀镍、镀铬等工艺,可以通过表面金属层改善耐腐蚀性和耐磨性能。对于需要较高表面硬度的钢制零件,还可以采用氮化等表面强化处理。
量具的工作面通常还需要经过精磨、研磨或抛光等精密加工,使表面达到相应的尺寸精度和粗糙度要求。需要注意的是,机械精整主要解决表面几何质量,并不等同于防锈处理。
三、发黑处理适合哪些量具结构
发黑处理是在钢铁材料表面形成黑色氧化膜的工艺,常用于需要一定防护能力且对表面外观有要求的钢制零件。经过处理后,表面形成的氧化膜较薄,通常还需要配合防锈油使用,以提高实际防护效果。
发黑层本身并不属于高耐磨涂层,因此对于频繁滑动或高负荷接触的测量面,不宜简单依靠发黑处理解决耐磨问题。量具的非工作表面、工具结构件等位置可以根据材料和使用环境采用相应发黑工艺。
对于精密量具而言,表面处理后的尺寸变化需要受到控制。涉及配合尺寸和测量基准面的部位,需要根据工艺要求评估处理层对尺寸的影响。
四、镀铬处理兼顾耐磨与防腐需求
镀铬是量具及精密机械零部件中较常见的表面处理方式之一。铬层具有较好的硬度和耐腐蚀性能,可以降低部分使用环境下的表面磨损和腐蚀风险。
装饰性镀铬与硬铬的功能存在差异。硬铬通常更加关注耐磨性、硬度和使用寿命,适用于存在摩擦或需要表面强化的部件。实际镀层厚度需要根据基体材料、尺寸精度和使用要求确定,精密量具不能简单套用普通机械零件的镀层参数。
镀铬过程中需要关注镀层均匀性、结合力和尺寸变化。对于量具测量面,如果采用电镀处理,需要在后续工艺中控制镀层厚度和表面状态,避免因处理层不均匀影响测量精度。
五、镀镍处理主要用于提高耐腐蚀能力
镀镍可以在钢铁等基体表面形成镍层,主要用于改善耐腐蚀性能,同时具有一定的耐磨和装饰作用。对于需要长期接触潮湿空气或工业环境的量具结构件,可以根据实际工况考虑镀镍处理。
镀镍工艺类型较多,包括电镀镍和化学镀镍等。化学镀镍可以通过化学还原方式形成较为均匀的镀层,在复杂形状零件上具有一定应用价值。实际采用哪种工艺,需要结合基体材料、尺寸精度、表面硬度和防护要求确定。
精密量具使用镀镍工艺时,同样需要关注镀层厚度对尺寸的影响。对于非测量面,防护性通常是主要考虑因素;对于精密配合或测量区域,则需要进一步考虑尺寸公差和后续精加工要求。
六、磷化处理主要用于防锈和改善涂层附着
磷化属于化学转化膜处理,通过化学反应在金属表面形成磷酸盐膜。磷化膜能够改善钢铁表面的防护性能,并可以作为后续涂油或涂装的基础。
磷化膜本身的耐磨能力有限,对于量具高频摩擦工作面通常需要结合其他表面强化措施。其优势更多体现在非测量结构表面的防锈和工艺适配方面。
在量具制造中,如果产品长期处于仓储环境或运输环境,还需要结合包装、防锈油和湿度控制进行综合防护。单独依赖磷化层并不能保证长期储存过程中完全不发生锈蚀。
七、氮化处理用于提高钢制零件表面硬度
氮化是一种常见的表面化学热处理方法,通过向钢材表层引入氮元素,使表面形成具有较高硬度的硬化层。氮化后的工件通常具有较好的耐磨性和抗咬合能力。
对于部分需要长期摩擦或尺寸稳定的钢制量具零部件,可以根据材料成分、使用载荷和精度要求评估氮化工艺。氮化工艺需要控制处理温度、时间和材料适应性,不能对所有量具材料直接采用相同工艺。
量具属于精密产品,表面强化处理不仅要考虑硬度,还要关注处理后的变形和尺寸变化。高精度测量件如果需要采用热处理工艺,应在制造工艺阶段预留合理的精加工余量和稳定化处理过程。
八、量具测量面为什么更重视研磨与抛光
量具的测量面直接参与尺寸获取,因此其表面处理不能只关注防锈和耐磨,还必须控制平面度、平行度、圆度、尺寸精度以及表面粗糙度等几何参数。
量块等精密量具通常需要经过精密研磨,使测量面具有较高的平面度和较好的表面质量。千分尺测砧和测微螺杆的测量面同样需要经过精密加工,以保证测量接触状态稳定。
抛光可以降低表面微观粗糙程度,但并不是表面越光亮就代表测量精度越高。精密量具需要根据产品标准和使用功能控制表面状态,过度抛光可能改变尺寸或几何形状,因此需要将表面粗糙度与尺寸精度结合考虑。
九、不同量具的表面处理思路有什么区别
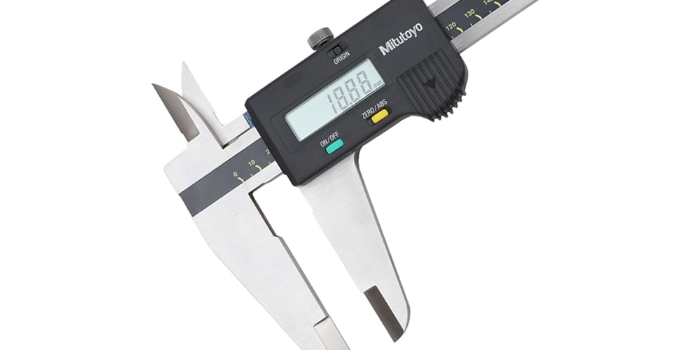
游标卡尺通常包含尺身、游标、内外测量爪和深度尺等结构。尺身表面可以根据材料和产品要求采用防腐处理,而测量爪工作面则需要重点控制耐磨性和几何精度。
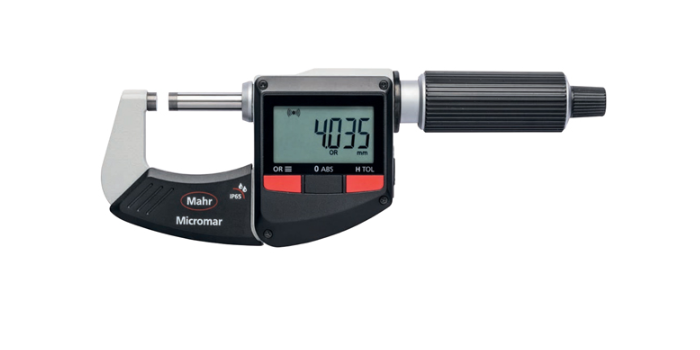
千分尺的测砧和测微螺杆端面属于直接测量区域,需要重点保证测量面精度和耐磨性能。外壳、尺架等非工作区域则可以根据防锈、外观和使用环境选择相应表面处理。
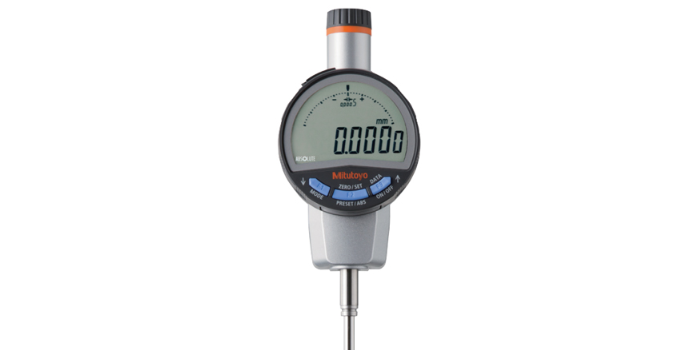
百分表等精密指示量具包含壳体、测杆、测头和内部传动机构。测杆属于高频运动部件,需要兼顾表面硬度、耐磨性和运动配合精度;壳体主要考虑防腐蚀和防护性能。
十、量具表面处理后的防锈与耐磨控制要点
表面处理完成后,量具仍需要进行规范使用和维护。使用过程中应避免量具长期接触水分、汗液和具有腐蚀性的介质,测量完成后应清除测量面和外表面的污染物,并按照产品要求进行防锈处理。
精密测量面不宜随意使用粗糙布料、砂纸或普通研磨材料擦拭,否则可能改变测量面的几何状态。对于已经出现明显锈斑、划伤或测量异常的量具,应停止用于关键尺寸检测,并通过专业检定或校准判断是否还能继续使用。
仓储环境也会影响量具表面状态。长期存放时应控制环境湿度,避免量具直接接触潮湿地面或腐蚀性气体。对于钢制精密量具,可以结合防锈油、防锈纸、防潮包装等方式进行综合保护。
以下是您可能还关注的问题与解答:
Q:量具表面处理主要是为了防锈吗?
A:防锈是重要目的之一,但并不是全部。量具表面处理还可能用于提高耐磨性、耐腐蚀性、表面硬度和使用稳定性,同时需要满足测量面的尺寸和几何精度要求。
Q:量具可以采用镀铬处理吗?
A:可以根据量具材料、结构和使用部位选择镀铬工艺。对于非测量结构件,镀铬可以用于改善表面防护;涉及测量面的部位,则需要重点控制镀层厚度、均匀性以及处理后的尺寸变化。
Q:量具表面发黑后还需要涂防锈油吗?
A:通常仍需要根据使用环境采取防锈措施。发黑形成的氧化膜可以提供一定防护,但其自身的防锈能力有限,配合适当防锈油能够增强储存和使用过程中的防护效果。
Q:量具测量面能不能随便抛光?
A:不能。测量面属于精密工作区域,随意抛光可能改变尺寸、平面度或其他几何参数。出现锈蚀或划伤时,应根据量具类型和精度等级交由具备相应能力的人员进行处理和精度确认。
Q:量具如何同时做好防锈和耐磨?
A:需要从材料、热处理、表面处理、精密加工和日常维护多个环节综合控制。摩擦频繁的工作面重点关注硬度和耐磨性,非工作表面重点关注防腐蚀,同时通过清洁、干燥、防锈和规范存放降低腐蚀风险。
量具的表面处理需要围绕测量功能进行设计,不能单纯追求表面硬度或外观。钢制量具的非工作表面可以根据环境采用发黑、磷化、镀镍等防护方式,存在摩擦的部件可以结合镀硬铬、氮化等表面强化工艺,而精密测量面则更重视研磨、抛光和尺寸稳定性。实际制造和维护过程中,应根据量具材料、精度等级、接触方式和使用环境选择对应方案,并配合清洁、防锈及周期性精度检查,维持量具长期使用状态。