三坐标测量机的重复精度,是评价测量系统在相同测量条件下对同一被测特征进行多次测量时,测量结果保持一致程度的重要指标。实际重复精度并不只取决于三坐标测量机本体,还与测量程序、测头系统、测针配置、工件装夹、环境温度、操作方法以及数据处理方式有关。对于尺寸、形位公差和复杂曲面的精密测量,需要从设备状态、测量环境和操作流程多个环节进行控制。
一、三坐标测量机重复精度是什么意思
三坐标测量机重复精度可以理解为在相同测量条件下,对同一工件、同一特征、同一测量程序进行多次测量时,各次测量结果之间的离散程度。重复测量结果越集中,说明测量过程的重复性越稳定。
需要区分重复精度与测量准确度。重复精度关注的是多次测量结果之间的一致性,而准确度关注测量结果与被测量真实值之间的接近程度。一台测量设备可能具有较好的重复性,但如果存在系统误差,测量结果仍可能偏离真实值。
实际评价三坐标测量机重复精度时,通常需要规定测量环境、工件状态、测量点位、测头配置、测量方向、程序和操作方法等条件。不同条件下得到的重复性数据不能直接进行简单比较。
二、三坐标测量机重复精度受哪些因素影响
三坐标测量机重复精度受到机械结构、测头系统、环境条件、工件状态和测量方法等因素共同影响。其中任何一个环节发生明显变化,都可能使多次测量结果出现波动。
设备机械结构方面,导轨运动状态、驱动系统、坐标轴垂直度、结构刚度以及各轴运动平稳性都会影响测量结果。测量机长期运行后,如果导轨污染、机械部件磨损或运动系统状态异常,可能表现为测量结果重复性下降。
测量环境方面,温度变化、空气流动、振动和灰尘都会影响测量过程。特别是精密三坐标测量,工件和测量机本体存在热膨胀,如果温度没有达到稳定状态,多次测量结果可能随时间发生变化。
三、测头与测针配置会影响重复测量结果
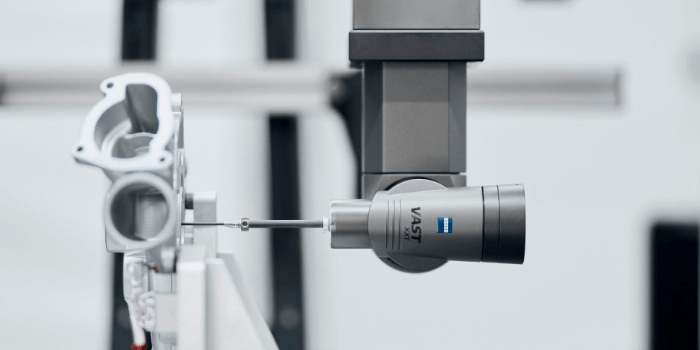
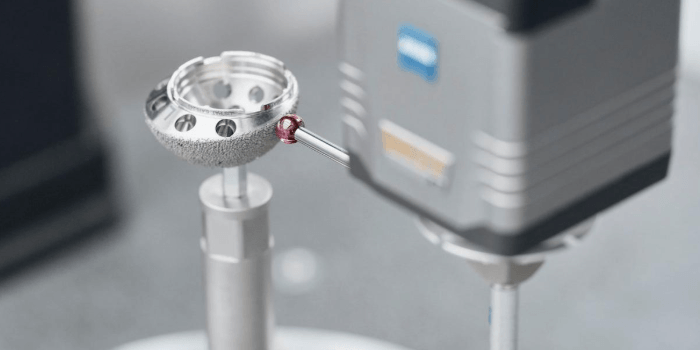
测头系统是三坐标测量机获取工件几何信息的重要部件。测头本身的触发特性、安装状态、测针长度、测针直径、测针材料以及测针组合方式,都可能对重复精度产生影响。
测针越长,整体测量系统通常越容易受到挠曲和振动影响。在满足测量可达性的前提下,应合理控制测针长度,并根据被测特征选择合适的测针球直径。对于深孔、狭窄区域和复杂曲面,需要增加测针长度或采用星形、盘形等特殊构型,但同时需要评估刚性变化。
测针安装后应保持可靠连接,并按照设备规定完成测头校准。测针更换、测针构型变化或测头角度发生明显改变后,通常需要重新进行相应校准,以避免测量参数与实际测针状态不匹配。
四、测量程序和操作方法会造成重复精度差异
同一个工件如果采用不同的测量程序,得到的结果可能存在差异。测量点数量、测点分布、测量路径、接触方向、扫描速度和特征拟合方式都会影响结果的稳定性。
对于圆、圆柱、平面等规则几何特征,应合理布置测点,使测点能够覆盖被测特征的有效区域。如果测点集中在局部位置,工件表面形状误差可能被放大或遗漏,导致不同次测量之间出现较明显的结果变化。
测量速度也需要与测头类型、工件材料和测量任务相匹配。接触式测量中,如果测量过程过快,可能增加动态响应和碰撞风险;速度过低则可能降低测量效率。自动测量程序应尽量保持测量条件一致,减少人工操作造成的变量。
五、工件装夹和定位状态是重复精度控制重点
工件装夹方式对三坐标测量重复精度影响较大。工件每次装夹位置发生变化时,虽然通过建立坐标系可以消除部分位置变化,但工件姿态变化、夹紧变形以及定位基准变化仍可能影响测量结果。
精密工件应根据零件结构和测量特征选择合理的定位基准。夹具需要提供稳定支撑,同时避免过大的夹紧力导致薄壁件、板类件和精密结构件发生弹性变形。
对于需要重复检测的批量工件,应尽量采用标准化定位方式,使工件装夹位置、支撑方式和夹紧状态保持一致。必要时可以采用专用测量夹具,减少人工定位差异。
六、温度变化会影响三坐标测量机重复精度
温度是精密三坐标测量中需要重点控制的环境因素。机床本体、测量平台和被测工件都具有热膨胀特性,温度变化会导致尺寸发生变化。
对于常规精密测量,通常需要让设备和工件在稳定的恒温环境中充分平衡。工业测量环境中常见的标准参考温度为二十摄氏度,实际允许温度范围和温度梯度需要按照设备制造商要求以及相关测量规范执行。
如果工件刚从高温加工区域、仓储区域或运输环境进入测量室,应避免立即进行高精度测量。工件与测量环境之间存在温差时,工件尺寸会随着温度变化而变化,连续重复测量可能出现逐渐偏移的现象。
七、三坐标测量机日常控制重复精度的方法
保持设备清洁是日常控制重复精度的基础工作。工作台、导轨和测量区域应避免灰尘、切屑、冷却液和其他污染物进入。工件底面及定位区域也应清洁,避免异物导致工件支撑高度或姿态发生变化。
测量前需要检查测头、测针和夹具状态。测针球面如果存在污染、碰伤或异常磨损,应及时处理或更换。测头安装状态发生变化后,应根据设备维护规范重新进行校准。
设备应按照规定周期进行精度检查和维护。日常检查可以关注轴运动是否平稳、测头触发是否正常、测量结果是否出现异常漂移等现象。发现重复测量结果突然变差时,应从环境、工件、夹具、测针、程序和设备状态逐项排查,而不是直接调整测量数据。
八、如何通过重复测量判断三坐标测量机状态
重复测量可以作为判断测量系统稳定性的一种方法。选择尺寸稳定、几何特征明确的标准件或典型工件,在相同环境和程序条件下进行多次测量,然后对测量结果进行统计分析。
评价时可以观察测量结果的最大差值、极差、标准差等统计特征。对于同一测量项目,多次结果越集中,说明该测量条件下的重复性越稳定。具体允许值需要根据设备技术指标、测量任务和相关规范确定,不能使用一个固定数值适用于所有三坐标测量机。
如果重复测量结果出现单向逐渐变化,需要重点检查温度变化、设备热稳定状态和工件状态。如果结果呈现无规律波动,则可以检查测头触发、测针安装、工件装夹、测量程序以及设备运动状态。
九、重复精度异常时可以从哪些方面排查
出现重复精度异常时,可以按照由外到内的方式进行检查。环境方面检查温度、振动和空气流动;工件方面检查温度稳定性、表面清洁度和装夹状态;测头方面检查测针、测头连接和校准状态;程序方面检查测量路径、测点分布和拟合方式。
如果排除了操作和环境因素,还需要检查三坐标测量机本体。导轨运动异常、坐标轴机械状态变化、驱动系统异常以及位置反馈系统异常,都可能造成重复测量结果变化。
对于高精度测量设备,不建议通过修改测量结果或随意调整补偿参数来掩盖重复性问题。应先确认异常来源,再按照设备制造商的维护、校准和精度验证要求处理。
十、提高三坐标测量机重复精度需要建立标准化流程
对于批量零件检测,可以建立统一的测量流程,包括设备预热、环境确认、工件恒温、清洁装夹、测头校准、程序运行和结果判定。流程标准化能够减少不同操作人员之间的操作差异。
测量程序应尽量固定测量条件,包括测量点数量、测量路径、速度、测头构型和特征计算方式。工件定位基准也应保持一致,对于不同批次工件应检查基准状态,防止因零件本身变化造成测量结果误判。
对于关键尺寸,可以建立周期性重复性验证机制。当设备维修、搬迁、测头更换、环境发生明显变化或测量结果出现异常趋势时,应根据实际情况重新进行精度验证。
以下是您可能还关注的问题与解答:
Q:三坐标测量机重复精度和准确度是一回事吗?
A:不是。重复精度主要描述相同条件下多次测量结果的一致程度,准确度则涉及测量结果与真实值之间的接近程度。评价三坐标测量机性能时,需要分别考虑重复性和准确性。
Q:三坐标测量机重复测量结果不一致是什么原因?
A:常见原因包括环境温度变化、工件装夹不一致、测针安装或校准异常、测量程序差异、设备运动状态异常以及工件本身发生变形等,需要结合实际测量过程逐项排查。
Q:测针长度会影响三坐标测量重复精度吗?
A:会。测针长度增加后,测量系统的刚性和动态稳定性可能发生变化。在满足测量可达性的情况下,应选择合理的测针长度和直径,并在更换测针构型后按照设备要求重新校准。
Q:三坐标测量机每天都需要校准吗?
A:测头校准与整机精度校准不是同一个概念。测头更换、构型变化或状态发生改变时,可能需要重新进行测头校准;整机精度验证则应依据设备使用情况、维护制度和相关规范制定周期。
Q:温度对三坐标测量重复精度影响大吗?
A:对于精密尺寸测量,温度变化可能产生明显影响。工件和设备存在热膨胀,温度不稳定时连续测量结果可能发生变化,因此精密测量通常需要控制环境温度并保证工件充分恒温。
三坐标测量机重复精度是设备、测头、工件、环境和测量程序共同作用的结果。日常控制不能只关注设备本身,还应同步管理温度、清洁、装夹、测头校准和测量程序。对于精密制造现场,通过标准化操作、周期性精度验证和异常结果追溯,可以更稳定地控制重复测量结果,为尺寸检测和加工质量判断提供可靠的数据基础。