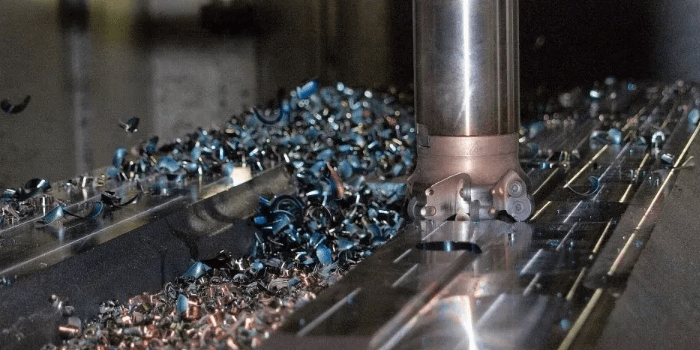
机加工铁屑大小与工件材料、刀具几何结构、切削速度、进给量、切削深度以及冷却润滑条件密切相关。车削、铣削和钻削过程中,切削层在刀具前刀面上发生塑性变形并形成切屑,其厚度、长度、卷曲半径和断裂频率会随着加工条件变化而改变。铁屑并不是越大或越小越好,连续长屑容易缠绕刀具和工件,细碎粉屑又可能增加飞散和排屑管理难度。合理控制机加工铁屑大小,应结合材料韧性、刀具断屑槽结构以及切削参数,使切屑形成稳定卷曲并在适当位置断裂。
一、机加工铁屑大小与哪些因素有关
机加工铁屑大小主要由切削层厚度、材料塑性、刀具几何参数和切削条件共同决定。实际生产中,铁屑长度通常比单纯观察切屑厚度更容易受到操作人员关注,但切屑厚度、宽度和卷曲程度同样会影响断屑状态。
1、工件材料:低碳钢、低合金钢等塑性较好的材料容易形成连续带状切屑,而铸铁等脆性材料更容易形成短碎切屑。材料硬度、强度、延伸率和组织状态发生变化时,切屑形态也会随之改变。
2、进给量:进给量直接影响单位时间内形成的切削层厚度。进给量增大后,切屑厚度通常增加,刀具受到的切削负荷也会提高,在断屑槽和刀尖几何条件适合时,更容易形成较短的断屑。
3、切削深度:切削深度增大会增加切削截面积,使切屑体积和切削力上升。对于车削加工,切削深度主要影响切屑宽度和整体切削负荷,对切屑长度的影响还需要结合进给量和断屑槽共同判断。
4、切削速度:切削速度改变切削区温度、材料塑性变形状态以及切屑流出速度。速度变化后,切屑颜色、卷曲状态和断裂方式可能发生变化,因此不能脱离刀具材料和工件材料单独确定合理速度。
二、机加工铁屑为什么会出现长屑和短屑
铁屑长度本质上与切屑形成后的卷曲和断裂过程有关。刀具切入工件后,材料在剪切区发生塑性变形并沿前刀面流出。如果切屑没有受到足够的弯曲作用,或者材料韧性较高,就容易形成连续长屑。
断屑槽会使流出的切屑产生卷曲。当切屑卷曲半径逐渐减小,切屑受到的弯曲应变增加,达到材料断裂条件后便会断裂。断屑槽宽度、深度、槽型位置以及刀具安装状态都会影响这一过程。
对于塑性较好的钢材,单纯提高切削速度或降低速度并不一定能够稳定获得短屑。如果进给量与断屑槽不匹配,即使切削参数发生较大变化,也可能持续产生长带状铁屑。因此,控制切屑大小通常需要刀具槽型与切削参数协同调整。
三、断屑槽槽型如何影响机加工铁屑大小
断屑槽是控制切屑卷曲和断裂的重要刀具结构。不同槽型对应不同的切削范围和工件材料,实际选择时通常需要参考刀具制造商提供的推荐加工区域。
1、浅槽结构:适合部分轻切削工况,对切削阻力影响相对较小。进给量较低时,如果断屑槽不能使切屑充分卷曲,就可能产生较长切屑。
2、深槽结构:能够加强对切屑流动方向的控制,在适合的进给量和切削深度条件下,有利于切屑产生较强卷曲。但槽型过度激进也可能增加切削阻力或影响刀尖强度。
3、宽槽与窄槽:槽宽会改变切屑与前刀面的接触和弯曲状态。切屑厚度、进给量以及材料塑性不同,对槽宽的适配要求也不同。
4、多区域断屑槽:部分现代刀片会针对粗加工、半精加工和精加工设置不同断屑区域,使刀具在不同进给范围内保持较稳定的切屑控制能力。
四、切削参数怎样影响机加工铁屑大小
切削参数优化通常需要同时考虑切削速度、进给量和切削深度。改变其中一个参数后,切削力、切削温度和切屑形态都会发生变化,因此不能只根据铁屑长度单独判断参数是否合理。
1、调整进给量:当铁屑过长且刀具断屑槽与材料匹配时,可以在设备、刀具和工件刚度允许的范围内适当提高进给量,使切屑厚度增加并增强断屑效果。实际数值应按照刀片槽型、材料和加工工况确定。
2、调整切削速度:切削速度变化会改变切削区温度和切屑流动状态。如果当前参数导致切屑持续缠绕,可以在刀具制造商推荐范围内逐步调整速度,并观察切屑卷曲和断裂状态。
3、调整切削深度:切削深度主要影响切削截面积和切削负荷。粗加工时通常采用较大的切削深度配合适当进给量,精加工则需要结合余量、表面质量和刀尖强度确定。
4、保持参数匹配:切削速度、进给量和切削深度之间存在相互影响。只追求铁屑短小而大幅提高进给量,可能造成刀具负荷增加;只降低切削速度,也可能造成切削温度、积屑瘤和加工表面状态发生变化。
五、不同铁屑形态反映了什么加工状态
铁屑形态可以作为判断切削状态的辅助依据,但不能单凭铁屑外观判断全部加工质量。实际分析还需要结合刀具磨损、主轴负荷、切削声音、加工表面粗糙度以及尺寸稳定性。
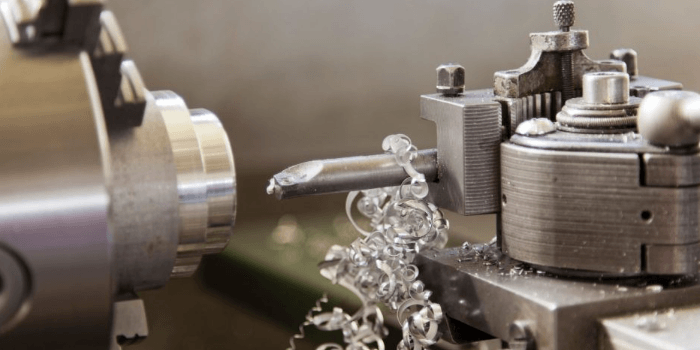
1、长带状切屑:通常说明切屑连续性较强,常见于塑性较好的钢材。若切屑持续缠绕刀具、工件或夹具,需要重点检查断屑槽和进给参数。
2、螺旋状切屑:表明切屑在流出过程中产生了较明显的卷曲。卷曲半径和断裂频率是否合适,需要结合具体加工方式判断。
3、短卷屑:通常有利于自动排屑和连续生产,适用于自动化程度较高的数控加工。但切屑过短并不一定代表加工状态更好,需要观察刀具负荷和表面质量是否稳定。
4、碎片状切屑:脆性材料加工时较为常见。如果原本应形成连续切屑的钢材突然出现大量异常碎片,则需要检查刀具磨损、刀尖破损、切削参数和工件材料状态。
5、颜色明显变化:切屑颜色与切削温度和材料氧化状态有关。钢材切屑出现蓝色、蓝紫色等颜色时,通常意味着切削区温度较高,需要结合刀具材料、切削速度和冷却条件进一步分析。
六、机加工铁屑过大或过长怎么优化
机加工出现过长铁屑时,不能直接采用单一措施处理。建议按照刀具、材料和切削参数三个方面逐步排查,避免调整幅度过大导致其他加工问题。
刀具方面,应确认断屑槽是否适合当前工件材料和进给范围,同时检查刀片是否已经磨损或出现崩刃。刀片磨损后,切屑流出状态可能发生变化,原本正常的断屑状态也可能逐渐恶化。
参数方面,可以根据刀具推荐范围调整进给量或切削速度。对于铁屑持续缠绕的工况,应优先确认断屑槽选择是否合理,再通过小幅调整参数观察切屑变化。
冷却润滑方面,需要确认冷却液是否能够稳定到达切削区域。冷却条件变化会影响切削温度和切屑流动状态,但不同材料和刀具对冷却方式的适应性不同,应根据实际工艺确定。
七、机加工铁屑大小控制需要注意哪些问题
切屑控制的目的不是单纯追求铁屑尺寸越小,而是让切屑能够稳定断裂、顺畅排出,同时保持刀具寿命、加工效率和表面质量处于合理状态。
自动化生产中,长屑容易缠绕刀具、夹具和输送机构,可能导致设备停机清理,因此对断屑稳定性要求更高。可以通过合理选择断屑槽、控制进给量和改善冷却条件提高排屑稳定性。
精加工时,如果一味提高进给量以获得短屑,可能影响加工表面质量。精加工参数需要在切屑控制、尺寸精度、表面粗糙度和刀具磨损之间取得合理平衡。
粗加工则需要更加关注切削负荷和排屑能力。大切深、高进给条件下产生的切屑体积较大,机床排屑系统、冷却液流量以及防护结构都需要与加工负荷相匹配。
以下是您可能还关注的问题与解答:
Q:机加工铁屑越小越好吗?
A:不是。合理的切屑应能够稳定断裂并顺畅排出,同时不能明显增加刀具负荷或影响加工表面。过长容易缠绕,过度碎裂则可能增加飞散和排屑管理难度。
Q:为什么加工钢件时容易出现长铁屑?
A:钢材通常具有较好的塑性,切削过程中容易形成连续切屑。如果断屑槽、进给量和切削速度没有形成合理匹配,就可能产生较长的带状或螺旋状切屑。
Q:进给量增大后铁屑一定会变短吗?
A:不一定。进给量增大通常会使切屑厚度增加,并可能改善部分工况下的断屑效果,但最终结果还受到断屑槽、切削速度、材料塑性和刀具几何参数影响。
Q:铁屑颜色能判断切削温度吗?
A:铁屑颜色可以作为切削温度变化的辅助判断依据,但不能仅凭颜色准确确定实际温度。需要结合切削速度、刀具磨损、冷却状态和加工表面质量综合判断。
Q:铁屑太长应该先换刀还是先调整参数?
A:应先检查刀具磨损、断屑槽类型和工件材料是否匹配。如果刀具状态正常,可以在推荐参数范围内逐步调整进给量、切削速度等条件;如果刀具已经明显磨损或断屑槽损伤,则需要先处理刀具问题。
机加工铁屑大小是切削过程多个因素共同作用的结果,不能单独通过某一个参数进行控制。工件材料决定切屑形成的基本特征,刀具断屑槽决定切屑卷曲和断裂条件,切削速度、进给量和切削深度则改变切削层状态及切削负荷。生产现场应结合铁屑长度、卷曲形态、刀具磨损、加工表面和设备负荷综合判断,通过断屑槽型与切削参数的匹配优化,使切屑保持稳定、可控的断裂状态,从而改善连续加工过程中的排屑条件和生产稳定性。