机床精度保持性是衡量机床在长期使用过程中维持原有几何精度、定位精度、重复定位精度和加工精度能力的重要指标。新机床经过安装调试后能够达到规定精度,并不意味着长期运行后仍能保持相同状态。机床导轨、丝杠、轴承、主轴、传动机构会随着运行产生磨损,环境温度变化会引起床身、立柱和主轴系统热变形,切削载荷、润滑状态以及维护水平也会影响精度稳定性。提高机床精度保持性,需要从设备基础、机械结构、润滑冷却、热稳定控制、预防性维护和误差补偿等多个方面进行管理。
一、机床精度保持性主要体现在哪些方面
机床精度保持性并不是单一的几何精度指标,而是设备在规定使用周期和正常工况下维持加工性能的综合能力。对于数控机床而言,常见评价项目包括直线轴定位精度、重复定位精度、直线度、垂直度、平行度、回转轴定位精度以及主轴回转精度等。
1、几何精度保持:主要反映机床各基础部件之间的相对几何关系是否稳定,包括导轨直线度、工作台运动平行度、主轴轴线与运动轴之间的位置关系等。床身基础沉降、结构变形和导轨磨损都可能使几何关系发生变化。
2、定位精度保持:数控轴按照指令移动到目标位置时,需要保持稳定的位置控制能力。丝杠传动误差、反向间隙、伺服系统状态以及机械传动部件磨损,都可能影响定位精度。
3、重复定位精度保持:同一坐标位置经过多次往返定位后,实际到达位置的一致性需要保持稳定。重复定位性能出现持续变化时,需要检查丝杠、导轨、轴承、联轴器以及伺服参数等相关环节。
4、加工精度保持:最终表现为零件尺寸、形状、位置和表面质量的稳定程度。加工精度是多个误差源共同作用后的结果,不能单独通过调整数控系统参数来解决。
二、影响机床精度保持性的主要因素
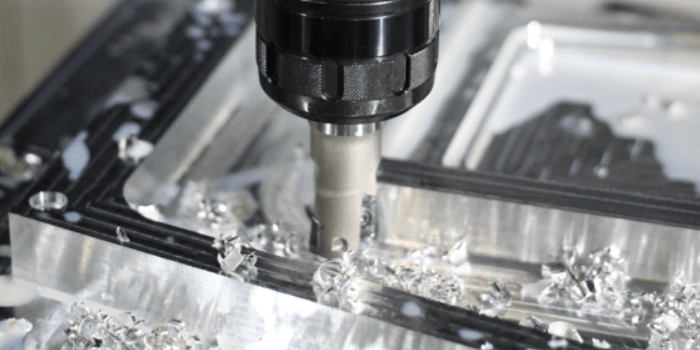
机床精度随着使用时间发生变化,通常与机械磨损、热变形、基础稳定性、润滑条件、切削负荷和操作维护等因素有关。不同类型机床的主导因素可能存在差异,需要结合实际设备结构进行分析。
1、机械磨损:导轨滑动面、滚动导轨、丝杠螺母副、主轴轴承等部件长期运行后会产生正常磨损。磨损会改变配合间隙和运动关系,进而影响定位和加工精度。
2、热变形:主轴高速旋转、轴承发热、伺服电机运行以及切削区域产生的热量都会使机床结构产生温度变化。金属材料存在热膨胀特性,即使温度变化幅度不大,也可能在高精度加工中形成明显的尺寸误差。
3、基础与安装状态:机床安装基础刚度不足、地基沉降或安装调整状态发生变化,会改变床身受力状态。大型加工中心和重型机床尤其需要关注基础稳定性。
4、润滑与冷却条件:润滑油供应不足可能增加导轨和丝杠磨损,冷却液温度变化则可能影响工件、刀具和机床结构的热稳定状态。
5、切削负荷:长期进行大切深、高进给或断续切削时,机床结构承受的动态载荷明显增加。如果工件装夹、刀具状态或切削参数不合理,也可能造成振动和局部受力变化。
三、机械结构如何提高机床精度保持性
机床精度保持的基础是机械结构稳定。床身、立柱、工作台、导轨、丝杠和主轴等核心部件之间形成完整的运动链,其中任何一个环节出现明显变化,都可能通过误差传递影响最终加工结果。
导轨是机床运动部件的重要基础。滑动导轨需要保持合理的接触状态和润滑条件,滚动导轨则需要关注滚动体、保持架和安装面的状态。导轨出现异常磨损后,不能单纯通过提高伺服增益解决,应检查机械本体是否已经发生变化。
丝杠传动系统需要重点控制间隙、润滑和支撑状态。滚珠丝杠长期运行后,如果出现预紧状态变化、螺母磨损或轴承异常,可能造成定位误差及反向运动误差。对于精密数控机床,应根据设备技术要求定期检测定位精度和重复定位精度。
主轴系统则需要关注主轴轴承、轴端精度、刀柄接口以及主轴热稳定状态。主轴回转精度发生变化时,应结合主轴径向跳动、轴向窜动、轴承温升和刀具装夹状态进行综合判断。
四、预防性维护对机床精度保持有什么作用
预防性维护的核心思路是根据设备运行状态和维护周期,在故障或精度明显下降之前发现潜在问题。与出现加工超差后再维修相比,预防性维护更强调趋势监测和状态控制。
1、润滑系统维护:按照设备制造商规定检查润滑油液位、供油压力、润滑泵工作状态以及分配器是否正常。集中润滑系统出现供油异常时,需要及时检查管路和润滑点,避免关键运动副长期处于润滑不足状态。
2、冷却系统维护:定期检查冷却液浓度、清洁程度、过滤状态和循环系统。对于对热稳定性要求较高的机床,应关注冷却液温度变化,避免热源状态长期大幅波动。
3、传动部件检查:定期检查丝杠、导轨、联轴器、轴承和传动机构的运行状态。如果发现异常噪声、振动、温升或运动阻力变化,应及时进行原因分析。
4、精度周期检测:根据机床精度等级、使用频率和加工任务制定检测周期。检测内容可以包括定位精度、重复定位精度、直线度、垂直度、主轴回转精度等。
5、运行数据记录:将精度检测结果、维修记录和关键部件更换记录进行连续管理。当某项精度指标逐渐偏离历史数据时,可以提前判断设备是否存在磨损或结构状态变化。
五、机床热误差为什么会影响精度保持
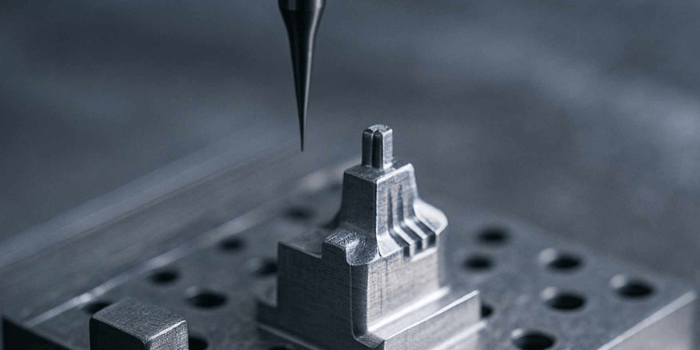
热误差是高精度机床长期运行过程中需要重点控制的误差来源。机床运行时,主轴轴承、电机、丝杠螺母副以及液压系统等都会产生热量,外部环境温度变化也会改变机床结构温度。不同部件的材料、尺寸和约束条件不同,受热后的变形量也不同。
以丝杠为例,丝杠高速旋转后温度升高,会产生轴向热伸长。如果数控系统仍按照冷态条件下的几何关系进行位置控制,刀具实际位置与理论位置之间就可能出现偏差。主轴系统同样存在热伸长和热偏移问题,持续加工过程中主轴温度变化会使刀具尖端位置发生变化。
环境温度变化同样不能忽略。精密加工车间通常需要控制环境温度稳定程度,减少昼夜温差、空调气流和设备集中发热对机床热状态造成的影响。具体温度控制要求应根据机床精度等级和生产工艺确定。
六、机床热误差补偿可以采用哪些策略
热误差补偿是通过建立温度变化与机床几何误差之间的关系,对数控系统中的目标位置或相关补偿参数进行修正。实际应用通常需要结合温度传感器、位移检测和误差模型建立对应关系。
1、热源控制:通过改善主轴预热、润滑、冷却和设备运行管理,使机床进入相对稳定的热状态。减少温度波动通常比单纯依赖补偿更加有利于精度稳定。
2、温度监测:在主轴轴承座、丝杠支撑区域、电机附近等热敏感位置布置温度检测点,根据设备结构确定监测位置。温度数据可以作为判断热变形趋势的重要输入。
3、软件补偿:通过建立热误差模型,根据温度变化预测对应的位移误差,并由数控系统进行位置修正。常见建模方法包括经验模型、回归模型和基于实验数据建立的数学模型。
4、定期重新标定:热误差特性会受到季节、设备老化、润滑状态和加工工况影响。补偿模型建立后仍需要通过实际精度检测验证其有效性,不能认为一次标定后永久有效。
七、如何建立机床精度保持性的预防性维护制度
机床精度保持需要形成从日常点检到周期检测的维护体系。设备管理人员可以按照设备重要程度、使用时间和加工精度要求建立分级维护计划。
日常点检主要关注润滑、冷却、异常声音、异常振动、温升和外观状态。操作人员在发现机床运行状态明显变化时,应记录异常现象及发生时间,便于维修人员进行趋势分析。
周期维护可以围绕导轨、丝杠、主轴、刀库、冷却系统和润滑系统展开。对于精密加工设备,还应将几何精度和定位精度检测纳入周期维护内容。
精度检测结果不应只记录是否合格,还可以保留具体测量数据。通过比较不同时间段的检测结果,可以识别精度变化趋势。如果某项误差持续增加,即使暂时仍处于工艺允许范围内,也应提前安排检查和维护。
八、机床精度保持性出现下降时如何排查
当加工尺寸出现持续偏差时,应区分机床本体误差、刀具误差、工件装夹误差、测量误差和热状态变化,避免直接将所有加工误差归因于机床精度。
可以先检查工件装夹、刀具磨损和测量系统状态,再检查机床定位精度和重复定位精度。如果定位精度发生变化,应进一步检查丝杠、导轨、联轴器和伺服系统。如果定位精度正常而加工过程中尺寸持续变化,则需要重点分析主轴热状态、丝杠热伸长以及切削温度等因素。
对于几何精度异常,应检查机床水平状态、基础沉降、导轨磨损和结构变形。对于主轴加工表面质量异常,则需要结合主轴回转精度、刀柄跳动、刀具状态和切削参数进行综合判断。
以下是您可能还关注的问题与解答:
Q:机床精度保持性主要受什么影响?
A:主要受到机械磨损、热变形、基础稳定性、润滑状态、冷却条件、切削载荷和维护水平等因素影响。高精度机床还需要重点关注环境温度变化和测量系统状态。
Q:机床使用时间越长精度一定越差吗?
A:机床精度会受到长期运行造成的磨损和状态变化影响,但实际精度变化与设备结构、使用负荷、维护水平和工作环境密切相关。规范维护、周期检测和及时调整能够延缓精度性能下降。
Q:机床热误差补偿可以完全代替机械维护吗?
A:不能。热误差补偿主要针对具有规律性的热变形误差,而导轨严重磨损、丝杠异常、主轴轴承损坏等机械问题需要通过维修或调整解决。补偿技术应作为精度控制体系的一部分,而不是机械维护的替代方式。
Q:机床多久进行一次精度检测比较合适?
A:应根据机床类型、加工精度要求、使用频率和历史运行数据制定周期。普通生产设备可以结合设备维护计划进行周期检测,高精度加工设备则需要根据实际精度要求缩短检测间隔。
Q:如何判断机床精度正在发生变化?
A:可以通过周期性检测定位精度、重复定位精度、几何精度和加工尺寸,并比较不同时间的测量数据。如果某项误差呈持续变化趋势,应结合润滑、温度、机械磨损和安装状态进一步排查。
机床精度保持是一项持续性的设备管理工作,其基础在于稳定的机械结构和良好的维护状态,关键环节包括导轨与丝杠维护、主轴状态管理、润滑冷却控制、环境温度稳定以及周期性精度检测。对于高精度加工设备,可以结合温度监测和热误差补偿降低运行过程中产生的热变形影响。通过预防性维护、精度趋势记录和针对性误差补偿,将机床精度管理从故障后的被动调整转变为运行过程中的主动控制,有助于保持设备长期加工状态的稳定性。