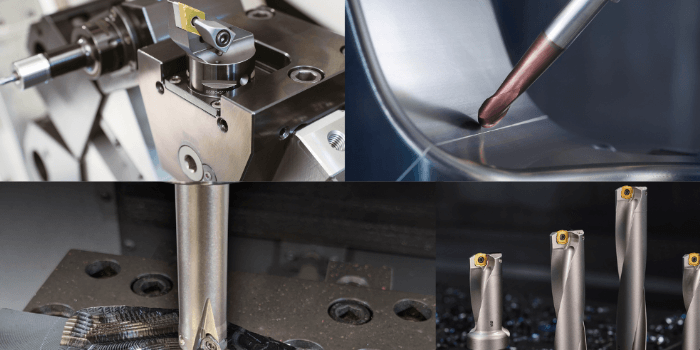
模具加工涉及型腔、型芯、分型面、深槽、窄槽、孔系以及曲面等多种复杂结构,不同加工部位对刀具的切削能力、刚性、耐磨性和加工精度要求并不相同。模具刀具类型通常可以按照刀具结构、切削方式、加工工序和应用部位进行分类,常见包括立铣刀、球头铣刀、圆鼻铣刀、深沟槽铣刀、钻削刀具、铰削刀具以及螺纹加工刀具等。合理理解模具刀具类型及其适用场景,是制定模具加工工艺、控制尺寸误差和改善表面质量的重要基础。
一、模具刀具类型主要有哪些
1、从模具加工常用刀具体系来看,铣削刀具占据较大的应用范围,其中立铣刀主要用于平面、台阶、型腔侧壁、槽以及局部轮廓加工,球头铣刀主要用于三维曲面和复杂型腔加工,圆鼻铣刀则适合型腔半精加工、平面与曲面过渡区域加工。
2、孔加工通常会使用麻花钻、中心钻、铰刀以及镗削刀具。不同刀具承担的工序不同,钻头主要完成孔的初始加工,铰刀用于提高孔的尺寸精度和表面质量,镗刀则适用于已有孔的精确扩孔和尺寸修正。
3、模具还经常涉及螺纹孔、深槽和窄槽加工,因此会配置丝锥、螺纹铣刀、键槽铣刀以及其他专用槽加工刀具。实际选型需要结合模具材料、硬度、加工余量、孔径、槽宽和设备刚性综合确定。
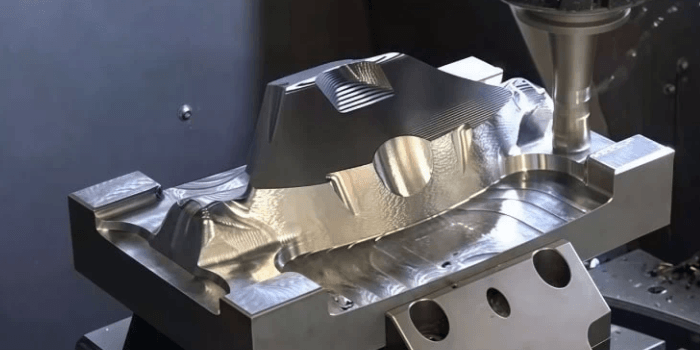
二、立铣刀是模具加工中的常用刀具类型
1、立铣刀具有较强的通用性,可用于模具零件的平面、侧壁、台阶、型腔和轮廓加工。按照端部结构不同,可以分为平底立铣刀、圆鼻立铣刀和球头铣刀等类型,不同结构对应不同加工区域。
2、平底立铣刀的端部为相对平整的切削结构,适合平面、浅型腔底面以及部分规则区域加工。加工平面时,刀具直径、齿数、切削速度、每齿进给量以及轴向和径向切深需要根据材料和设备能力合理匹配。
3、模具钢属于常见模具材料,部分预硬模具钢硬度可以达到约三十至四十多洛氏硬度,淬硬模具钢的硬度则可能更高。对于硬度较高的材料,刀具材料和涂层需要根据具体材料及切削参数进行选择,不能直接套用普通钢材加工参数。
三、球头铣刀适合复杂曲面模具加工
1、球头铣刀的刀尖呈球面结构,适合加工具有空间曲率变化的型腔、型芯、圆角和自由曲面。汽车覆盖件模具、注塑模具以及压铸模具中的三维曲面区域,经常需要使用球头铣刀进行半精加工和精加工。
2、球头铣刀加工曲面时,实际有效切削速度会随着接触位置变化。当刀具中心区域接近工件表面时,局部切削速度会明显降低,甚至接近理论零值。因此在精加工工艺中,需要根据刀具直径、曲面曲率、步距和切削方向合理设置加工策略。
3、球头铣刀的直径选择与曲面形状密切相关。较大直径刀具具有较高的刚性和较大的有效切削宽度,适合曲率变化较缓的区域;较小直径刀具能够进入狭窄凹腔和小圆角区域,但悬伸增加后刚性下降,振动和刀具折损风险也会增加。
四、圆鼻铣刀在模具半精加工中的应用
1、圆鼻铣刀的端部边缘采用圆角过渡结构,兼顾平底铣刀和球头铣刀的一部分加工特点。对于模具型腔中的平面、浅曲面和圆角过渡区域,圆鼻铣刀具有较好的适应性。
2、模具粗加工后通常会留下较明显的加工余量,半精加工需要逐步减少余量,为后续精加工创造稳定的加工条件。圆鼻铣刀可以用于部分型腔区域的余量控制,使后续球头铣刀精加工时的切削负荷更加均匀。
3、圆角半径需要结合模具结构进行选择。刀具圆角过大可能无法进入较小内凹区域,圆角过小又可能降低刀具局部强度,因此应根据型腔最小圆角半径、加工余量和刀具刚性确定规格。
五、模具粗加工应如何选择刀具类型
1、模具粗加工的主要任务是快速去除较大加工余量,同时控制切削负荷和刀具磨损。粗加工刀具通常需要兼顾刀具强度、排屑能力和机床刚性,不能单纯按照刀具直径越大越好进行选择。
2、对于规则型腔和较大余量区域,可以优先考虑具有较大芯厚和较强抗弯能力的粗加工立铣刀。刀具直径增大后,在相同材料和设备条件下通常能够获得更高的单位时间去除能力,但同时也需要机床主轴、刀柄和夹具具有足够的承载能力。
3、模具粗加工经常采用分层切削方式,通过控制轴向切深和径向切宽降低单次切削负荷。对于高硬度模具钢,应重点关注刀具磨损和切削温度,并结合刀具制造商推荐参数进行调整。
六、模具精加工刀具类型与表面质量关系
1、模具精加工更加关注尺寸精度、轮廓精度和表面粗糙度。复杂曲面通常采用球头铣刀进行精加工,刀具直径、刀具圆跳动、步距以及机床插补精度都会影响最终表面质量。
2、球头铣刀精加工曲面时,横向步距越小,理论残留高度通常越低,但加工时间会相应增加。对于曲率变化明显的区域,应结合曲率半径动态调整刀具路径,而不是在整个型腔内采用完全相同的加工间距。
3、刀具径向跳动也是精加工过程中需要重点关注的因素。刀具装夹后的径向跳动会造成各切削刃实际切削量不一致,从而影响表面纹路、刀具磨损和尺寸稳定性。因此精加工前应检查刀柄、夹持系统以及刀具装夹状态。
七、模具孔加工刀具类型及选型方法
1、模具中的冷却水孔、顶针孔、定位孔、螺纹底孔以及安装孔具有不同加工要求。钻头主要用于形成基础孔,常见结构包括高速钢麻花钻和硬质合金钻头,具体选择取决于模具材料、孔径、孔深以及机床条件。
2、对于精度要求较高的孔,可以采用钻削、扩孔、铰削或镗削等工艺逐步达到尺寸要求。铰刀主要用于已经加工出的孔,通过较小的切削余量改善孔的尺寸一致性和表面质量。
3、深孔加工需要特别关注排屑、冷却和刀具刚性。孔深与孔径比值增大后,钻削过程中更容易出现偏斜、振动和排屑困难,应根据孔深选择合适的钻削结构和冷却方式,必要时采用分步钻削或专用深孔加工工艺。
八、模具螺纹加工常用刀具类型
1、模具螺纹加工通常涉及丝锥和螺纹铣刀两类常见刀具。丝锥适合批量加工规则螺纹孔,设备和工艺成熟;螺纹铣刀则通过数控运动形成螺纹轮廓,在硬度较高材料、较大直径螺纹或需要灵活调整螺纹尺寸的场景中具有应用价值。
2、丝锥选型需要匹配螺纹规格、模具材料和螺纹结构。通孔和盲孔的排屑条件不同,盲孔加工尤其需要关注切屑排出以及丝锥有效加工长度。
3、螺纹铣刀加工时,刀具直径、螺纹规格、切削速度、进给量和螺旋插补方式需要进行综合匹配。对于淬硬模具钢,还需要根据材料硬度和刀具材质选择适用的切削参数,避免采用普通钢材加工参数直接加工高硬度材料。
九、模具刀具材料应该怎样选择
1、模具加工常用刀具材料包括高速钢、硬质合金以及金刚石、立方氮化硼等超硬刀具材料。不同材料在硬度、耐磨性、韧性和适用工况方面存在明显差异。
2、高速钢刀具韧性较好,适用于部分普通钢材和复杂切削场景,但在高速加工和高硬度模具钢加工中,使用范围受到一定限制。硬质合金刀具具有较高的硬度和耐磨性,是数控模具加工中较常见的刀具材料。
3、对于高硬度材料加工,应根据工件硬度、切削速度、断续切削程度和表面质量要求选择合适刀具。超硬刀具材料具有特定应用范围,并非所有模具材料和加工工序都适合使用,因此选型时需要结合具体工况进行判断。
十、模具刀具选型需要综合考虑哪些因素
1、工件材料是刀具选型的重要依据。普通碳素钢、合金工具钢、预硬模具钢、淬硬模具钢、铝合金以及铜合金等材料具有不同的硬度、韧性和导热性能,需要采用不同的刀具材料和切削参数。
2、模具结构决定刀具尺寸和几何形状。深型腔需要考虑刀具悬伸长度,小圆角需要考虑刀具直径和圆角半径,窄槽需要选择适合槽宽的刀具,而复杂曲面则需要重点考虑球头刀的直径与刀具路径。
3、机床性能同样会限制刀具选择。主轴最高转速、主轴功率、最大扭矩、刀柄规格、机床刚性以及数控系统的插补能力,都需要与刀具规格和加工策略相匹配。
4、刀具悬伸长度对加工稳定性影响明显。悬伸越长,刀具系统整体刚性通常越低,发生振动的可能性增加。深腔加工不能单纯通过增加刀具悬伸解决,应在刀具直径、刀柄结构、加工路径和切削参数之间进行综合平衡。
以下是您可能还关注的问题与解答:
Q:模具加工最常用的刀具类型有哪些?
A:常见模具刀具包括立铣刀、球头铣刀、圆鼻铣刀、钻头、铰刀、镗刀、丝锥和螺纹铣刀等。不同刀具对应不同加工任务,需要根据模具结构和加工工序选择。
Q:模具型腔精加工为什么经常使用球头铣刀?
A:球头铣刀的球面刀尖能够适应复杂空间曲面,可以加工型腔中的圆弧、自由曲面和过渡区域。刀具直径与加工步距需要根据曲面形状和表面质量要求合理确定。
Q:模具粗加工适合使用什么刀具?
A:粗加工主要考虑材料去除效率、刀具强度和排屑能力,通常选择具有较强芯部结构和较好抗弯能力的立铣刀或专用粗加工刀具。具体规格需要结合模具材料、加工余量和机床能力确定。
Q:模具钢硬度较高时应该怎样选择刀具?
A:需要根据模具钢具体牌号、热处理状态和硬度选择刀具材料、刀具几何结构及切削参数。硬度较高的材料通常需要采用适合硬质合金或其他耐磨刀具材料,并严格参考刀具制造商提供的加工参数。
Q:刀具直径越大,模具加工效果越好吗?
A:并不是。较大直径刀具通常具有较好的刚性和较大的切削覆盖范围,但可能无法进入小圆角、深窄型腔等区域。模具加工需要根据加工区域尺寸、曲率、深度和设备能力选择合适直径。
Q:模具精加工时为什么需要关注刀具跳动?
A:刀具跳动会使不同切削刃的实际切削量产生差异,可能引起表面纹路变化、局部过切、刀具磨损不均以及尺寸稳定性下降。精加工前应检查刀具、刀柄和夹持系统的装夹状态。
模具刀具类型的选择本质上是加工对象、刀具结构、刀具材料、机床性能和加工工艺之间的匹配过程。平面和规则型腔可以采用合适的立铣刀,复杂曲面常采用球头铣刀,平面与曲面过渡区域可以考虑圆鼻铣刀,孔加工则需要根据精度和孔深配置钻头、铰刀或镗削刀具。面对预硬模具钢和淬硬模具钢,还需要进一步结合材料硬度、刀具材料、涂层状态、切削参数及冷却条件进行选型。只有将刀具类型与具体加工工序对应起来,才能在加工效率、刀具寿命、尺寸精度和模具表面质量之间取得合理平衡。