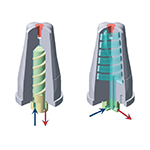
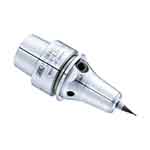
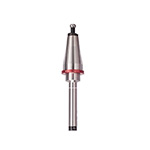
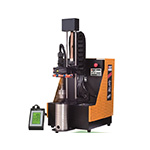
热缩型刀柄是一类利用金属材料受热膨胀、冷却收缩产生夹持力的精密刀具夹持装置,主要用于数控铣床、加工中心以及高速切削设备的刀具装夹。与依靠螺母、筒夹或机械夹紧机构固定刀具的方式不同,热缩型刀柄通过加热刀柄前端使刀孔短暂膨胀,将刀具插入规定位置后进行冷却,刀柄收缩后形成均匀的径向夹紧力。其结构简单、回转精度较好、夹持刚性较高,适合精密铣削、高速加工以及对刀具悬伸和加工稳定性要求较高的工况。
一、热缩型刀柄是什么
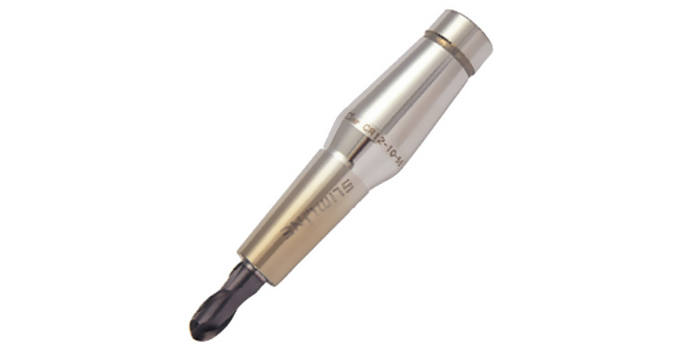
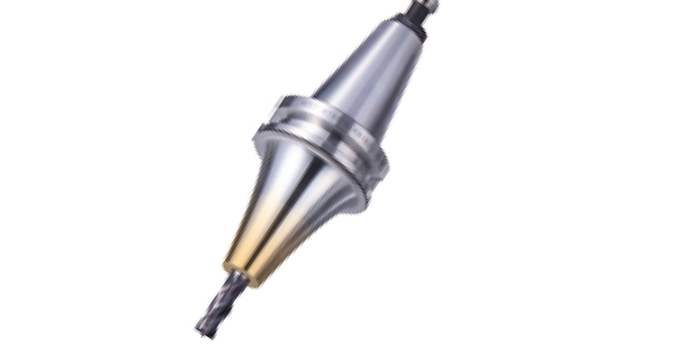
1、热缩型刀柄的核心功能是连接机床主轴与切削刀具,并在加工过程中保持刀具的位置稳定。常见结构由刀柄主体、精密刀孔、定位结构以及与机床主轴连接的接口部分组成。刀柄前端通常采用具有适当热膨胀特性的合金钢材料制造,通过受热和冷却实现刀具夹紧。
2、热缩型刀柄的刀孔通常按照具体刀具直径进行配套设计。装夹时需要使刀具柄部与刀孔具有合理的尺寸配合,刀具柄部表面也应保持清洁、无毛刺和明显损伤。刀柄与刀具之间的配合状态会直接影响夹持力、径向跳动以及加工稳定性。
3、热缩型刀柄与普通筒夹刀柄在结构上存在明显区别。筒夹刀柄通过螺母施加轴向夹紧力,再由筒夹产生径向夹持;热缩型刀柄则依靠刀柄材料热胀冷缩产生夹持力,因此刀柄外部不需要传统筒夹刀柄上的夹紧螺母结构。
二、热缩型刀柄的工作原理是什么
1、热缩型刀柄的工作基础是金属材料的热膨胀与冷却收缩。当刀柄前端被加热后,刀孔直径会产生微小膨胀,使刀具能够插入刀孔。刀柄冷却后,刀孔恢复并收缩,对刀具柄部形成周向夹紧力。
2、这种夹持方式属于环向均匀夹持。刀柄孔壁可以在刀具柄部周围形成较连续的接触区域,使夹持力分布相对均匀。对于高速旋转加工而言,较少的外部运动部件也有利于保持刀柄回转状态的稳定。
3、实际装夹过程对温度控制要求较高。刀柄需要使用与其结构相匹配的加热设备进行加热,不宜采用火焰等方式直接加热。加热温度、加热时间以及冷却方式应遵循刀柄制造商规定,否则可能影响刀柄材料性能或造成操作安全问题。
三、热缩型刀柄有哪些装夹优势
1、热缩型刀柄的外部结构较为紧凑。由于不需要传统机械夹紧螺母和筒夹,刀柄前端可以设计得相对细长,适合深腔、窄槽以及空间受限区域的刀具加工。
2、夹持刚性较好。刀具柄部受到周向夹持后,刀具与刀柄之间形成较稳定的连接关系。对于硬质合金铣刀进行高速切削或精加工时,良好的夹持刚性有助于减少刀具在切削力作用下产生的偏摆。
3、回转精度较好。热缩型刀柄没有传统夹紧机构中需要移动的筒夹结构,刀孔经过精密加工后可以形成较稳定的刀具定位关系。实际径向跳动水平仍取决于刀柄制造精度、刀具柄部精度、装夹清洁度以及机床主轴状态,不能仅根据刀柄类型判断最终加工精度。
4、适合高速旋转加工。刀柄外部结构相对对称,夹紧部件较少,在合理动平衡等级和正确装夹条件下,可以满足高速加工对回转稳定性的要求。具体允许转速应以刀柄制造商规定值和机床主轴能力为依据。
四、使用热缩型刀柄需要注意哪些问题
1、刀具柄部必须清洁。切削液、油污、灰尘或微小颗粒进入刀孔后,都可能使刀具无法正确定位,甚至影响夹持状态。装刀前应清洁刀具柄部和刀柄内孔,并确认没有明显划伤和毛刺。
2、刀具插入深度应符合刀柄制造商的规定。插入过浅可能降低有效夹持长度,影响刀具刚性和安全性;插入过深则可能导致刀具工作部分长度不足,影响加工区域。实际伸出长度还需要结合刀具直径、切削深度和工件结构综合确定。
3、热缩型刀柄必须使用匹配的加热设备。加热不足可能导致刀孔膨胀量不足,刀具无法顺利插入;加热过度则可能对刀柄材料、表面处理或内部性能产生不利影响。不同型号刀柄的加热要求可能不同,应按照产品说明执行。
4、装夹完成后应等待刀柄冷却到规定状态再投入加工。刀柄温度较高时,其尺寸和夹持状态仍处于变化过程中,不能在未达到稳定状态时直接进行高速切削。
5、拆刀同样需要使用规定的加热方式。不能通过强力敲击刀具或者使用不匹配的工具强行拆卸,否则容易损伤刀柄内孔、刀具柄部以及装夹设备。
五、热缩型刀柄适合哪些加工场景
1、高速铣削适合采用热缩型刀柄。高速加工过程中刀具转速较高,刀柄的回转稳定性、动平衡状态和夹持刚性都会影响加工效果。热缩结构的紧凑性使其能够适应高速旋转条件下的刀具夹持需求。
2、精密铣削也比较适合使用热缩型刀柄。对于模具、精密机械零件等需要控制尺寸和表面质量的加工任务,可以通过高精度刀柄、精密刀具以及稳定的主轴系统减少刀具径向偏摆。
3、深腔和窄槽加工可以发挥热缩型刀柄外形紧凑的特点。传统带有较大夹紧螺母的刀柄进入狭窄区域时可能受到空间限制,而热缩型刀柄的前端结构通常更加紧凑,可以为刀具提供相对充足的加工空间。
4、连续批量加工同样可以采用热缩型刀柄,但需要建立规范的换刀流程。由于每次换刀都涉及加热、装刀和冷却过程,生产现场需要配置合适的加热与冷却设备,并建立刀具长度、插入位置和装夹状态检查制度。
六、热缩型刀柄与其他刀柄如何选择
1、与筒夹刀柄相比,热缩型刀柄在结构紧凑性、夹持刚性和高速回转方面具有一定优势,但需要专用加热设备进行装刀和拆刀。频繁换刀且对换刀便利性要求较高的场景,需要综合比较生产节拍和设备配置。
2、与液压刀柄相比,两者都可以用于精密刀具装夹,但工作原理不同。液压刀柄通过液压腔压力实现夹持,热缩型刀柄依靠热胀冷缩实现夹紧。具体选择需要结合刀具直径、加工转速、切削负荷、换刀频率和加工空间判断。
3、与侧固式刀柄相比,热缩型刀柄的刀具夹持结构更加紧凑,适合对回转精度和空间尺寸有要求的加工任务;侧固式刀柄则具有较强的抗刀具轴向滑移能力,常用于重切削以及对刀具夹持安全性要求较高的场景。
4、选型时不能只比较刀柄名称,还需要核对机床主轴接口、刀具柄部规格、允许转速、动平衡等级、有效夹持长度以及加工负荷等参数。对于高转速加工,应重点确认刀柄整体系统的安全工作转速,而不是仅关注刀柄本体。
七、热缩型刀柄如何保证长期使用精度
1、定期检查刀柄内孔状态。如果发现内孔存在明显划伤、腐蚀、磨损或异物附着,应停止用于精密加工并按照制造商要求进行检查。
2、控制加热次数和加热条件。热缩刀柄属于精密夹持部件,长期不规范加热可能影响其使用状态。生产现场应按照制造商规定的加热程序操作,并避免超温加热。
3、定期检查刀柄径向跳动。可以使用适合精度要求的检测设备检查刀柄和装配后的刀具状态。如果发现跳动明显增加,应进一步排查刀柄内孔、刀具柄部、主轴接口以及装夹清洁度。
4、做好刀柄存储和维护。拆卸后的刀柄应保持清洁干燥,避免碰撞刀孔和定位端面。存放时可以采取必要的防锈措施,但再次装刀前必须清除残留油污,确保刀具柄部和刀孔处于规定的清洁状态。
以下是您可能还关注的问题与解答:
Q:热缩型刀柄是怎么夹住刀具的?
A:热缩型刀柄利用金属热胀冷缩原理进行夹持。加热时刀孔略微膨胀,刀具可以插入;停止加热并冷却后,刀孔收缩并对刀具柄部产生周向夹紧力。
Q:热缩型刀柄适合高速加工吗?
A:适合用于许多高速加工场景,但实际允许转速必须按照刀柄制造商规定值、刀柄动平衡等级、刀具规格和机床主轴能力确定。高速加工不能只看刀柄类型,还需要考虑整个刀具系统的回转安全性。
Q:热缩型刀柄为什么需要专用加热机?
A:专用加热设备可以按照刀柄结构和材料特性控制加热过程,使刀孔产生适当的膨胀量,同时降低局部过热造成的风险。使用火焰等方式直接加热难以稳定控制温度,不适合作为规范装夹方法。
Q:热缩型刀柄可以反复加热使用吗?
A:部分热缩型刀柄可以按照制造商规定进行多次加热使用,但具体允许次数和加热条件取决于刀柄材料、结构及制造工艺。不能在没有产品技术要求的情况下自行确定加热次数。
Q:热缩型刀柄和筒夹刀柄哪个更适合精密加工?
A:两种刀柄均可用于精密加工,具体效果取决于刀柄精度、刀具质量、主轴状态、装夹方式和加工参数。热缩型刀柄在结构紧凑、夹持刚性和高速回转方面具有较好的适用性;筒夹刀柄则具有换刀方便、适应不同直径刀具等特点,应结合实际工况选择。
热缩型刀柄通过热胀冷缩实现刀具夹持,具有结构紧凑、夹持刚性较好和适用于高速精密加工等特点。实际使用过程中,刀柄内孔精度、刀具柄部状态、加热条件、冷却过程、刀具伸出长度以及机床主轴状态都会影响最终加工效果。对于高速铣削、精密铣削和深腔窄槽加工,可以根据刀具规格和加工负荷合理选用热缩型刀柄,并通过规范加热、清洁装夹和定期跳动检测保持刀具系统的稳定性。