一、卡尺使用前需要检查哪些方面
卡尺使用注意事项应贯穿测量前、测量中和测量后整个过程。正式测量前,需要检查卡尺外观、测量面、零位以及滑动机构,避免量具本身存在的问题直接带入测量结果。
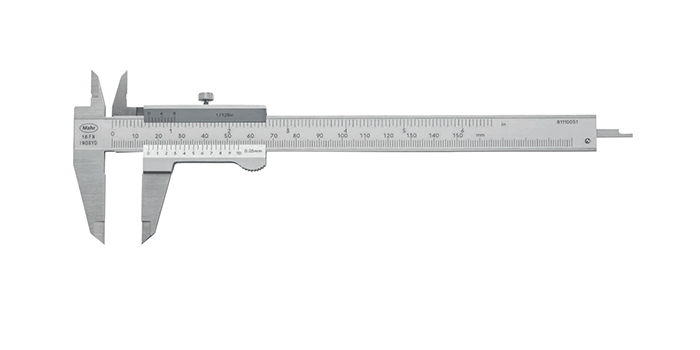
检查卡尺两测量爪是否完整,有无磕碰、毛刺、锈蚀和明显磨损。外测量爪的测量面应保持清洁,深度测量杆、内测量爪以及台阶测量面也不能附着切屑、油污等杂质。对于数显卡尺,还需要确认显示屏、按键和电池状态正常。
零位检查是使用前的重要步骤。将外测量爪轻轻闭合,在正常测量接触状态下观察示值是否回到零位。若零位存在明显偏差,应根据卡尺类型和使用要求进行校准或修正,不能直接带着异常零位进行精密尺寸测量。
二、卡尺测量时工件与量具都要保持清洁
卡尺属于接触式测量工具,测量面与工件之间夹入切屑、粉尘、油膜或其他异物后,会直接改变实际接触位置,使读数产生误差。
加工现场使用卡尺时,应在测量前清理工件测量部位。对于刚完成切削的零件,需要重点清除加工毛刺和附着切屑。卡尺测量面也应擦拭干净,但不能用粗糙材料反复摩擦测量面,以免造成划伤。
如果工件表面存在明显毛刺,不能简单通过增加测量压力将卡尺压过毛刺。正确做法是先进行去毛刺处理,再选择合适的测量位置,否则容易得到偏大的外径、长度或孔径读数。
三、卡尺测量力不能过大或过小
测量力是影响卡尺读数稳定性的重要因素。卡尺并不是夹得越紧越准确,过大的测量力可能使薄壁件、塑料件等发生弹性变形,也可能使测量爪产生不必要的偏转。
对于普通金属机加工零件,应以测量爪与工件稳定接触为原则,避免用手指用力夹紧滑块。测量薄壁管件、薄板、软质材料时,更需要控制接触压力,否则实际测得的尺寸可能小于工件自由状态下的尺寸。
测量力过小同样可能导致测量爪没有完全贴合工件表面,尤其是在测量孔径、槽宽或复杂轮廓时容易产生重复性误差。因此,规范操作应保持适中的接触状态,并通过多次测量确认读数稳定性。
四、卡尺外测量时应避免测量爪倾斜
使用外测量爪测量轴径、板材厚度和零件外形尺寸时,卡尺测量爪应尽量与被测尺寸方向垂直或保持正确的几何关系。测量爪发生倾斜,会使接触位置发生变化,从而产生测量误差。
以圆柱轴径测量为例,测量爪没有正确跨在圆柱直径方向时,实际接触的可能不是最大直径位置。对于圆形零件,可以缓慢调整卡尺位置,在测量范围内寻找稳定且符合几何关系的读数。
测量矩形零件厚度时,两测量面应尽量平行贴合工件表面。如果卡尺相对于工件发生明显歪斜,测量结果可能受到接触位置和测量面夹角影响。
五、内径测量需要避免测量爪位置错误
使用内测量爪测量孔径时,需要让两侧测量爪与孔壁形成正确接触,并注意卡尺的姿态。对于圆孔测量,测量爪没有处于孔径方向时,读数通常不能代表实际最大内径。
测量过程中可以轻微调整卡尺姿态,使内测量爪在孔内找到稳定的最大读数位置。对于深孔、盲孔或内壁存在锥度的零件,还需要明确测量截面,否则即使操作正确,不同位置的尺寸也可能本身就存在差异。
当孔径公差较小、测量结果直接决定零件合格与否时,不宜仅依靠普通卡尺进行最终判定。根据尺寸精度要求,可进一步使用内径千分尺、内径百分表、三坐标测量设备或相应的专用量具进行复核。
六、深度和台阶尺寸测量要保持基准面稳定
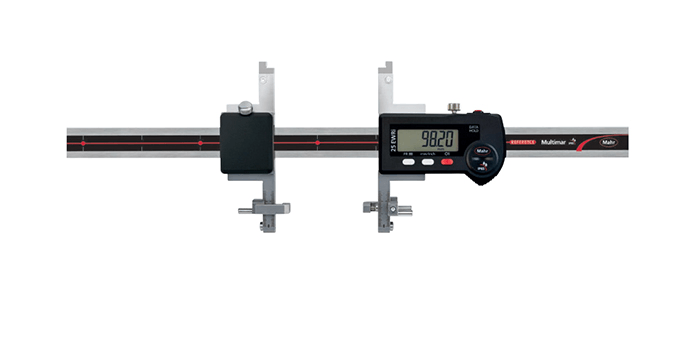
卡尺的深度测量杆适用于常规孔深、槽深和台阶深度测量,但使用时必须保证卡尺基准端面与工件基准面稳定贴合。
测量深度时,卡尺尺身不能明显倾斜,深度测量杆应沿正确方向接触孔底或槽底。如果基准面没有贴紧工件,或者测量杆没有到达实际测量位置,读数就会出现明显偏差。
对于孔底存在圆角、锥面、倒角或其他特殊结构的零件,应明确图纸规定的测量基准和尺寸定义。卡尺读数准确并不代表测量方法一定正确,实际测量必须与工程图纸中的尺寸基准保持一致。
七、避免用卡尺直接测量高温工件
工件温度会对尺寸测量产生影响。金属材料受热后会发生热膨胀,卡尺和工件处于不同温度状态时,测量结果可能偏离规定温度下的实际尺寸。
机械加工现场尤其需要注意刚刚完成车削、铣削、磨削的工件。即使零件已经停止加工,其内部温度仍可能高于环境温度。对于精密尺寸,应让工件和量具充分接近稳定的环境温度后再进行测量。
长度尺寸的热膨胀可以用近似关系进行判断:尺寸变化量与材料线膨胀系数、原始尺寸以及温度变化量有关。对于普通钢制零件,在温度变化较小时,长尺寸工件的温度影响也可能达到微米级,因此精密测量不能忽略温度因素。
八、卡尺不要用于超出量具能力的精密判定
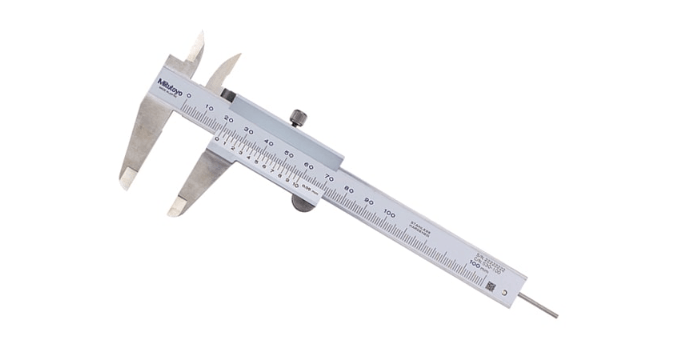
卡尺具有测量范围较宽、使用方便等特点,但其定位主要是通用尺寸测量。常见游标卡尺量程包括零至一百五十毫米、零至二百毫米、零至三百毫米等规格,具体分度值和示值误差取决于量具型号及相应标准。
使用卡尺时不能只看分度值判断测量能力。分度值、示值误差、重复性、测量方法、操作者水平以及被测工件状态都会影响最终结果。
如果图纸尺寸公差已经接近或小于卡尺实际测量不确定度,就需要选择精度等级更匹配的量具。例如外径精密尺寸可以考虑外径千分尺,孔径可以采用内径千分尺或比较测量工具,复杂空间尺寸则可以采用三坐标测量设备进行检测。
九、卡尺使用后应正确清洁和存放
卡尺完成测量后,应清除测量面和尺身上的切屑、油污及水分。对于经常接触冷却液的加工现场量具,应特别注意防锈处理,避免液体长期残留在滑动部位和金属表面。
滑块操作应保持顺畅。如果发现滑动阻力明显增大,不应强行推动,应检查尺身是否存在污染、碰伤或变形。精密卡尺的测量面属于工作基准面,不应与其他金属工具混放,也不能让测量爪长期承受外部挤压。
长期不用时,应按照量具管理要求进行清洁、防锈和专门存放。数显卡尺还应根据制造商要求管理电池,避免电池漏液对电子部件造成损坏。
十、常见卡尺测量误差及规避方法
卡尺测量误差往往不是单一因素造成的,而是量具状态、操作姿态、工件状态和测量环境共同作用的结果。实际生产中可以从以下几个方面进行控制。
一是控制零位误差。每次使用前检查零位,发现异常及时校准或送检。
二是控制测量姿态。外径、内径、深度和台阶尺寸都应按照被测尺寸的几何关系正确定位。
三是控制测量力。保证稳定接触即可,不应通过过度夹紧获得读数。
四是控制工件状态。测量前清除毛刺和切屑,并避免直接测量温度明显偏高的工件。
五是控制量具精度。根据图纸公差和实际检测要求选择适当量具,不能把普通卡尺当作所有精密尺寸的最终判定工具。
六是控制重复性。对于重要尺寸,可以在同一位置进行多次测量,观察读数是否稳定。如果不同测量方向、不同位置之间存在明显差异,应进一步分析工件形状误差或测量方法是否正确。
十一、卡尺使用注意事项可形成标准化操作流程
在批量生产中,将卡尺使用注意事项转化为标准操作流程,比单纯依靠操作者经验更容易保持测量一致性。
测量前检查量具外观和零位,确认测量面清洁;测量时按照图纸基准确定测量位置,保持卡尺与被测尺寸正确对应,并控制接触压力;读数时保持视线和显示状态稳定,避免在卡尺尚未定位完成时读取数据;测量完成后清洁量具并按照规定位置存放。
对于质量控制要求较高的生产现场,还可以建立量具周期检定或校准制度,对卡尺的示值误差、外观状态和功能进行定期确认。发现量具跌落、测量爪碰伤、零位异常或读数重复性明显下降时,应及时停止使用并进行检查。
以下是您可能还关注的问题与解答:
Q:卡尺测量时为什么不能用力夹紧工件?
A:过大的测量力可能造成薄壁件、软质材料发生变形,也可能使卡尺测量爪或滑块产生不必要的受力变化。正常测量只需要让测量面稳定接触工件即可。
Q:卡尺可以直接测量高精度零件吗?
A:需要根据零件公差和卡尺实际精度判断。如果被测尺寸公差较小,已经接近量具的示值误差或测量不确定度,应采用与精度要求相匹配的千分尺、百分表、内径测量工具或三坐标测量设备进行检测。
Q:卡尺测量轴径时读数不稳定是什么原因?
A:常见原因包括测量爪没有处于正确直径方向、工件圆柱度或圆度存在误差、测量力不稳定、测量面存在切屑以及滑块运动不顺畅等。可以通过改变测量方向和位置进行重复测量,判断问题来自测量操作还是工件本身。
Q:卡尺零位不准还能继续使用吗?
A:如果零位存在超出允许范围的偏差,不建议直接用于尺寸判定。应先按照量具管理要求进行校准、修正或检定确认,否则零位偏差会直接影响后续测量结果。
Q:卡尺测量孔径时怎样减少误差?
A:应使内测量爪正确接触孔壁,并调整卡尺姿态寻找符合孔径方向的稳定读数。对于精度要求较高的孔径尺寸,应使用与公差要求相匹配的专用内径量具进行复核。
卡尺使用注意事项的核心并不只是“正确读数”,而是建立从量具状态、工件清洁、测量姿态、测量力到环境温度和量具精度匹配的完整控制过程。对于普通尺寸检测,规范操作可以有效降低人为测量误差;对于高精度零件,则应进一步结合图纸公差选择合适的专业测量设备,并通过重复测量、定期检定和标准化操作保证检测结果的可靠性。