游标卡尺是机械加工现场常用的通用量具,可以完成外尺寸、内尺寸、深度和台阶尺寸测量,但其测量能力并不等同于高精度检测设备。游标卡尺局限性主要体现在测量分辨力、读数误差、测量力、测量基准以及被测工件形状等方面。当零件公差较小、形位精度要求较高或需要进行精密质量判定时,仅依靠游标卡尺容易受到人为操作和量具结构的影响。
实际生产中,游标卡尺更适合承担尺寸范围较宽、精度要求相对适中的快速测量任务。对于轴径、孔径等关键尺寸,如果图纸公差已经接近游标卡尺的测量能力,就需要根据公差带选择外径千分尺、内径千分尺、百分表、内径百分表或三坐标测量设备等替代方案。量具选型的核心不是追求更高规格,而是让量具的测量能力与被测尺寸、公差要求和检测目的相匹配。
一、游标卡尺的测量能力主要受哪些因素限制
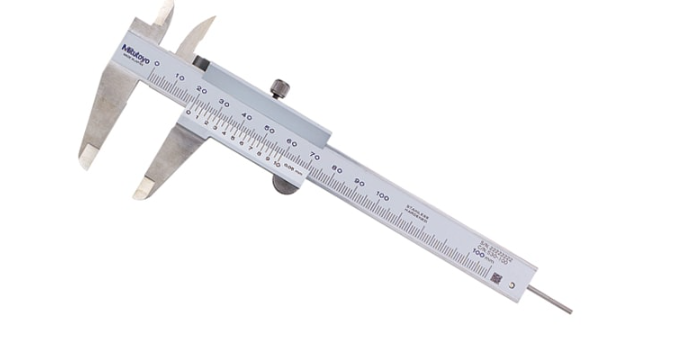
游标卡尺通常采用主尺与游标配合读取尺寸,常见分度值包括零点零二毫米、零点零五毫米等。部分精密游标卡尺的分度值可以达到零点零二毫米,但分度值并不等于实际测量准确度。量具的示值误差、制造精度、使用状态和操作者读数方式都会影响最终测量结果。
游标卡尺属于通用量具,测量范围通常比千分尺更加宽泛,常见规格包括零至一百五十毫米、零至二百毫米、零至三百毫米等。量程越大,卡尺本身的结构尺寸和测量方式也会对刚性、测量稳定性产生一定影响。
游标卡尺的测量爪具有一定长度和结构间隙,在测量较小尺寸时,测量爪与工件之间的接触状态会直接影响读数。如果测量面存在毛刺、倾斜或局部磨损,测量结果可能与实际尺寸产生偏差。
二、游标卡尺为什么不适合所有高精度尺寸检测
游标卡尺的主要优势是测量范围大、使用方便、适用尺寸类型较多,但它的测量方式决定了其精度受到一定限制。操作者需要控制测量爪与工件之间的接触状态,同时正确读取游标刻度。对于公差较小的精密零件,测量误差占工件允许公差的比例可能明显增加。
例如某轴类零件的外径尺寸公差只有几百分之一毫米,此时如果继续采用普通游标卡尺进行终检,量具自身的测量能力和操作者读数误差可能影响合格与否的判断。对于这种情况,更适合采用测量分辨力和示值误差更适配的外径千分尺。
需要区分分辨力、示值误差和测量不确定度三个概念。分辨力表示量具能够显示或读取的最小变化量,示值误差反映量具示值与实际值之间的偏差,而测量不确定度则用于描述测量结果可信程度。不能仅看到游标卡尺分度值较小,就直接认为它可以承担相同等级的精密尺寸检测。
三、游标卡尺在哪些测量场景容易产生误差
测量力不稳定是游标卡尺常见的人为误差来源。测量爪夹持工件时,如果用力过大,可能使薄壁件、塑料件或其他容易变形的工件发生微小变形;如果用力过小,又可能导致测量爪没有充分贴合工件表面。
测量姿态不正确也会造成明显影响。测量圆柱外径时,如果卡尺测量爪没有处于通过圆柱轴线的正确位置,实际测量值可能偏小。测量内孔时,如果内测量爪没有处于孔径最大位置,同样可能得到偏小结果。
工件表面粗糙度和毛刺会影响测量爪与被测表面的接触。如果加工后零件没有清除毛刺,卡尺测量爪可能停留在毛刺位置,使读数偏大。对于粗糙度较大的加工表面,测量爪接触位置不同也可能造成读数波动。
卡尺自身磨损也会影响测量结果。长期使用后,外测量爪、内测量爪和深度尺可能出现磨损,零位状态发生变化。卡尺如果从高处跌落,还可能造成尺身弯曲或测量爪错位,需要重新检查量具状态。
四、游标卡尺测量外径有哪些局限性
游标卡尺测量轴类零件外径时,需要保证两个外测量爪与工件表面正确接触。圆柱面测量尤其需要控制测量方向,使测量线尽量通过工件圆心,否则得到的尺寸可能小于真实直径。
对于普通机械加工尺寸,例如公差范围相对较大的轴径、板材厚度和结构尺寸,游标卡尺通常能够满足现场快速检测需求。但对于精密轴颈、轴承配合轴径等尺寸,如果公差达到百分之一毫米甚至更小,就需要重新评估游标卡尺是否具有足够的测量能力。
外径千分尺通过螺旋测微机构控制测量位移,并通常带有测力装置,可以在较稳定的测量力条件下完成外径检测。对于尺寸公差较小的轴类零件,采用外径千分尺通常比游标卡尺更加适合。
五、游标卡尺测量内孔为什么存在局限性
游标卡尺的内测量爪可以完成孔径测量,但测量爪尺寸和结构会限制其对小孔、深孔以及特殊内孔的适应能力。孔径较小时,内测量爪可能无法形成理想的测量接触状态。
对于普通大孔径检测,游标卡尺可以用于快速判断尺寸。但对于精密孔,需要重点控制孔径、圆度和圆柱度,而游标卡尺主要得到某一位置的线性尺寸,无法直接完整反映孔的几何形状。
内径千分尺、内径百分表和内径量表等专用量具更适合精密孔检测。其中内径百分表可以通过在孔内摆动寻找最小示值位置,从而确定孔径变化情况,并能够辅助判断孔的圆度和圆柱度趋势。
六、游标卡尺不能直接判断哪些形位误差
游标卡尺主要用于线性尺寸测量,对于圆度、圆柱度、直线度、平面度和同轴度等几何误差,不能依靠一次普通卡尺测量直接完成准确评价。
例如测量一根轴的外径时,在不同圆周位置和不同轴向位置分别使用卡尺进行测量,可以发现尺寸变化趋势,但这种方法并不能替代规范的圆度和圆柱度检测。对于精密轴类零件,应根据图纸要求选择圆度仪、三坐标测量设备、外径千分尺配合测量装置等适合的检测手段。
同轴度检测也存在类似问题。卡尺可以测量多个台阶直径,但无法直接建立完整的基准轴线并评价不同轴段之间的位置关系。对于存在严格同轴度要求的零件,需要采用百分表、专用检具或三坐标测量设备进行检测。
七、工件温度为什么会影响游标卡尺测量结果
金属工件会随着温度变化发生热胀冷缩。对于普通尺寸测量,这种变化通常不明显,但在精密检测中可能成为不可忽略的因素。机械精密测量通常以二十摄氏度作为尺寸评定的基准温度。
例如经过磨削、车削或高速切削的工件,如果刚刚完成加工,工件温度可能高于环境温度。此时使用卡尺测得的尺寸并不一定等于工件冷却到标准温度后的尺寸。尺寸越大、材料线膨胀系数越高,温度变化造成的尺寸变化越明显。
高精度检测场景通常需要让工件和量具在相对稳定的环境条件下充分温度平衡,再进行测量。游标卡尺虽然可以用于现场检测,但对于高精度尺寸判定,还需要同时考虑环境温度、量具温度以及工件温度。
八、游标卡尺与外径千分尺应该如何选择
游标卡尺适合尺寸种类较多、测量范围较宽且精度要求适中的现场检测。例如机械零件外形尺寸、阶梯尺寸、普通轴径、槽宽以及深度等,可以利用一把卡尺完成多种测量。
外径千分尺的适用范围相对集中,通常用于外径、厚度和类似尺寸的精密检测。常见量程包括零至二十五毫米、二十五至五十毫米、五十至七十五毫米等,每把量具的测量范围相对较小,但测量机构更适合精密尺寸检测。
如果零件图纸公差较大,游标卡尺能够满足检测要求,可以优先考虑其测量效率和使用便利性。如果尺寸公差较小,应根据量具示值误差、分辨力和测量不确定度选择更适合的精密量具,而不是单纯依据量程进行判断。
九、高精度内孔检测有哪些游标卡尺替代方案
对于普通内孔尺寸,可以使用游标卡尺内测量爪进行快速检测。当孔径精度要求提高后,可以采用内径千分尺进行直接测量。内径千分尺适合精密孔径检测,并可以通过不同测量头覆盖一定范围的孔径尺寸。
内径百分表适用于孔径变化和孔形检测。使用时通常需要先通过标准环规或其他基准件进行校准,再将测量头放入孔内,通过寻找指针变化确定实际尺寸。通过在不同轴向位置和不同圆周方向进行测量,可以分析孔径变化。
对于尺寸、形位公差和空间位置关系都要求较高的零件,可以采用三坐标测量设备。三坐标测量设备能够建立工件坐标系,并对孔、轴、平面等几何要素进行综合测量,更适合复杂精密零件的质量检测。
十、高精度场景选择替代量具需要考虑哪些因素
工件公差是量具选择的重要依据。不能简单认为测量范围覆盖工件尺寸就代表量具适用。量具自身的示值误差和测量不确定度应与被测尺寸允许公差相匹配。
测量对象也决定量具类型。外径通常适合外径千分尺,精密内孔可以采用内径千分尺或内径百分表,深度尺寸可以根据结构选择深度千分尺或深度量具,复杂空间尺寸则可以采用三坐标测量设备。
检测频率影响量具使用方式。生产现场的首件检测、巡检和过程抽检需要兼顾效率与精度,可以采用卡尺进行快速筛查,再使用精密量具对关键尺寸进行复核。最终检测方案应按照质量控制要求确定。
工件结构同样不能忽略。薄壁件、深孔件、小孔件、软质材料件和复杂曲面件对测量接触方式都有不同要求。选择量具时需要考虑测量头尺寸、测量力、测量空间以及定位基准。
十一、游标卡尺如何正确使用才能降低测量误差
使用游标卡尺前,应检查量具外观、测量爪、深度尺和零位状态。测量面需要保持清洁,工件上的切屑、油污和毛刺也应清理。零位存在明显异常时,不宜直接用于精密尺寸判定。
测量外径时,应使两测量爪与工件轴线保持合理的几何关系,并轻轻移动卡尺寻找稳定读数。测量内孔时,需要让内测量爪正确接触孔壁,通过调整卡尺姿态寻找合理的最大尺寸位置。
测量过程中不要用卡尺夹持工件进行拖动,也不要把测量爪当作划线工具使用。卡尺测量面出现磕碰后,即使刻度仍然可以正常读取,也可能已经影响测量准确性。
对于关键尺寸,应采用重复测量方式进行确认。若不同位置测量结果存在明显差异,应进一步判断工件本身是否存在尺寸或形位变化,而不能简单取一个读数作为最终结论。
十二、游标卡尺局限性与替代方案如何结合使用
游标卡尺并不是精密检测中的淘汰量具,而是应该放在合适的测量层级中使用。生产现场可以利用游标卡尺完成大范围、快速和多尺寸测量,再针对图纸关键尺寸配置精密量具。
例如普通轴类零件加工过程中,可以使用游标卡尺检查毛坯尺寸和粗加工尺寸,精加工阶段使用外径千分尺控制关键轴径,圆度和同轴度要求较高时再采用专用检测设备。这样的量具组合能够避免所有尺寸都使用高精度设备检测,也能够减少关键尺寸检测不足的问题。
对于批量生产,可以根据尺寸公差建立量具分级管理制度。普通尺寸使用游标卡尺,精密外径使用千分尺,孔径采用内径量具,复杂几何尺寸采用三坐标测量设备。量具还需要按照计量管理要求定期校准或检定,确保长期使用过程中测量状态稳定。
以下是您可能还关注的问题与解答:
Q:游标卡尺为什么不能代替千分尺?
A:两者的结构、测量方式和适用精度范围不同。游标卡尺适合多种尺寸的快速测量,千分尺则更加适合精密外径和厚度检测。当工件公差较小时,应根据量具的示值误差、分辨力和测量不确定度选择更适合的量具。
Q:游标卡尺可以测量精密轴径吗?
A:可以用于部分精度要求不高的轴径检测,但对于公差较小的精密轴径,不建议单独依靠普通游标卡尺进行最终判定。外径千分尺通常更适合精密轴径测量。
Q:游标卡尺能测量孔的圆度吗?
A:不能通过普通卡尺测量直接准确评价圆度。卡尺可以从不同方向测量孔径并观察尺寸变化,但圆度属于几何形状误差,需要采用更适合的专用测量方法进行评价。
Q:游标卡尺测量内孔有什么局限?
A:内测量爪受到结构尺寸限制,对于小孔、深孔和高精度孔的适应能力有限。同时,测量姿态会明显影响读数。精密孔径检测可以根据要求选择内径千分尺、内径百分表或三坐标测量设备。
Q:游标卡尺测量误差主要来自哪里?
A:常见来源包括量具示值误差、零位偏差、测量力不稳定、测量姿态不正确、工件毛刺和表面粗糙度、工件温度变化以及量具磨损。规范操作和定期计量管理能够降低这些因素的影响。
Q:高精度加工现场应该怎样配置量具?
A:可以按照工件公差和检测对象进行分级配置。普通尺寸采用游标卡尺,精密外径采用外径千分尺,精密内孔采用内径千分尺或内径百分表,复杂尺寸及形位公差检测则根据要求采用三坐标测量设备等检测手段。
游标卡尺局限性主要集中在精密尺寸判定能力、测量力控制、测量姿态以及复杂几何形状检测能力等方面。它适合承担通用尺寸和现场快速检测任务,但当工件公差进入较小范围,或者检测内容涉及圆度、圆柱度、同轴度等形位精度时,就需要选择与测量对象相匹配的专用量具或精密测量设备。实际生产中,应以工件图纸公差、量具示值误差、分辨力、测量不确定度和检测环境为依据进行量具选型,通过游标卡尺与千分尺、内径量具、百分表及三坐标测量设备等组合使用,在保证检测可靠性的同时兼顾生产效率。