磨床设备维修涉及机械结构、主轴系统、液压系统、冷却系统、电气控制以及导轨与进给机构等多个部分。磨床出现加工精度下降、主轴异常振动、液压压力不稳定、冷却液循环异常或进给动作失灵时,需要结合设备结构和故障表现进行系统判断。掌握磨床设备维修常用知识,可以提高故障定位效率,同时减少因误拆、误调造成的二次故障。
一、磨床设备维修主要检查哪些部分
磨床设备维修通常围绕机械传动、主轴、进给、液压、冷却、电气控制和润滑等系统展开。不同类型磨床的结构有所差异,但故障排查的基本思路具有较强的通用性。
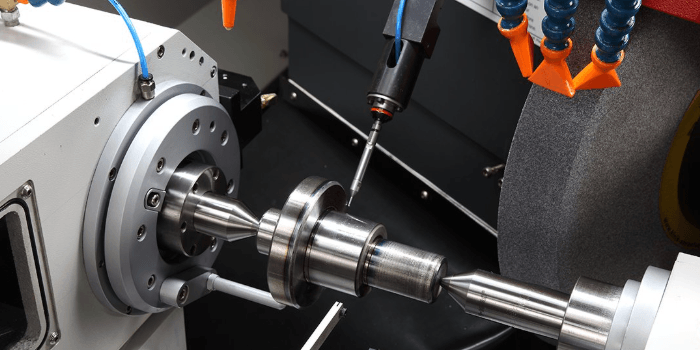
机械部分:重点检查砂轮、砂轮主轴、轴承、皮带、导轨、丝杠、工作台以及各连接部件,观察是否存在松动、磨损、卡滞和异常振动。
主轴系统:重点关注主轴旋转是否平稳、轴承温升是否异常、润滑是否充分以及砂轮安装后的径向和端面跳动情况。
液压系统:液压磨床需要检查液压泵、液压阀、油管、油箱、滤油器和执行机构,重点判断压力、流量以及运动速度是否稳定。
冷却系统:检查冷却泵、管路、过滤装置、喷嘴以及冷却液状态,避免冷却不足导致磨削区域温度升高。
电气控制系统:检查电源、控制回路、电动机、接触器、继电器、传感器以及数控控制系统等部件,排除断路、接触不良、过载和信号异常。
润滑系统:检查导轨、丝杠、轴承等运动部件的润滑状态。润滑不足会增加摩擦和磨损,并可能影响磨床运动精度。
二、磨床主轴异常是维修中的重点问题
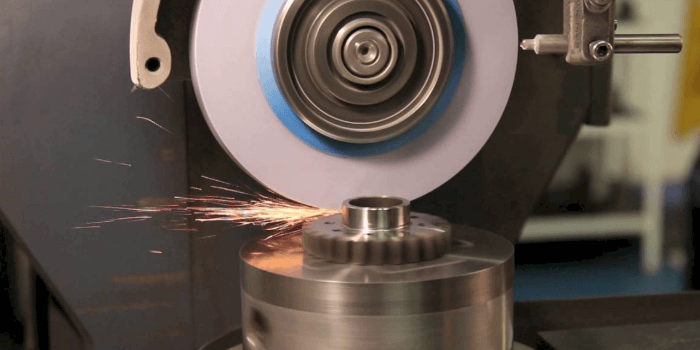
磨床主轴直接影响砂轮旋转稳定性和磨削质量。主轴出现异常时,常见表现包括振动增大、噪声升高、温度异常、磨削表面出现振纹以及加工尺寸稳定性下降。
1、主轴振动和噪声异常
主轴振动可能与轴承磨损、润滑不足、砂轮不平衡、砂轮安装偏心、主轴部件松动等因素有关。维修时不能只检查主轴本身,还需要检查砂轮平衡和安装状态。
砂轮经过更换或修整后,如果没有进行适当的平衡处理,旋转时产生的离心力变化可能放大振动。对于高速旋转的砂轮系统,还应按照设备和砂轮制造商规定检查砂轮规格、转速限制及安装要求。
2、主轴温升异常
主轴温度异常升高可能与轴承润滑不足、润滑油状态异常、轴承预紧状态不合适、负荷过大或者冷却条件变化有关。
维修时应记录设备正常运行状态下的温升趋势,再与异常状态进行比较。如果主轴温度持续升高,应及时停机检查,避免轴承及主轴部件进一步损坏。
三、磨床导轨和进给机构维修要点
磨床工作台和砂轮架需要依靠导轨及进给机构完成稳定运动。导轨精度下降、润滑不足或者进给机构存在间隙,都可能造成磨削尺寸不稳定和表面质量下降。
维修时可以从运动阻力、运动平稳性、定位重复性和异常噪声等方面进行检查。如果工作台移动过程中出现爬行、冲击或者局部阻力增大,应重点检查导轨润滑、导轨表面状态以及相关传动机构。
丝杠、螺母及齿轮等传动部件如果产生明显磨损,会形成传动间隙。对于高精度磨削设备,还需要结合实际测量结果判断间隙是否已经影响加工精度,不能仅凭手感判断是否需要更换。
四、磨床液压系统常见故障排查方法
液压系统在部分平面磨床、成形磨床和其他磨床设备中承担工作台往复运动、夹紧或其他执行动作。液压故障通常表现为工作台运动速度不稳定、换向冲击、压力不足、动作迟缓或者设备无法正常动作。
1、液压压力不足
出现液压压力不足时,可以按照液压泵、吸油管路、滤油器、溢流阀、换向阀以及执行机构的顺序进行检查。液压油液位过低、油液污染、滤芯堵塞以及液压泵磨损,都可能造成系统流量或压力异常。
维修时应使用符合设备要求的压力检测仪表进行实际测量,并结合设备技术文件中的规定压力进行判断,不宜通过调高溢流阀压力来掩盖其他部件故障。
2、工作台运动不稳定
液压工作台出现速度忽快忽慢、换向冲击或者爬行现象时,需要检查液压油状态、系统是否混入空气、节流元件状态以及换向机构工作情况。
如果导轨润滑不良或机械阻力发生变化,即使液压系统本身压力正常,也可能表现为工作台运动不稳定,因此维修过程中应同时检查机械和液压两部分。
五、磨床冷却系统故障怎么排查
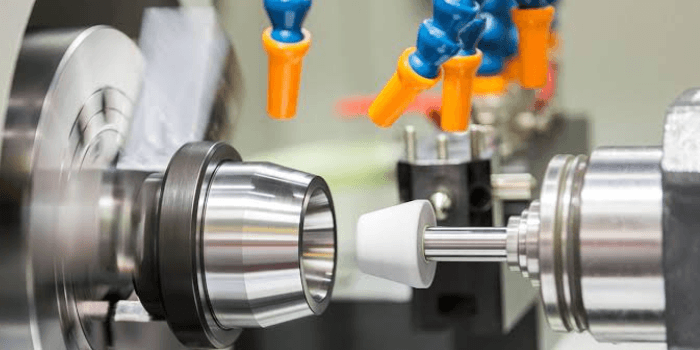
磨削过程中会产生较多热量,冷却系统需要及时输送足量冷却液至磨削区域。冷却液流量不足、喷射位置偏移或者过滤系统堵塞,都可能影响加工表面质量和尺寸稳定性。
冷却系统维修可以从冷却泵、吸液口、过滤器、管路、喷嘴和回液通道逐项检查。冷却泵正常运转但喷嘴流量明显下降时,应重点检查过滤器堵塞、管路阻塞和喷嘴污染。
如果冷却液中含有大量磨屑,还需要检查过滤装置是否能够满足当前磨削工况。磨削液长期未维护也可能造成泵体、管路和过滤部件污染。
六、磨床润滑系统维修常用知识
磨床的导轨、丝杠、轴承等运动部件需要保持适当润滑。润滑系统出现供油不足、油路堵塞或油液状态异常时,会增加机械部件摩擦,并可能造成导轨和传动件异常磨损。
检查润滑系统时,可以观察油箱液位、油泵工作状态、润滑油管路以及各润滑点是否正常供油。对于集中润滑系统,还需要确认分配器及相关检测元件工作是否正常。
润滑油并不是越多越好。轴承等部件使用润滑脂或润滑油时,应按照设备制造商规定的品种、黏度和补充周期进行维护,避免不同润滑介质混用。
七、磨床电气故障排查的基本思路
磨床出现电动机无法启动、控制按钮失效、报警、进给动作异常等问题时,需要从供电、控制回路、执行元件和反馈信号几个层面进行检查。
电源检查:确认设备供电是否正常,检查断路器、熔断器、接线端子及电源线路是否存在异常。
电动机检查:检查电动机是否过载、异常发热、绝缘状态下降或者机械负载过大。
控制回路检查:检查按钮、接触器、继电器、限位开关和相关控制元件是否正常。
传感器检查:数控磨床还需要检查位置检测、限位检测以及其他反馈信号是否正常,避免因检测信号异常导致设备禁止动作。
涉及电气柜内部维修时,应先按照设备安全规程进行断电、验电和必要的安全防护。对于带有数控系统和伺服驱动器的设备,还应结合报警代码和设备电气图进行判断。
八、磨床加工精度下降如何判断故障原因
磨床出现尺寸超差时,不宜直接认定为某一个零件损坏。加工精度受到机床几何精度、主轴状态、砂轮状态、夹具、工件热变形、测量方法以及加工参数等多个因素影响。
可以先检查工件尺寸是否具有明显规律。如果尺寸误差随着加工时间逐渐变化,需要关注主轴和机床热状态;如果加工表面出现周期性振纹,则需要重点检查砂轮、主轴和相关旋转部件;如果不同位置的尺寸差异明显,则需要检查导轨、工作台运动以及机床几何精度。
精度维修应尽量采用量具、百分表、千分尺以及相应精度检测设备进行数据化判断。通过测量数据确认误差变化规律后,再确定维修和调整方向,比单纯依靠操作人员经验判断更加可靠。
九、磨床常见故障与排查方向
故障一:主轴振动明显。可以检查砂轮平衡、砂轮安装、主轴轴承、皮带传动以及主轴连接部件。
故障二:工作台运行不平稳。可以检查导轨润滑、液压油状态、液压压力、换向阀以及机械传动机构。
故障三:磨削温度升高。可以检查冷却液流量、喷嘴位置、过滤装置、砂轮状态和磨削参数。
故障四:加工尺寸不稳定。可以从主轴精度、砂轮磨损、机床热稳定性、进给精度、夹具状态和测量方法等方面进行排查。
故障五:液压系统压力异常。可以检查液压泵、滤油器、溢流阀、油液液位以及管路泄漏情况。
故障六:设备无法启动。应检查电源、急停回路、安全门或限位信号、控制回路以及设备报警信息。
十、磨床设备维修应建立哪些点检项目
磨床维修不能完全依赖故障发生后的抢修,还应建立日常点检和预防性维护制度。点检项目可以根据设备类型、使用强度和加工精度要求进行调整。
日常点检:观察主轴声音、设备振动、润滑状态、冷却液状态、液压压力以及工作台运行情况。
周期性点检:检查导轨、丝杠、轴承、液压系统、冷却系统、电气元件和紧固件。
精度检查:根据设备精度要求定期检查工作台运动精度、主轴旋转精度、定位精度及相关几何精度。
耗材维护:及时维护或更换过滤元件、润滑介质、冷却液以及达到使用条件的易损部件。
十一、磨床设备维修时需要注意什么
磨床维修应坚持先确认故障现象,再分析可能原因,随后进行检测和维修。对于主轴、液压系统和电气控制系统等关键部件,不宜在没有检测依据的情况下随意调整参数。
砂轮属于高速旋转部件,安装、更换和检查时应严格遵守设备及砂轮产品规定。维修完成后,还需要进行空运转检查,并根据维修项目确认主轴、工作台、冷却和润滑等功能是否恢复正常。
涉及机床精度的维修,不能只以设备能够正常运转作为维修完成标准,还需要通过实际加工或精度检测确认维修效果。
以下是您可能还关注的问题与解答:
问:磨床维修主要维修哪些部件?
答:常见维修对象包括砂轮主轴、轴承、导轨、丝杠、液压系统、冷却系统、润滑系统、电动机、电气控制元件以及相关传动部件。具体维修范围需要根据故障现象和检测结果确定。
问:磨床主轴振动是什么原因?
答:常见原因包括砂轮不平衡、砂轮安装偏心、主轴轴承异常、传动部件松动以及主轴系统磨损等。排查时应同时检查砂轮和主轴系统。
问:磨床工作台爬行怎么维修?
答:可以检查导轨润滑、液压油状态、液压系统是否混入空气、节流元件以及导轨机械阻力。不能仅通过调整液压压力解决所有爬行问题。
问:磨床加工精度下降需要先检查什么?
答:可以从主轴旋转精度、砂轮状态、工作台运动、导轨状态、进给机构、机床热状态和测量方法等方面进行检查,并通过实际测量数据确定误差来源。
问:磨床维修后为什么还需要进行精度检测?
答:设备能够启动和运行并不代表加工精度已经恢复。维修可能改变主轴、导轨、进给机构等部件的工作状态,因此需要结合相应精度项目进行验证。
磨床设备维修是一项综合性工作,需要将机械结构、主轴系统、液压系统、冷却系统、润滑系统和电气控制结合起来分析。实际维修过程中,应以故障现象为入口,通过检测数据逐步缩小故障范围,并在维修完成后进行功能和精度验证。建立日常点检、周期维护和精度检测制度,可以降低突发故障对生产加工造成的影响,也有利于保持磨床长期运行状态的稳定性。