金刚石加工难度大,核心原因并不只是材料硬度高,而是其高硬度、高耐磨性、低断裂韧性、强各向异性以及特殊的热学和化学特性共同作用,使传统切削、磨削工艺面临明显限制。金刚石的莫氏硬度达到10,在常温条件下具有很高的抗磨损能力,同时晶体不同晶向的力学和去除特性存在差异。实际加工过程中,刀具磨损、加工效率、表面损伤、热影响以及晶向选择等问题往往需要同时控制。
一、金刚石加工难度大的根本原因是什么
金刚石加工困难首先与其极高的硬度和耐磨性有关。常规高速钢刀具难以有效切削金刚石,普通硬质合金刀具也难以承担稳定、高效的长时间直接切削。加工过程中,刀具自身可能快速磨损,导致切削刃钝化、加工效率下降以及表面质量发生变化。
金刚石具有典型的共价键晶体结构,碳原子之间形成稳定的晶格连接,使材料具有较高的硬度和弹性模量。这种结构特征决定了金刚石在常规机械加工中不容易产生连续塑性变形,材料去除往往更多依赖脆性断裂、微破碎、磨粒作用或特定物理化学过程。
金刚石的高硬度也意味着加工系统需要提供足够的能量才能实现稳定材料去除。如果加工参数选择不合理,可能出现材料去除效率低、工具损耗较大以及加工表面产生微裂纹等问题。
二、金刚石高硬度为什么会增加加工难度
金刚石的莫氏硬度为10,是天然矿物硬度等级中的最高等级。对于机械加工而言,高硬度意味着加工刀具需要具备更高的硬度和耐磨性能,否则刀具刃口在加工过程中容易出现磨粒磨损、微崩刃和几何形状变化。
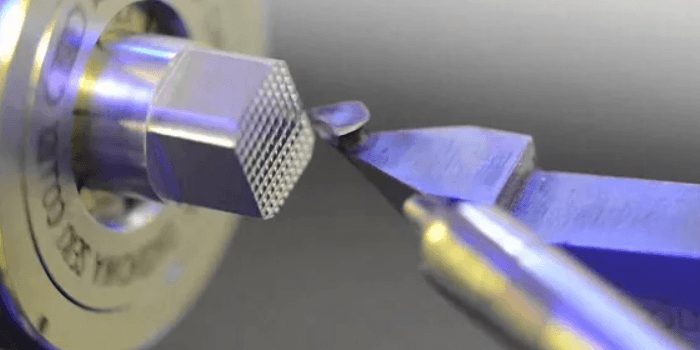
传统切削加工依靠刀具刃口进入工件并产生材料塑性变形。金刚石在常温条件下难以像普通金属那样形成稳定连续切屑,因此直接采用传统车削、铣削方式加工时,工艺窗口相对较窄。
在金刚石精密加工中,即使能够实现材料去除,也需要控制单位去除量。去除量过大可能引起表面崩裂或亚表面损伤,去除量过小又可能导致加工效率较低。加工精度与加工效率之间的平衡,是金刚石加工工艺设计的重要问题。
三、金刚石的脆性会带来哪些加工问题
金刚石虽然具有较高硬度和弹性模量,但其断裂韧性相较于许多韧性金属材料并不高。在外部载荷作用下,如果局部应力超过材料承受范围,容易产生裂纹扩展或局部破碎。
加工过程中,磨粒、刀具刃口或者工件夹持产生的局部应力集中,都可能成为裂纹产生的诱因。对于尺寸较小、边缘较薄或具有尖锐几何结构的金刚石工件,边缘崩裂尤其需要关注。
精密加工还需要控制亚表面损伤。工件表面即使经过加工后达到较好的外观状态,内部仍可能存在微裂纹或损伤层。因此,对于光学级、工具级以及高精度金刚石零件,需要根据最终用途选择合适的去除机制和检测方法。
四、金刚石存在明显晶体各向异性
金刚石属于典型晶体材料,其不同晶向的原子排列存在差异,因此硬度、断裂行为、磨削响应以及材料去除特性并不是完全一致。加工过程中如果忽略晶体取向,可能导致不同方向上的材料去除率和表面质量出现差异。
金刚石晶体具有特定的解理特性,在某些晶向条件下更容易沿特定晶面发生破裂。精密加工时,需要结合工件晶向设计加工方向和工艺路线,尽量降低不可控裂纹扩展带来的影响。
对于单晶金刚石刀具而言,晶向选择甚至会直接影响刀具刃口的稳定性和加工性能。刀具制造过程中需要结合晶体取向、刃口几何结构以及预期加工材料确定磨削和抛光方向。
五、金刚石刀具磨损为什么也是加工瓶颈
加工金刚石并不意味着必须使用金刚石刀具。实际工艺会根据工件类型和加工方式选择金刚石砂轮、金刚石磨料以及其他适用工具。但在某些精密加工领域,如果采用金刚石刀具加工其他高硬度材料,刀具本身的耐磨性虽然较高,仍需要关注切削温度和化学反应。
金刚石在高温条件下可能发生石墨化等结构变化,并且在某些材料体系中会发生碳扩散或化学反应。例如铁基材料在较高温度和特定接触条件下可能加剧金刚石刀具磨损,这也是金刚石刀具不适合直接用于部分铁基材料高速加工的重要原因之一。
刀具磨损会进一步改变实际切削刃几何形状。刃口变钝后,单位去除所需的切削力可能增加,并可能引起加工区域温升和表面损伤。因此,精密金刚石加工需要建立刀具状态监测和合理换刀标准。
六、金刚石加工过程中的热效应如何影响加工质量
金刚石具有较高的热导率,这是其重要材料特征之一。在适当工况下,热量可以较快传递出去。但在微尺度加工区域,热量仍可能集中于极小区域,局部瞬时温升可能明显影响加工状态。
对于采用激光、放电或其他热作用方式进行金刚石加工的工艺,局部温度场会直接影响材料去除机制。如果能量输入过高,可能形成热影响区域、表面石墨化或者微裂纹等缺陷,需要通过能量密度、脉冲参数和扫描策略进行控制。
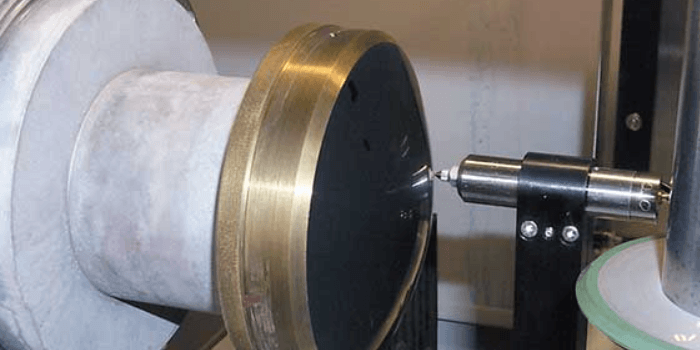
机械磨削同样存在热效应。砂轮磨粒高速作用于金刚石表面时,接触区域会产生摩擦热和磨削热。如果冷却条件和磨削参数不合理,可能使加工表面产生热损伤。因此,金刚石精密加工需要将材料去除和热控制结合起来考虑。
七、金刚石加工为什么需要特殊磨削工艺
金刚石磨削通常利用硬质磨粒对工件表面进行微量材料去除。常用磨料包括金刚石磨料本身,其硬度与工件相匹配,可以通过磨粒划擦、脆性断裂以及微切削等机制实现材料去除。
磨粒粒度会直接影响加工效率和表面质量。较粗磨粒具有较强的材料去除能力,但加工表面可能留下较深划痕;较细磨粒适合后续精加工和抛光,有利于降低表面粗糙度,但单位时间材料去除量通常较低。
磨削压力、砂轮线速度、进给速度以及冷却条件同样需要匹配。精密金刚石加工通常采用较小的单次去除量,通过多道工序逐步达到尺寸和表面质量要求,避免一次去除过多材料导致崩边或裂纹。
八、金刚石精密加工有哪些主要工艺瓶颈
金刚石加工的工艺瓶颈主要集中在材料去除效率、表面完整性、刀具或磨具寿命以及尺寸精度之间的协调。提高材料去除速度可能增加加工损伤,而单纯降低去除量又会延长加工周期,因此需要根据零件用途确定合理的加工路线。
表面完整性是另一个关键问题。对于装饰级或普通工具用途,允许的表面缺陷范围与光学元件、精密刀具等产品存在差异。高精度产品通常需要同时控制表面粗糙度、形状误差、边缘崩缺和亚表面损伤。
加工设备精度也会成为限制因素。金刚石加工尺寸通常较小,对机床运动精度、主轴回转精度、夹具稳定性和环境振动比较敏感。加工系统中的微小误差可能直接反映到工件表面,因此精密金刚石加工通常需要较高的设备稳定性。
九、不同金刚石材料的加工难度是否一样
不同类型金刚石的加工特性存在差异。天然单晶金刚石具有明确的晶体取向和解理特性,加工时需要充分考虑晶向影响;人造单晶金刚石在晶体结构和缺陷水平方面也会因制造工艺不同而存在差异。
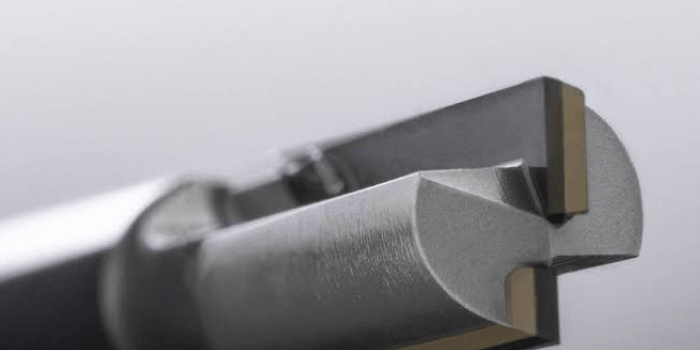
多晶金刚石由大量微小金刚石晶粒构成,整体没有单晶材料那样明显的单一晶向特征,其加工过程中表现出的破碎和磨损机制也有所不同。聚晶金刚石刀具常用于有色金属、木材及复合材料等加工,但刀具刃口加工本身仍具有较高技术要求。
不同金刚石材料还需要根据粒度、晶粒结构、结合方式和最终用途确定加工方案。不能简单采用同一套磨削参数加工所有金刚石制品。
十、如何降低金刚石加工难度
降低金刚石加工难度需要从工艺路线入手。对于尺寸余量较大的工件,可以采用粗加工、半精加工和精加工分阶段进行,避免精加工阶段承担过大的材料去除任务。
加工工具需要与工件材料和目标精度相匹配。金刚石磨轮适合部分金刚石磨削工艺,精细抛光则需要根据表面质量要求选择适当磨料和抛光方法。工具粒度、接触压力和加工时间都需要通过试验确定合理范围。
工件装夹同样不可忽视。金刚石尺寸较小且脆性明显,如果夹紧力集中在局部区域,可能产生隐蔽裂纹或边缘崩缺。夹具设计应尽量使夹持力均匀,并避免对加工区域形成干涉。
精密加工过程中还需要配合显微观察、尺寸测量和表面质量检测。对于高精度金刚石零件,仅通过肉眼判断加工状态是不够的,应根据产品要求选择显微镜、轮廓测量、表面粗糙度检测等方法。
以下是您可能还关注的问题与解答:
Q:为什么金刚石这么硬,却不适合直接用金刚石刀具加工所有材料?
A:刀具材料与被加工材料之间除了硬度匹配,还涉及高温化学稳定性、扩散、摩擦和加工温度等因素。金刚石刀具在部分铁基材料加工中可能出现较明显的热化学磨损,因此不能仅依据硬度判断是否适合使用。
Q:金刚石可以进行车削加工吗?
A:可以采用特定精密车削方式加工部分金刚石相关材料,但需要根据工件形态、材料类型、加工尺寸和精度要求选择工艺。传统金属车削方式并不能直接套用于金刚石。
Q:金刚石加工最需要控制什么问题?
A:需要综合控制材料去除率、加工力、热影响、裂纹、崩边、刀具磨损和表面完整性。对于精密零件,表面粗糙度和亚表面损伤同样需要重点关注。
Q:金刚石加工为什么容易出现崩边?
A:金刚石具有高硬度和一定脆性,加工过程中如果局部载荷过大、刀具磨损严重、加工方向不合理或工件边缘存在应力集中,都可能诱发局部破碎。降低单次去除量并优化加工方向,有助于减少崩边风险。
Q:金刚石加工能不能使用普通砂轮?
A:普通磨料的硬度和耐磨性能通常难以满足金刚石高效加工需求,实际工艺通常会根据材料特性选择金刚石磨料等适用磨具。具体磨料粒度和磨削参数需要结合工件类型与加工精度确定。
金刚石加工难度大的根本原因来自材料结构和加工机制的共同作用,高硬度使材料难以通过传统切削方式去除,脆性和晶体各向异性又增加了裂纹、崩边和亚表面损伤控制难度。加工过程中还需要处理刀具磨损、热效应、设备精度和加工效率之间的关系。实际生产应根据金刚石材料类型、晶体结构、工件尺寸和最终精度要求选择相应的磨削、研磨、抛光或其他特种加工工艺,并通过合理的加工参数和检测手段控制加工质量。