刀具是机械加工系统中的直接切削执行部件,刀具因素对加工精度的影响贯穿尺寸精度、形状精度、位置精度和表面质量等多个环节。实际加工中,即使机床本身具有较好的定位能力,如果刀具存在磨损、跳动、变形、装夹不稳定或选型不合理等问题,仍然可能导致工件尺寸超差、表面出现振纹、孔径变化或轮廓误差增大。分析刀具因素如何影响加工精度,需要从刀具几何参数、材料性能、磨损状态、装夹系统、悬伸长度以及切削参数等方面综合判断,并结合不同加工工况采取相应的控制策略。
一、刀具因素为什么会直接影响加工精度
1、加工过程中,刀具与工件直接接触并承担材料去除任务,刀具切削刃的位置变化会直接反映到工件尺寸上。例如车刀刀尖位置发生变化、铣刀有效直径减小或镗刀调整位置出现偏差,都可能造成实际加工尺寸与理论尺寸不一致。
2、刀具在切削过程中会承受切削力、切削热和周期性载荷。如果刀具系统刚性不足,在受力状态下产生弹性变形,实际切削位置就可能偏离程序设定轨迹,从而形成尺寸误差和形状误差。
3、数控机床加工虽然依靠程序控制刀具运动,但数控系统控制的是刀具参考点或机床坐标位置,实际切削刃位置还受到刀具长度、半径、装夹状态和受力变形等因素影响。因此,刀具补偿数据正确并不代表实际加工精度一定稳定。
二、刀具尺寸误差会怎样影响工件加工精度
1、刀具制造尺寸存在一定误差,不同批次、不同规格刀具的实际直径可能存在差异。对于铣削加工,如果程序按照名义刀具直径进行编程,而实际刀具直径存在偏差,就可能导致轮廓尺寸出现系统性误差。
2、铣刀在长期使用后,切削刃会逐渐磨损,实际有效直径可能发生变化。加工外轮廓、型腔或槽类结构时,刀具直径变化会直接影响加工尺寸,因此需要根据实际加工结果及时调整刀具半径补偿。
3、钻头和铰刀的实际尺寸同样会影响孔径。刀具直径偏差、刀具磨损以及切削过程中的振动,都可能使加工孔尺寸偏离预期范围。对于孔公差较小的工件,应根据加工余量和精度要求合理安排钻削、扩孔、铰削或镗削工序。
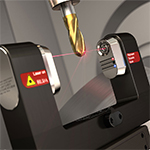
4、精密加工中不能只依据刀具标称尺寸进行判断。实际加工前可以根据工艺要求检测刀具关键尺寸,并结合首件加工结果进行补偿,使刀具实际尺寸与数控程序补偿值保持匹配。
三、刀具磨损是影响加工尺寸稳定性的重要因素
1、刀具磨损会使切削刃几何形状逐渐发生变化。前刀面磨损、后刀面磨损、刀尖磨损以及局部崩刃,都可能改变刀具与工件之间的实际切削关系。
2、刀具后刀面磨损增大后,刀具与已加工表面的摩擦增加,切削力和切削温度可能发生变化,工件表面容易出现粗糙度变化,同时也可能产生尺寸漂移。
3、铣削加工中,多齿刀具不同切削刃的磨损程度如果不一致,实际承担切削任务的刀齿可能发生变化,造成切削力周期波动,进一步影响表面质量和尺寸重复性。
4、企业可以根据刀具加工数量、实际切削时间、加工材料和表面质量变化建立刀具寿命管理制度。对于关键尺寸加工,不宜等到刀具完全失效后再更换,而应根据工艺验证结果确定合理的换刀或补偿周期。
四、刀具径向跳动会如何影响加工精度
1、刀具径向跳动是指刀具旋转时实际切削刃相对于理论旋转中心存在的位置偏差。跳动可能来自刀具本身、刀柄、夹头、主轴锥孔或装夹面污染等多个环节。
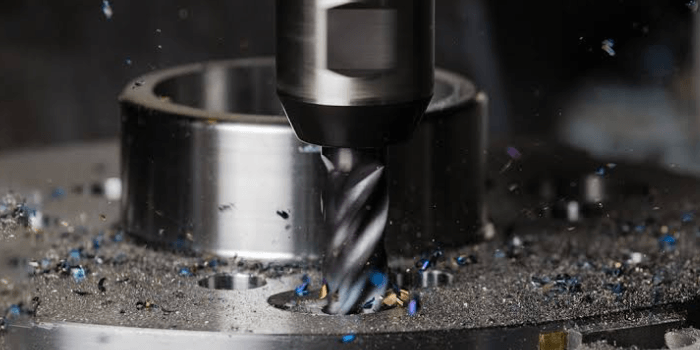
2、对于多刃铣刀,径向跳动会导致不同刀齿承担的实际切削厚度不一致。部分刀齿切削负荷增加,部分刀齿可能处于较轻切削状态,从而造成刀具磨损不均匀。
3、在精加工中,刀具跳动还可能影响加工表面的纹路和尺寸一致性。特别是小直径刀具和高转速加工时,较小的跳动变化也可能对刀具寿命和加工表面产生明显影响。
4、控制刀具跳动需要从整个刀具系统入手,包括检查主轴状态、清洁刀柄锥面、保证夹持结构匹配,并定期检查刀具装夹后的实际旋转状态。
五、刀具悬伸长度过大会降低加工稳定性
1、刀具从夹持位置伸出的长度增加后,刀具系统的抗弯刚性通常会下降。切削过程中产生的径向力和轴向力可能使刀具发生弹性变形,实际切削轨迹与理论轨迹之间出现偏差。
2、深型腔、深槽和复杂模具结构加工时,经常需要使用较长刀具进入加工区域。刀具悬伸越长,发生振动的可能性通常越高,因此应在满足加工深度的前提下尽量减少不必要的悬伸长度。
3、细长刀具加工过程中容易出现弹刀现象。粗加工阶段切削负荷较大时,刀具可能发生偏移;精加工阶段切削力减小后,刀具弹性恢复,会使不同加工区域出现尺寸变化。
4、对于必须使用长悬伸刀具的加工任务,可以通过提高刀柄系统刚性、优化刀具直径、降低径向切削宽度、合理控制轴向切削深度以及调整进给参数等方式改善加工稳定性。
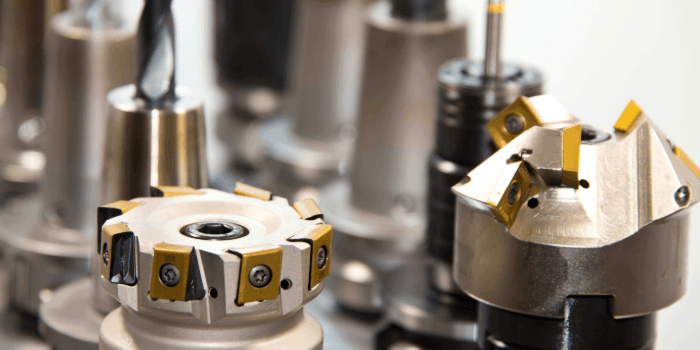
六、刀具刚性不足会造成哪些加工误差
1、刀具刚性不足时,在切削力作用下会产生弹性变形。刀具变形方向与工件结构、切削方向以及刀具受力状态有关,因此加工误差可能表现为尺寸偏差、侧壁锥度或局部轮廓误差。
2、加工薄壁零件时,刀具和工件都可能发生弹性变形。如果刀具刚性不足,同时工件刚性也较低,两种变形会相互叠加,使加工尺寸更加难以控制。
3、模具型腔加工中使用小直径球头铣刀时,需要特别关注刀具颈部结构和有效切削长度。刀具直径较小、悬伸较长时,刚性下降较明显,切削参数不能直接按照普通短刀条件设置。
4、提高刀具刚性不能单纯依靠降低切削参数。合理选择刀具直径、缩短悬伸、优化刀柄夹持长度和调整加工路径,同样是控制刀具变形的重要措施。
七、刀具材料与切削性能如何影响加工精度
1、不同刀具材料具有不同的硬度、韧性、耐磨性和耐热性能。刀具材料与工件材料不匹配时,可能出现异常磨损、粘刀、崩刃或切削温度升高,进而影响尺寸稳定性。
2、硬质合金刀具在数控加工中应用较为广泛,适用于多种金属材料加工。面对高硬度材料、铝合金或具有特殊切削特性的材料时,需要结合工件材料特性选择适合的刀具基体和刃口结构。
3、刀具涂层能够改善刀具表面的耐磨性和耐热性能,但不同涂层适用的工件材料和加工条件存在差异。选型时应关注刀具制造商给出的材料适用范围,不能仅根据涂层颜色判断其加工性能。
4、刀具材料选择不合理可能造成磨损速度加快,使同一批零件在不同加工阶段出现尺寸变化。因此刀具选型应与工件材料、材料硬度、切削方式、冷却条件和加工精度要求共同匹配。
八、刀具几何角度对加工精度有什么影响
1、刀具的前角、后角、螺旋角和刃口结构会影响切削力、排屑状态和切削热。几何参数变化后,刀具切入工件的方式发生改变,加工过程中的受力状态也会不同。
2、前角变化会影响切削变形和切削力。不同工件材料对刀具前角的要求不同,需要在切削锋利性和刃口强度之间进行匹配。
3、后角不足可能增加刀具后刀面与工件已加工表面的摩擦,使切削热增加;后角过大则可能降低切削刃局部强度。具体几何参数需要根据刀具结构和加工材料确定。
4、铣刀螺旋角会影响切削进入方式和排屑过程。不同螺旋角结构适用于不同材料和加工方式,合理选择有助于改善切削平稳性,从而减少振动对加工精度的影响。
九、刀具装夹方式为什么会影响加工精度
1、刀具并不是独立工作的,刀柄、夹头和主轴共同组成完整的刀具系统。即使刀具本身尺寸准确,如果装夹位置存在偏斜或夹持不足,也可能产生跳动和位移。
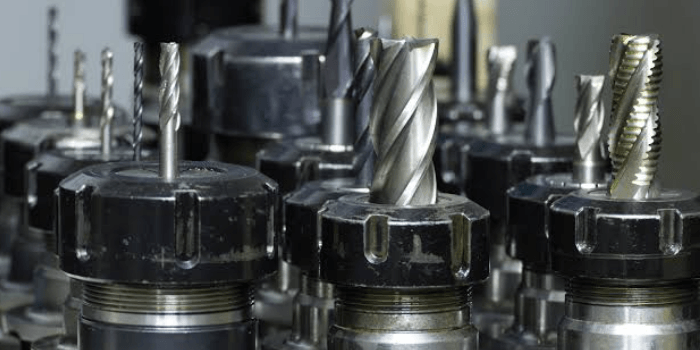
2、常见刀具夹持方式包括弹簧夹头、液压刀柄、热缩型刀柄以及机械锁紧式刀柄等。不同夹持结构在夹持范围、刚性、重复装夹精度和适用刀具规格方面存在差异。
3、精加工通常更加关注刀具重复装夹后的稳定性。如果换刀后刀具位置变化较大,即使采用相同的刀具补偿数据,也可能造成加工尺寸出现偏差。
4、装夹前应清洁刀柄锥面、夹持部位和刀具柄部,避免切屑和油污进入配合面。夹持长度也应满足刀柄结构要求,夹持过浅可能降低刀具系统刚性。
十、刀具热变形对加工精度的影响
1、高速或长时间切削过程中,刀具会受到切削热影响。温度变化可能使刀具产生微小的热膨胀,并改变刀具实际工作尺寸和刀尖空间位置。
2、连续加工时,刀具磨损和温度变化往往同时存在,因此工件尺寸可能随着加工时间逐渐发生漂移。对于批量精密加工,需要观察首件与连续加工后零件之间的尺寸变化。
3、冷却润滑条件会影响切削区域温度。冷却液供应不足、喷射方向不合理或排屑不畅,都可能导致局部热量积聚,从而影响刀具寿命和尺寸稳定性。
4、精密加工应避免频繁、大幅度改变加工条件。保持相对稳定的切削速度、进给量、冷却方式和刀具状态,有助于减少因热状态变化带来的加工尺寸波动。
十一、刀具选型不合理会怎样影响加工质量
1、刀具直径选择不合理可能影响加工区域覆盖能力和系统刚性。大直径刀具通常具有较好的抗弯能力,但可能无法进入小圆角或窄槽;小直径刀具能够加工复杂区域,但更容易受到悬伸和振动影响。
2、刀具刃数需要与加工材料和排屑条件匹配。刃数较多可以提高单位旋转过程中的切削参与次数,但排屑空间可能相对减小;面对排屑量较大的加工工况,需要重点考虑切屑排出能力。
3、粗加工与精加工不宜完全采用相同的刀具策略。粗加工重点关注材料去除和刀具强度,精加工则更关注尺寸控制、轮廓精度和表面质量,根据不同工序选择对应刀具更有利于稳定加工过程。
4、加工复杂零件时,可以根据不同区域配置不同规格刀具。例如大面积区域采用较大直径刀具,小圆角和狭窄区域采用小直径刀具,通过分区选刀降低长悬伸小刀承担大量材料去除任务的情况。
十二、控制刀具因素对加工精度影响的实用策略
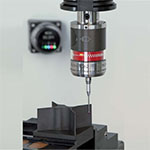
1、建立刀具使用前检查制度,对关键加工刀具检查刀具尺寸、切削刃状态和装夹状态。对于精加工刀具,可以根据工艺要求检测实际直径和装夹后的径向跳动。
2、根据工件材料和加工工序制定合理的刀具寿命管理方法。通过记录加工时间、加工数量、磨损状态和尺寸变化,确定适合生产条件的换刀周期和补偿周期。
3、尽量缩短刀具悬伸长度,并保证刀具具有足够的夹持长度。深腔加工需要综合考虑刀具直径、刀柄结构和加工路径,避免仅通过增加悬伸解决加工深度问题。
4、对高精度加工建立刀具补偿管理流程。更换刀具、重新装夹或刀具发生磨损后,应根据实际检测结果调整长度补偿和半径补偿,避免长期使用固定补偿值。
5、当加工精度出现持续波动时,应同时检查刀具、刀柄、夹具和机床状态。刀具问题与机床问题可能表现出相似的加工误差特征,需要通过刀具更换、跳动检测和重复试切逐步判断误差来源。
以下是您可能还关注的问题与解答:
Q:刀具磨损会直接导致加工尺寸变化吗?
A:会。刀具磨损后,实际切削刃位置和有效刀具尺寸可能发生变化,加工尺寸可能逐渐漂移。不同加工方式受到影响的表现不同,需要结合实际测量结果进行刀具补偿或更换。
Q:刀具跳动为什么会影响表面质量?
A:刀具跳动会使不同切削刃承担的切削量不一致,容易造成切削力周期变化、刀具磨损不均匀和表面纹路异常,在精加工和小直径刀具加工中需要重点控制。
Q:刀具伸出越短越好吗?
A:在满足工件加工深度和避免刀柄干涉的前提下,较短的刀具悬伸通常有利于提高系统刚性。但悬伸长度仍需要结合工件结构、刀具直径和加工区域进行合理确定。
Q:为什么更换同规格刀具后加工尺寸会发生变化?
A:即使标称规格相同,不同刀具的实际直径、刀具长度和装夹位置也可能存在差异。更换刀具后应根据加工精度要求重新确认刀具补偿数据。
Q:刀具材料越硬,加工精度就越高吗?
A:不能简单这样判断。刀具材料需要同时考虑硬度、韧性、耐磨性和耐热性。材料过于追求硬度可能降低抗冲击能力,不同工件材料和切削条件需要选择匹配的刀具材料。
Q:加工出现尺寸不稳定,怎样判断是不是刀具问题?
A:可以检查刀具磨损、崩刃、实际尺寸、径向跳动和装夹状态,并通过更换状态正常的刀具进行重复试切。如果更换刀具后尺寸明显恢复稳定,再结合其他检测结果判断刀具因素的影响程度。
刀具因素对加工精度的影响,本质上体现在切削刃实际位置、刀具受力状态和切削性能变化上。刀具尺寸偏差、磨损、跳动、刚性不足、悬伸过长、装夹异常以及材料和几何参数选择不匹配,都可能使理论加工轨迹与实际切削轨迹产生差异。机械加工企业在控制加工精度时,应把刀具作为完整加工系统的一部分进行管理,通过合理选型、规范装夹、检测跳动、控制悬伸、建立刀具寿命管理和及时进行尺寸补偿等措施,减少刀具状态变化对加工尺寸、形位精度和表面质量造成的影响。