千分尺仪器为什么会有误差?千分尺虽然属于精密测量工具,但实际测量结果并不会天然等于工件的真实尺寸。测量误差可能来自仪器本身的制造与装配状态,也可能受到测量力、测量姿态、温度、零位、被测表面质量以及操作者读数方法等因素影响。常用外径千分尺的分度值通常为百分之零点一毫米,精密型号可以达到更小的分度值,而仪器的示值误差、测量重复性和使用条件都会影响最终检测结果。理解千分尺误差来源,并针对关键环节进行控制,是保证精密尺寸检测可靠性的基础。
一、千分尺仪器为什么会产生测量误差
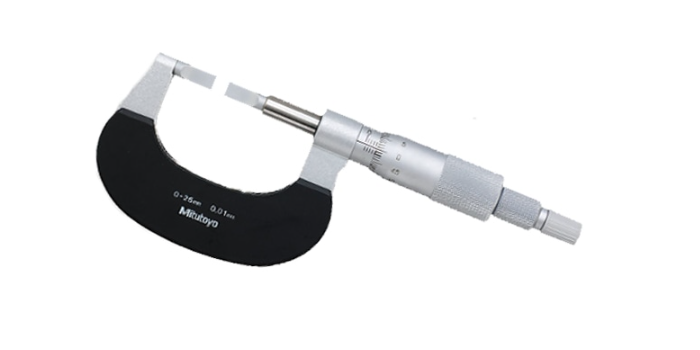
1、千分尺的基本测量原理是利用精密螺旋副将螺杆的旋转运动转换为轴向直线位移,通过固定测砧与活动测砧之间的距离测量工件尺寸。螺纹的螺距、螺杆与螺母的配合精度、测砧平行度以及测量机构的装配状态,都会对最终示值产生影响。
2、千分尺属于机械式精密量具,制造误差不可能完全消除。螺杆螺距存在微小偏差时,螺杆转过相同角度所产生的实际轴向位移可能与理论位移存在差异,这类误差会表现为示值误差,并可能随着测量位置变化而发生变化。
3、千分尺长期使用后,测砧和螺杆工作面可能产生磨损。如果测量面出现划伤、碰伤或磨损,测量基准发生变化,容易造成测量结果偏差。仪器使用频率较高时,还需要关注测量面的平面度和相互平行状态。
二、千分尺测量误差的主要来源有哪些
1、仪器自身误差是常见来源之一,包括螺杆螺距误差、测砧平行度误差、零位误差、示值误差以及机械机构磨损等。对于经过长期使用的千分尺,如果没有按照规定进行周期性检定或校准,即使外观状态正常,也不能仅凭手感判断其精度是否满足要求。
2、测量力会直接影响结果。千分尺通常配有测力装置,使操作者能够采用相对稳定的测量力接触工件。如果旋转微分筒时用力过大,工件、测砧或测杆可能产生微小弹性变形,导致读数偏小或偏大。测量薄壁件、软质材料和小型零件时,这种影响更加明显。
3、测量姿态不正确也会产生误差。外径千分尺测量轴线应尽量与被测尺寸方向保持一致,测量圆柱件时需要寻找合适的测量位置。如果千分尺与工件发生倾斜,实际接触位置发生变化,容易出现测量尺寸偏差。
4、工件表面状态同样不可忽视。毛刺、磕碰、油污、切屑以及较明显的表面粗糙度都会影响测砧与工件之间的实际接触状态。对于精密加工件,测量前应清理测量区域,避免异物夹在测量面之间。
5、温度属于精密测量中不可忽视的误差来源。千分尺和工件均会受到热胀冷缩影响,尤其是在测量尺寸较大的钢制零件时,温度变化造成的尺寸变化可能达到微米量级。精密检测通常需要在规定的标准温度条件下进行,以减少温度变化带来的影响。
三、千分尺零位误差为什么会影响测量结果
1、千分尺在规定的零位状态下,测量面应处于正确的基准位置。如果两个测量面闭合后基准读数并未处于规定位置,就说明可能存在零位误差。此时如果直接测量工件,零位偏差会叠加到实际读数中。
2、零位误差并不一定代表千分尺所有量程范围内都存在完全相同的测量偏差。精密千分尺的示值误差还可能随着测量尺寸位置变化而变化,因此不能只检查一个零位就认为整把千分尺在全部量程内都没有误差。
3、发现零位异常后,应根据千分尺的结构和制造商规定进行调整或送专业计量机构检定、校准。对于生产现场的重要尺寸检测,不建议通过操作者自行反复调整的方式代替规范的计量管理。
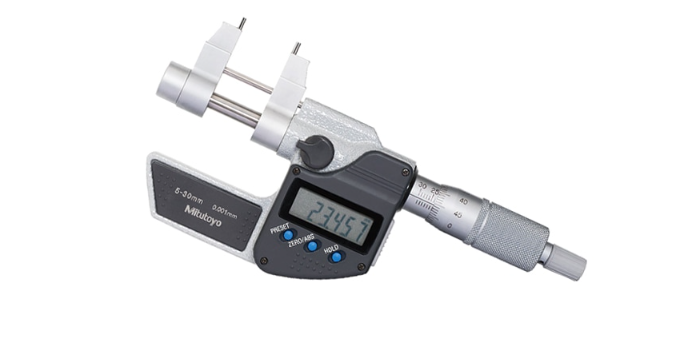
四、测量力是千分尺误差控制的重要环节
1、千分尺测量时需要让测量面与工件形成稳定接触,但并不是夹得越紧越好。测力装置的作用就是限制测量力,使不同操作者之间能够尽量采用接近的测量条件。
2、对于钢、铸铁等刚性较好的工件,正常测量力造成的弹性变形通常较小;对于薄壁管、薄片、小型轴类零件以及硬度较低的材料,过大的测量力可能造成工件局部变形,从而影响尺寸判断。
3、实际操作中应通过测力装置完成最终接触,不宜直接用手大力旋紧微分筒。测量同一个尺寸需要进行重复测量时,应尽量保持相同的测量姿态和测量力,使结果具有较好的重复性。
五、如何降低千分尺的测量误差
1、测量前检查千分尺外观和测量面。确认测砧、测微螺杆没有明显磕碰、锈蚀或异物,测量面保持清洁。对于高精度检测,还应确认仪器处于有效的检定或校准状态。
2、测量前检查零位。将测量面轻缓闭合,在规定测量力条件下观察零位状态。如果零位存在异常,应按照仪器说明书进行处理,不能忽略零位偏差继续用于关键尺寸判定。
3、保证正确的测量方向。测量轴类零件时,应使千分尺测量方向与被测直径方向保持合理关系,并在需要时通过轻微摆动寻找正确的最大读数位置或规定测量位置。对于不同几何形状的工件,应根据图纸尺寸定义确定测量方法。
4、控制环境温度和工件温度。精密尺寸测量应尽量避免用手长时间握持工件,也不要在工件刚完成切削、磨削后立即进行高精度尺寸判定。加工产生的热量会使工件温度高于环境温度,冷却过程中尺寸还会持续变化。
5、采用重复测量确认结果。对于接近尺寸公差边界的工件,可以采用多次测量的方法检查结果稳定性,并在不同位置进行测量,以判断尺寸变化来自工件本身还是测量操作。
六、不同工件测量时需要重点控制哪些误差
1、轴类零件测量时,需要重点关注测量位置和测量方向。圆柱度、圆度以及加工纹路都会使不同位置的测量值产生变化,因此不能用单点读数代替对图纸规定尺寸特征的完整判断。
2、薄壁零件测量时,应重点控制测量力。薄壁结构容易发生弹性变形,千分尺夹持过紧可能导致测量结果与零件自由状态下的尺寸存在差异。此类工件应根据图纸和工艺要求确定合适的测量方式。
3、软质材料测量时,应防止测量面压入工件表面。对于铝合金、铜材、塑料等材料,需要结合材料硬度和零件结构选择合适量具及测量力,不能简单照搬刚性金属零件的测量方法。
4、高精度磨削件测量时,需要特别关注温度、表面粗糙度和清洁状态。磨削后的零件可能存在温升,如果工件尚未达到稳定温度就进行精密检测,测量结果可能随着冷却过程发生变化。
以下是您可能还关注的问题与解答:
Q:千分尺为什么测出来每次都不一样?
A:可能与测量力、测量姿态、测量位置、工件表面状态以及仪器本身的重复性有关。如果多次测量结果存在明显波动,可以先检查测量面清洁程度和测力操作,再检查千分尺零位及计量状态。
Q:千分尺零位不准会造成多大误差?
A:零位偏差会直接影响测量结果,但具体影响量需要根据实际零位偏差进行判断。不能简单规定所有千分尺都存在相同数值的零位误差,应以实际检定、校准结果为依据。
Q:千分尺测量力过大会怎么样?
A:测量力过大可能使测量机构、工件或接触部位产生微小弹性变形。对于薄壁件、软质材料和小尺寸零件,这种影响更加明显,也可能导致不同操作者测得的结果出现差异。
Q:千分尺需要经常校准吗?
A:是否需要校准以及周期多长,应根据使用频率、使用环境、测量要求和企业计量管理制度确定。用于关键尺寸检测的千分尺,应保持有效的检定或校准状态,发现跌落、碰撞、测量结果异常等情况时,也应及时进行检查。
千分尺仪器为什么误差,根本原因通常不是单一因素,而是仪器误差、测量力误差、操作姿态误差、温度误差和工件状态等多种因素共同作用。精密测量不能只看千分尺的分度值,还需要关注示值误差、重复性、零位状态和实际使用条件。将量具状态、测量方法、工件温度及环境条件纳入统一控制,才能使千分尺测量结果更加稳定,为机械加工尺寸判定提供可靠依据。