轴类零件加工设备的选择需要结合零件直径、长度、材料、结构特征、加工精度、表面粗糙度以及批量规模综合判断。常见设备包括普通车床、数控车床、车削中心、外圆磨床、无心磨床以及数控复合加工设备,不同机床在加工能力、自动化程度和适用工况方面存在明显差异。对于阶梯轴、光轴、花键轴、曲轴等不同结构的轴类零件,设备选型思路也有所不同。合理配置轴类零件加工设备,可以减少装夹次数,控制尺寸与形位误差,并兼顾生产节拍与加工成本。
一、轴类零件加工设备主要承担哪些加工任务
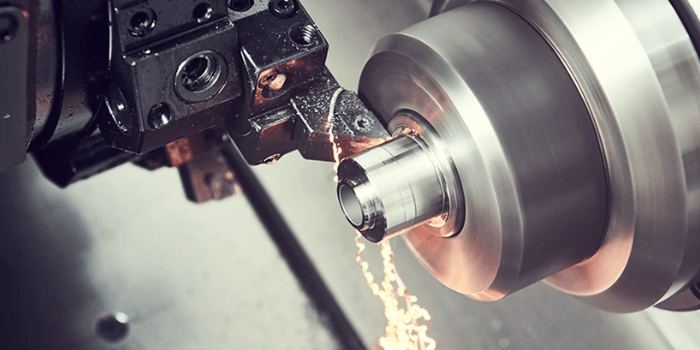
轴类零件通常具有回转体特征,常见加工内容包括外圆、端面、台阶、沟槽、螺纹、倒角、中心孔以及锥面等。加工过程中,零件一般通过三爪卡盘、四爪卡盘、弹簧夹头或顶尖进行定位夹持,机床主轴带动工件旋转,刀具完成材料去除。
对于外圆和端面等回转表面,车削设备通常承担主要的粗加工与半精加工任务。粗车阶段重点控制材料去除率和切削稳定性,精车阶段则更加关注尺寸精度、圆度、圆柱度以及表面粗糙度。普通钢件在常规车削条件下,精车后的表面粗糙度可以根据刀具、切削参数和机床状态达到较低水平,但具体数值需要结合材料、刀具几何参数及加工工艺确定。
当轴类零件对外圆尺寸精度、圆度或表面粗糙度提出更高要求时,车削完成后通常还需要磨削。外圆磨床适用于轴颈、轴肩外圆等部位的精加工,无心磨床则适合具有较高批量需求的轴类零件连续加工。
轴类零件如果包含键槽、花键、横向孔或偏心结构,仅依靠普通车床往往无法完成全部工序,需要配置铣削、钻削或复合加工能力。加工中心、车铣复合机床等设备可以减少工件重复装夹,从而降低由多次定位带来的加工误差。
二、轴类零件加工设备常见机床类型对比
普通车床结构成熟,操作方式直观,适合单件、小批量轴类零件加工以及维修加工。设备通常通过手动进给完成车削操作,对操作人员技能要求较高。当零件规格经常变化、加工数量较少且程序准备成本需要控制时,普通车床具有较好的适应性。
数控车床通过数控系统控制主轴、进给轴和刀具运动,可以按照加工程序完成外圆、端面、槽、螺纹和复杂轮廓加工。对于批量轴类零件,数控车床能够提高尺寸一致性,并减少人工操作造成的加工差异。设备选型时需要重点关注最大回转直径、最大车削长度、主轴通孔直径、主轴转速范围、刀塔工位数量以及定位精度等指标。
车削中心在数控车削基础上增加动力刀具、铣削和钻削等功能,可以在一次装夹中完成部分车削与铣削工序。对于带有键槽、径向孔、端面孔或局部铣削结构的轴类零件,这类设备能够减少工件在不同机床之间转移的次数。
外圆磨床主要用于轴类零件外圆表面的精加工,常用于轴颈、轴肩及其他具有旋转特征的高精度表面。磨削工艺能够获得较高的尺寸一致性和较好的表面质量,但加工前通常需要保证车削余量、工件装夹状态以及热处理变形处于合理范围。
无心磨床采用工件不需要顶尖直接支承的加工方式,通过砂轮、导轮以及托板共同完成工件支承与旋转。对于直径变化较小、结构适合贯穿磨削的轴类零件,无心磨削具有较高的生产效率,适合大批量加工。对于带有明显台阶、中心孔要求较高或结构复杂的轴类零件,则需要根据具体工艺选择其他磨削方式。
三、根据轴类零件尺寸选择加工设备
轴类零件的外径和长度直接影响机床规格。选择数控车床时,需要确认最大回转直径、最大车削直径和最大加工长度是否满足零件尺寸要求。不能只根据工件最大直径判断设备,还需要考虑卡盘、刀具和尾座等部件对有效加工空间的影响。
细长轴属于轴类加工中的特殊工况。工件长度较大而直径较小时,切削力容易引起弯曲变形,振动和让刀现象也更加明显。加工设备需要具备稳定的尾座支撑条件,必要时配置中心架,并通过合理的装夹方式和切削参数降低工件变形。
对于直径较大的短轴零件,需要重点关注机床床身刚性、主轴承载能力、卡盘规格和最大回转直径。对于长度较长的轴类零件,则应重点考察机床有效加工长度、尾座行程、顶尖结构以及中心架配置。
轴类零件尺寸跨度较大时,不宜单纯追求设备加工范围。设备规格过大可能造成设备投资和运行成本增加,而规格过小则容易出现加工空间不足、装夹干涉以及刚性不足等问题。比较合理的方式是根据实际产品尺寸分布确定设备规格,使常用加工范围处于机床适宜工作区间。
四、根据加工精度选择轴类零件加工设备
轴类零件精度不仅包括直径尺寸精度,还涉及圆度、圆柱度、同轴度、圆跳动、端面跳动以及表面粗糙度等指标。设备选型不能只看数控系统或定位精度,还需要综合考虑主轴回转精度、导轨精度、热稳定性、夹具精度以及刀具状态。
对于一般机械传动轴,可以采用数控车床完成主要车削工序,随后根据设计要求决定是否进行磨削。对于轴承配合轴颈、精密传动轴等对配合尺寸和表面质量要求较高的部位,通常需要将精车与外圆磨削结合起来。
如果设计要求轴颈具有较小的尺寸公差,同时对圆度和圆柱度提出较严格要求,仅依靠普通车削可能难以稳定达到工艺要求。此时可以采用粗车、热处理、半精车、外圆磨削等工艺路线,通过工序分配逐步消除材料和热处理带来的变形影响。
加工设备的实际精度还会受到温度变化影响。主轴高速旋转、切削发热、液压系统工作以及环境温度变化都会造成机床结构热伸长。对于连续加工的精密轴类零件,应关注机床热稳定性,并通过预热、温度控制和加工间隔管理降低热漂移对尺寸的一致性影响。
五、根据轴类零件材料选择机床与刀具配置
轴类零件常用材料包括碳素结构钢、合金结构钢、不锈钢、铝合金、铜合金以及部分铸铁材料。不同材料的硬度、导热性能、塑性和加工硬化倾向不同,对机床刚性、主轴功率、刀具材料和冷却方式都有影响。
普通碳钢和部分合金结构钢具有较成熟的车削工艺,硬质合金刀具应用较为广泛。对于经过调质、淬火等热处理的高硬度轴类零件,普通车削可能受到刀具耐用度和切削力限制,可以根据硬度和加工余量采用硬车削或磨削工艺。
不锈钢具有较明显的加工硬化特征,切削过程中容易产生较高切削温度。设备需要具备稳定的主轴和进给系统,刀具则需要保持良好锋利度,避免停留时间过长造成局部加工硬化。
铝合金材料切削力相对较低,但容易出现积屑瘤或切屑粘附问题。刀具前角、刃口处理、切削速度和冷却润滑方式需要结合具体材料牌号调整。对于铜合金等材料,也需要根据材料硬度和切削特性进行针对性参数配置。
六、根据生产批量选择轴类零件加工设备
单件或小批量轴类零件加工,更关注设备通用性、换型便利性和操作灵活性。普通车床适用于结构简单的零件,数控车床则适合尺寸要求较高或轮廓较复杂的产品。对于经常更换产品型号的生产现场,可以重点考虑程序调用、刀具调整和工装更换效率。
中批量生产通常适合采用数控车床配合自动送料、液压卡盘或弹簧夹头等辅助装置。自动上下料能够减少人工装夹时间,连续生产时还可以通过刀具寿命管理和在线测量降低批次间尺寸波动。
大批量轴类零件生产可以根据产品结构考虑自动化数控车床、车削中心、无心磨床以及专用自动化生产线。对于标准化程度较高的轴类产品,设备之间可以通过自动送料、机械手和在线检测形成连续加工单元,提高设备利用率。
批量越大,并不意味着必须采用自动化程度更高的设备。设备投资、产品生命周期、换型频率、人工成本、刀具消耗以及设备稼动率都需要纳入核算。如果产品生命周期较短而型号变化频繁,过度专用化可能反而增加生产调整成本。
七、轴类零件加工设备选型需要重点关注哪些参数
设备选型时可以围绕加工能力、精度能力、主轴性能、进给性能和自动化配置进行判断。不同品牌和机型参数存在差异,以下内容属于常见选型指标,而不是所有设备统一标准。
机床加工范围主要包括最大回转直径、最大车削直径、最大加工长度以及主轴通孔尺寸。对于需要从棒料直接加工的轴类零件,主轴通孔尺寸尤其重要,它决定了可通过棒料的直径范围。
主轴部分需要关注额定功率、最大转速、额定转矩、主轴端规格和轴承配置。小直径轴类零件通常需要较高转速以满足切削速度要求,而大直径轴类零件更需要关注低速区域的输出转矩和机床刚性。
进给系统需要关注快速移动速度、切削进给范围、定位精度和重复定位精度。对于精密轴类零件,重复定位能力对批量尺寸一致性具有较大影响,但实际加工精度仍取决于机床机械精度、热稳定性、夹具、刀具和工艺参数等多个因素。
刀塔工位数量、刀具尺寸限制、动力刀具功率、尾座形式、自动送料接口、冷却系统和排屑能力也需要结合工件工艺进行确认。对于长轴加工,尾座和中心架的适配性往往比单纯追求主轴转速更加重要。
八、不同轴类零件与加工设备的适配思路
阶梯轴通常包含多个不同直径的轴颈和轴肩,数控车床具有较好的适应性。加工过程中可以通过一次装夹完成多个外圆、端面、槽和螺纹加工,减少不同工序之间的定位转换。
光轴结构相对简单,如果尺寸精度和表面质量要求一般,可以采用车削加工。对于批量较大的光轴,可以进一步考虑无心磨削,以适应连续化生产需求。
带键槽的轴类零件通常需要车削与铣削组合加工。采用带动力刀具的车削中心,可以在一次装夹条件下完成部分端面或径向铣削;如果键槽数量较多、结构复杂,也可以采用加工中心进行后续加工。
细长轴加工需要重点控制工件挠曲和振动。设备应具备尾座、中心架等辅助支撑条件,刀具伸出量也需要尽量缩短。粗加工可以分配适当余量,精加工时降低切削负荷,通过合理工艺路线改善尺寸稳定性。
偏心轴加工需要根据偏心量、偏心位置和加工数量选择设备。部分数控车床可以通过程序控制实现偏心加工,但对于偏心结构复杂或需要多工序复合加工的零件,车铣复合设备或专用夹具可能更加合适。
九、轴类零件加工设备配置的常见误区
只按照工件最大直径购买设备,是比较常见的选型方式。实际加工中还需要考虑工件长度、卡盘尺寸、刀具空间、尾座位置以及夹具干涉。如果设备最大回转直径满足要求,但有效加工长度不足,仍然无法完成零件加工。
过度关注主轴最高转速也是一个容易出现的问题。轴类零件的实际加工需要根据工件直径、材料和刀具确定切削速度。设备主轴转速应覆盖实际加工区间,同时还要关注主轴在不同转速区域的输出转矩和运行稳定性。
忽略工件装夹方式会直接影响加工精度。对于长度较大的轴类零件,如果仅依靠卡盘夹持而缺少辅助支撑,切削过程中容易产生振动和变形。根据工件长度与直径比例合理配置尾座、中心架或其他支撑装置,对保持加工稳定性具有实际意义。
只看设备定位精度而忽略机床热稳定性,也可能导致精密轴类零件出现尺寸漂移。连续生产条件下,应把机床预热、环境温度、冷却液温度以及主轴温升纳入工艺控制范围。
十、轴类零件加工设备的合理选型流程
确定设备之前,可以先整理零件图纸中的关键尺寸,包括最大外径、最小外径、总长度、轴颈长度、螺纹规格、槽宽、孔径以及形位公差要求。将这些数据与设备加工范围进行逐项匹配,可以避免只看单一参数造成选型偏差。
加工工艺确定后,再判断需要多少道工序以及是否可以通过一次装夹完成主要加工内容。结构简单的轴类零件可以采用车床加工,包含孔、槽、铣削结构的零件则需要考虑车削中心或车铣复合设备。
精度要求较高的轴类零件,应提前确定热处理、车削、磨削和检测之间的工艺关系。设备选择不仅要满足尺寸加工要求,还需要为后续精加工预留合理余量,并确保装夹和定位方式与精度要求匹配。
生产批量确定后,再评估自动送料、自动上下料、在线检测和刀具寿命管理等功能。小批量生产更强调柔性,大批量生产则更加关注节拍、稳定性和自动化衔接。通过产品结构、精度要求和产能需求综合判断,才能确定更加适合实际生产的轴类零件加工设备。
以下是您可能还关注的问题与解答:
Q:轴类零件一般使用什么机床加工?
A:常见设备包括普通车床、数控车床、车削中心、外圆磨床和无心磨床。结构简单的轴类零件以车削为主,精度要求较高时通常增加磨削工序,复杂轴类零件则可能采用车铣复合设备或加工中心完成部分加工。
Q:轴类零件加工选择数控车床还是普通车床?
A:单件、小批量且结构简单的零件可以考虑普通车床;批量生产、尺寸一致性要求较高或轮廓较复杂的零件,更适合采用数控车床。具体选择还需要结合设备投资、换型频率和操作人员配置判断。
Q:细长轴应该选择什么加工设备?
A:细长轴加工应重点考虑支撑能力和抗振能力。具有尾座、中心架等辅助支撑配置的数控车床通常更加适合,工件长度较长时还需要结合长轴加工空间和装夹方式进行确认。
Q:轴类零件什么时候需要使用外圆磨床?
A:当轴颈对尺寸精度、圆度、圆柱度和表面粗糙度提出较高要求,车削难以稳定满足设计要求时,可以采用外圆磨削进行精加工。具体是否需要磨削,应以零件图纸公差和工艺试制结果为依据。
Q:大批量轴类零件适合采用什么设备?
A:大批量生产可以考虑数控车床自动化单元、车削中心、无心磨床或专用自动化生产线。选择时应结合零件结构、加工节拍、换型频率、自动上下料方式和产品生命周期综合核算,不能只根据产量单项判断。
轴类零件加工设备的选择,本质上是加工能力、零件精度、材料特性、生产批量与设备投入之间的综合匹配。普通车床适合灵活的小批量加工,数控车床适用于标准化和批量化车削,车削中心适合需要复合加工的轴类零件,外圆磨床和无心磨床则主要承担更高要求的外圆精加工。实际选型时,应从零件图纸和工艺路线出发,对设备加工范围、主轴性能、定位精度、支撑结构、自动化配置及后续检测能力进行综合评估。